Spis treści
Odkształcenie wydruku 3D może wyglądać jak drobne uniesienie narożnika, ale w części użytkowej często oznacza problem z montażem, szczelnością albo pasowaniem. Warping nie ma jednej przyczyny. Jest skutkiem tego, jak materiał kurczy się i chłodzi, jak model jest zaprojektowany oraz jak został ustawiony do wykonania. Dlatego stabilność wymiarową warto planować już na etapie modelu CAD lub przygotowania pliku do wyceny.
Warping wydruków 3D – najważniejsze informacje
- Warping w FDM/FFF wynika przede wszystkim ze skurczu tworzywa podczas chłodzenia oraz zbyt słabego związania pierwszych warstw z powierzchnią roboczą.
- Ryzyko rośnie przy dużych płaskich podstawach, ostrych narożnikach, nierównej grubości ścianek i długich, smukłych elementach.
- Dobór materiału nie powinien być oddzielony od geometrii i funkcji części, ponieważ materiały różnią się skłonnością do skurczu.
- W SLA/MSLA odkształcenia mogą powstać podczas druku, mycia albo utwardzania końcowego, zwłaszcza przy niedostatecznych podporach.
- Jeśli część ma pasować do drugiego elementu, warto ustalić krytyczne wymiary i rozważyć prototyp kontrolny przed wykonaniem serii.
Najpierw rozpoznaj problem: warping to nie każda niedokładność
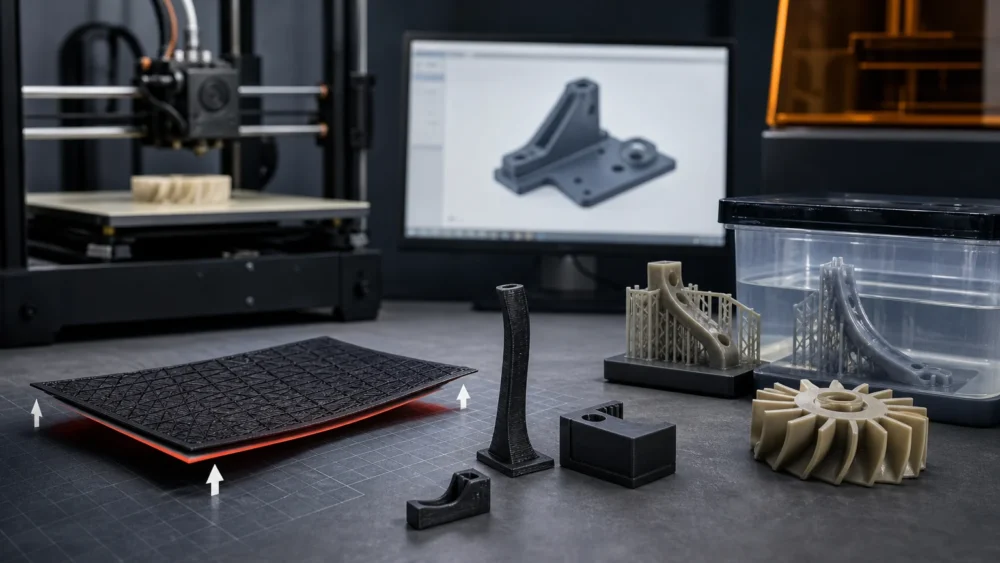
Warping to zmiana kształtu części względem założonej geometrii. W druku FDM/FFF najczęściej objawia się podwijaniem narożników, odrywaniem krawędzi od stołu albo wygięciem dużej płaskiej powierzchni. Zjawisko zaczyna się zwykle wtedy, gdy kolejne warstwy stygną i kurczą się, a siły powstające w materiale przewyższają przyczepność pierwszych warstw do podłoża.
Nie każda różnica wymiarowa jest jednak warpingiem. Za mały otwór, ciasne gniazdo śruby lub niewłaściwy luz montażowy mogą wynikać z rozdzielczości procesu, sposobu odwzorowania konturów, orientacji modelu albo specyfiki danej geometrii. W diagnostyce warto więc oddzielić globalne wygięcie części od lokalnej korekty wymiaru potrzebnej dla otworu, zatrzasku czy połączenia wciskowego.
Dla osoby zamawiającej praktyczny wniosek jest prosty: nie wystarczy podać ogólnego oczekiwania, że część ma być dokładna. Trzeba wskazać, które wymiary są funkcjonalnie krytyczne, z czym element będzie współpracował i czy dopuszczalne są ślady podpór albo późniejsza obróbka. Temat rozwija materiał o tolerancjach otworów, wcisków i połączeń śrubowych.
Dlaczego FDM/FFF odkształca części
W technologii FDM/FFF materiał jest nakładany w stanie rozgrzanym, a następnie ochładza się w kolejnych warstwach. Tworzywo podczas chłodzenia zmniejsza objętość. Jeżeli chłodzenie przebiega nierównomiernie, naprężenia kumulują się w modelu i mogą unieść jego narożniki lub wygiąć całą część.
Znaczenie ma skala skurczu konkretnego materiału. Niektóre tworzywa są pod tym względem bardziej wymagające niż materiały o mniejszej skłonności do skurczu. Nie oznacza to automatycznie, że należy wybierać materiał o najmniejszym ryzyku warping. Część może wymagać odporności cieplnej, sprężystości, odporności chemicznej albo określonej sztywności. Wtedy trzeba dopasować konstrukcję i przygotowanie procesu do właściwości materiału.
Kluczowa jest także adhezja pierwszej warstwy. Czysta, właściwie przygotowana powierzchnia robocza, poprawne wypoziomowanie oraz warunki pierwszych warstw pomagają utrzymać model na miejscu, gdy materiał zaczyna się kurczyć. Słaba adhezja nie tworzy warping sama w sobie, ale pozwala, aby naprężenia łatwiej odrywały krawędzie.
Warto sprawdzić, czy część nie była narażona na przeciąg, gwałtowne chłodzenie lub duże wahania temperatury wokół procesu. Stabilniejsze warunki cieplne mogą ograniczyć różnice skurczu między fragmentami modelu. Ustawienia należy jednak dobierać do materiału i konkretnego procesu, a nie traktować ich jako uniwersalnej recepty.
Geometria, która zwiększa ryzyko warping
Najbardziej podatne bywają części o dużej, płaskiej powierzchni leżącej na stole. Długi bok i szerokie narożniki tworzą większą dźwignię dla naprężeń skurczowych. Gdy narożnik zaczyna się podnosić, odkształcenie może postępować wzdłuż krawędzi i zmienić płaskość całej podstawy.
Ostre narożniki skupiają naprężenia. W wielu projektach warto rozważyć promienie, zaokrąglenia lub fazy, jeżeli nie kolidują z funkcją części. Takie przejścia mogą równomierniej rozłożyć naprężenia, a dodatkowo ograniczyć koncentrację obciążeń w gotowym detalu.
Nierówna grubość ścianek także utrudnia zachowanie kształtu. Grube fragmenty stygną inaczej niż cienkie, przez co model może pracować nierównomiernie. Bardziej jednolita grubość ścianek zwykle sprzyja stabilności, choć nie zawsze jest możliwa w obudowach, uchwytach czy elementach z lokalnymi wzmocnieniami. W takich miejscach warto przeanalizować żebra, wzmocnienia narożników oraz łagodne przejścia między przekrojami.
Długie, cienkie elementy, wysokie ścianki i szerokie mostki wymagają oceny osobno. Mogą odkształcać się nie tylko od stołu, lecz także pod własnym ciężarem lub pod wpływem lokalnego chłodzenia. Przed zleceniem dobrze przejrzeć zasady dotyczące grubości ścianek i detali w modelu do druku 3D oraz projektowanie części użytkowych pod kątem obciążeń i odkształceń.
Jak ograniczać warping w FDM/FFF
Pierwszym krokiem jest wybór materiału zgodnego z funkcją części, a następnie ocena ryzyka wynikającego z jego skurczu. Materiał powinien być rozpatrywany razem z rozmiarem modelu, jego bazą, wymaganiami wymiarowymi i warunkami pracy. Duży płaski detal wykonany z tworzywa bardziej podatnego na skurcz może wymagać innej strategii niż niewielki uchwyt o zwartej geometrii.
Drugim krokiem jest orientacja. Ułożenie modelu decyduje o powierzchni kontaktu z podłożem, kierunku działania naprężeń, widoczności warstw, potrzebie użycia podpór i kierunku wytrzymałości. Największa powierzchnia podstawy nie zawsze jest właściwym wyborem, jeśli prowadzi do dużego pola narażonego na skurcz. Czasem korzystniejsza jest zmiana położenia, podzielenie modelu lub modyfikacja konstrukcji. Przydatne wskazówki zawiera artykuł o orientacji modelu w druku 3D.
Trzecim elementem jest strategia adhezji. Brim zwiększa powierzchnię kontaktu pierwszej warstwy z podłożem i może przeciwdziałać unoszeniu krawędzi. Raft bywa rozważany, gdy podstawa nie jest płaska lub proces wymaga dodatkowej warstwy pośredniej, ale wpływa na powierzchnię od strony stołu oraz materiałochłonność. Wybór zależy od geometrii i kryteriów jakościowych, a nie tylko od chęci uniknięcia odklejenia.
Należy również uwzględnić sposób chłodzenia. Zbyt agresywne lub nierównomierne chłodzenie może zwiększać różnice temperatur w części. Z drugiej strony ograniczenie chłodzenia nie jest rozwiązaniem dla każdego modelu, ponieważ może wpływać na detale, mosty i powierzchnie. W praktyce potrzebny jest kompromis między stabilnością wymiarową a jakością konkretnych cech geometrycznych.
SLA/MSLA: inne źródła odkształceń, ta sama potrzeba kontroli
W SLA/MSLA część nie jest formowana przez chłodzenie nakładanych ścieżek tworzywa, ale warping nadal może wystąpić. Problem może powstać w trakcie druku, podczas mycia oraz w czasie utwardzania końcowego. Dlatego precyzyjna powierzchnia wizualna nie jest sama w sobie potwierdzeniem stabilności wymiarowej.
Niedostateczne podpory mogą nie utrzymać fragmentów modelu, zanim materiał osiągnie wystarczającą sztywność. Ryzyko dotyczy zwłaszcza cienkich, długich i rozległych powierzchni. Orientacja determinuje, gdzie będą działały obciążenia oraz w których miejscach potrzebne są punkty podparcia. Część ustawiona niemal równolegle do platformy na podporach może wymagać szczególnie uważnej analizy.
Mycie i post-curing również wpływają na kształt. Zbyt długie pozostawienie detalu w rozpuszczalniku może powodować absorpcję cieczy i zmianę kształtu zewnętrznych obszarów. Podczas utwardzania światło i ciepło prowadzą do dalszego skurczu; nierównomierne utwardzanie lub zbyt słabe podparcie może sprzyjać wygięciu. Warto zadbać, aby część wyschła przed utwardzaniem i aby podpory były usuwane na etapie odpowiednim dla jej geometrii.
SLA/MSLA może być racjonalnym wyborem, gdy istotne są drobne detale i powierzchnie, ale technologię trzeba dobierać również do obciążeń, wymiarów oraz wymaganej funkcji. Jeśli detal ma współpracować z inną częścią, potrzebne są te same informacje co przy FDM/FFF: krytyczne wymiary, powierzchnie bazowe, rodzaj pasowania i dopuszczalne ślady po podporach.
Tolerancje i pasowanie: jak ustalać wymagania bez pozornej precyzji
Wymiar z modelu CAD nie jest automatycznie wymiarem gotowej części w każdych warunkach. Wynik zależy od technologii, materiału, orientacji, geometrii, skurczu, podpór i ewentualnej obróbki. Dlatego ogólne wymaganie bardzo małej tolerancji dla całego modelu może być mniej użyteczne niż lista kilku kluczowych cech wraz z ich funkcją.
W zapytaniu warto oznaczyć powierzchnie, które muszą być płaskie, średnice otworów, osie, odległości montażowe oraz obszary kontaktu z drugim elementem. Należy doprecyzować, czy otwór ma przyjąć śrubę z luzem, gwintowany wkład, wałek, zatrzask czy element wciskany. To pozwala odróżnić wymiar dekoracyjny od cechy wymagającej świadomego zapasu albo późniejszego dopasowania.
W przypadku części pasowanych rozsądnym etapem może być próbny wydruk przed krótką serią. Taki prototyp służy sprawdzeniu realnego montażu, nie tylko pomiarowi suwmiarką. Pozwala ocenić otwieranie obudowy, pracę zatrzasku, luz po skręceniu oraz zachowanie elementu w docelowym zespole. Więcej o tym, kiedy zaplanować próbny wydruk przed krótką serią, opisano w powiązanym materiale.
Jeżeli plik wymaga korekty, najwygodniejszy do zmian konstrukcyjnych jest zwykle model parametryczny lub format wymiany danych umożliwiający edycję bryły. Plik STL może wystarczyć do wykonania, ale jego korekta jest bardziej ograniczona, ponieważ opisuje siatkę trójkątów, a nie historię cech konstrukcyjnych. To ważne przy kompensacji otworów, zmianie grubości ścianek lub modyfikacji narożników.
Co przekazać przy zleceniu części narażonej na odkształcenia
Do wyceny i przygotowania procesu przydaje się plik modelu oraz krótki opis funkcji części. Należy podać liczbę sztuk, informację o materiale, jeśli został już wskazany, oraz warunki użytkowania: obciążenie, temperatura, kontakt z wodą lub środkami chemicznymi, częstotliwość montażu i demontażu. Gdy technologia nie jest jeszcze wybrana, warto opisać priorytety zamiast zgadywać rozwiązanie.
Szczególnie istotne są krytyczne wymiary i sposób ich weryfikacji. Zamiast deklaracji, że część ma być dokładna, lepiej napisać, że wskazana płaszczyzna musi przylegać do obudowy, dwa otwory mają współpracować z istniejącym rozstawem albo element ma wsunąć się w gniazdo z określonym luzem. Pomocny będzie również brief techniczny do wyceny druku 3D.
Przed odbiorem warto uzgodnić, które cechy będą mierzone i jak zostanie sprawdzone pasowanie. Dla części użytkowych ocena wizualna powinna być uzupełniona o kontrolę płaskości, kluczowych odległości, otworów oraz działania w docelowym zespole. Przydatny punkt odniesienia stanowi materiał o odbiorze wydruku 3D pod względem wymiarów i pasowania.
Jak podjąć decyzję?
| Potrzeba | Na co zwrócić uwagę | Czego unikać |
|---|---|---|
| Płaska podstawa ma pozostać stabilna | Materiał o ryzyku adekwatnym do zastosowania, stabilne warunki cieplne, dobrą adhezję, możliwość zastosowania brim oraz ocenę orientacji | Dużych ostrych narożników, przypadkowego ustawienia modelu i nieokreślonych wymagań dotyczących płaskości |
| Część ma pasować do istniejącej obudowy lub mechanizmu | Wskazanych wymiarów krytycznych, rodzaju pasowania, informacji o drugim elemencie i prototypu kontrolnego | Założenia, że wszystkie wymiary z modelu będą identyczne bez uwzględnienia technologii i geometrii |
| Element ma drobne detale i powierzchnie wymagające dobrej estetyki | Oceny SLA/MSLA z planem orientacji, podpór, mycia i post-curingu | Projektowania dużych cienkich powierzchni bez analizy ich podparcia |
| Krótka seria ma być powtarzalna | Zamkniętych kryteriów jakości, zatwierdzonego wariantu modelu, opisu materiału i sposobu pomiaru | Wprowadzania zmian CAD po pierwszej sztuce bez ponownego sprawdzenia pasowania |
Dobór do zastosowania
Uchwyt montażowy z szeroką, płaską podstawą
Najpierw oceń geometrię podstawy, narożniki i funkcję materiału. Warto rozważyć zaokrąglenia, zmianę orientacji oraz rozwiązanie poprawiające adhezję, a następnie sprawdzić płaskość i rozstaw otworów na próbnej sztuce.
Obudowa z zatrzaskami, która musi zamknąć się na istniejącym komponencie
Zdefiniuj miejsca kontaktu, luz montażowy i krytyczne ściany. Materiał oraz kierunek warstw powinny wspierać pracę zatrzasków, a przed serią warto potwierdzić działanie na rzeczywistym komponencie.
Długi, cienki panel wykonany w SLA/MSLA
Zaplanuj orientację i podpory tak, aby element nie był niedostatecznie podparty podczas druku ani utwardzania. Należy też kontrolować mycie i post-curing, ponieważ cienkie obszary mogą reagować na te etapy zmianą kształtu.
Część zamienna bez dokumentacji technicznej
Przed wykonaniem warto ustalić wymiary funkcjonalne, powierzchnie odniesienia i sposób współpracy z oryginalnym zespołem. Jeżeli model wymaga korekt po pomiarach, pomocny może być edytowalny plik CAD zamiast samego STL.
Checklista
- Sprawdź, czy problem dotyczy globalnego wygięcia części, czy tylko lokalnego wymiaru, na przykład otworu.
- Wskaż w modelu lub opisie powierzchnie bazowe, otwory i odległości krytyczne dla montażu.
- Oceń, czy duże płaskie pola, ostre narożniki albo nierówne ścianki można zmienić przed drukiem.
- Dobierz technologię i materiał do funkcji części, a nie wyłącznie do wyglądu powierzchni.
- Ustal orientację z uwzględnieniem naprężeń, kierunku warstw, podpór i śladów po obróbce.
- Przy FDM/FFF uwzględnij przyczepność pierwszej warstwy, stabilność temperatury i ewentualny brim.
- Przy SLA/MSLA zaplanuj podpory, czas mycia, pełne wyschnięcie oraz równomierne utwardzanie końcowe.
- Dla części pasowanych rozważ próbny wydruk i montaż z rzeczywistym elementem współpracującym.
- Przed serią uzgodnij kryteria odbioru, metody pomiaru i dopuszczalne odchyłki.
Przeczytaj także
- orientacja modelu w druku 3D
- tolerancje otworów, wcisków i połączeń śrubowych
- kierunek warstw, podpory i wytrzymałość części
- grubość ścianek i detale w modelu do druku 3D
- odbiór wydruku 3D pod względem wymiarów i pasowania
Najczęściej zadawane pytania
Czy brim zawsze rozwiązuje problem warping?
Brim może zwiększyć przyczepność pierwszej warstwy i ograniczyć unoszenie narożników, ale nie usuwa źródła naprężeń w geometrii ani dużego skurczu materiału. Gdy część jest szczególnie podatna na odkształcenie, warto jednocześnie ocenić materiał, orientację, chłodzenie i konstrukcję modelu.
Czy większa liczba podpór zapobiega odkształceniom w SLA/MSLA?
Podpory muszą być rozmieszczone i dobrane do geometrii, a nie po prostu liczne. Zbyt słabe podparcie może prowadzić do ugięcia podczas druku lub post-curingu, lecz nadmierne podpory zwiększają ślady po usunięciu i pracę wykończeniową.
Czy można zagwarantować idealnie płaską dużą część z druku 3D?
Duże płaskie części są wrażliwe na skurcz i różnice temperatur, dlatego wymagają indywidualnej oceny. Warto ustalić dopuszczalną odchyłkę płaskości, materiał, technologię oraz sposób kontroli, a przy krytycznym zastosowaniu wykonać próbę pasowania.
Jaki plik przekazać, gdy trzeba skorygować wymiary części?
Do samego wykonania zwykle wystarcza plik siatkowy, ale do wygodnej zmiany otworów, ścianek, promieni lub wymiarów korzystniejszy może być edytowalny model CAD albo plik wymiany bryły. Warto przekazać także rysunek lub listę wymiarów krytycznych.
Zobacz przygotowanie projektu do druku 3D.
Źródła techniczne
- Prusa Knowledge Base: Warping – przyczepność, temperatura i chłodzenie w FDM/FFF.
- Formlabs: Warping (SLA) – odkształcenia podczas drukowania, mycia i utwardzania.