Spis treści
Odbiór wydruku 3D nie powinien zaczynać się od pytania, czy część wygląda dobrze. Najpierw trzeba sprawdzić, czy spełnia wymagania istotne dla jej zastosowania: ma właściwe wymiary, pasuje do elementu współpracującego, ma akceptowalną powierzchnię i wykonuje swoją funkcję. Taka kolejność ogranicza sytuacje, w których estetyczny prototyp ujawnia problem dopiero podczas montażu lub pracy.
odbiór wydruku 3D – najważniejsze informacje
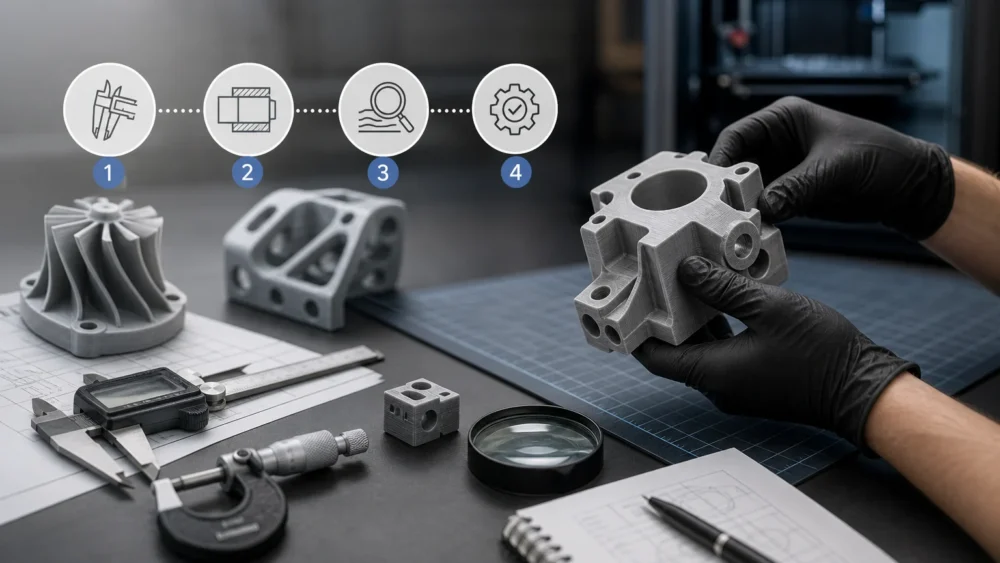
- Odbiór części warto prowadzić w czterech kolejnych krokach: wymiary, pasowanie, powierzchnia i funkcja.
- Przed pomiarem trzeba ustalić, które cechy są krytyczne, jaka jest ich wartość nominalna, tolerancja oraz względem jakiej bazy należy je oceniać.
- Suwmiarka jest przydatna do wielu kontroli odbiorczych, lecz dla małych odchyłek, średnic i grubości warto dobrać dokładniejsze narzędzie oraz właściwy sposób pomiaru.
- Dobra powierzchnia wizualna nie potwierdza automatycznie poprawnego wymiaru, pasowania ani działania części.
- Końcowy protokół odbioru powinien łączyć wynik pomiaru z kryterium akceptacji, opisem niezgodności i decyzją: akceptacja, poprawa modelu albo zmiana technologii lub materiału.
Zacznij od kryteriów akceptacji, nie od oględzin
Kontrola ma sens wtedy, gdy wynik można porównać z wcześniej określonym wymaganiem. Sam plik STL zwykle pokazuje geometrię, ale nie musi jednoznacznie wskazywać tolerancji, baz pomiarowych, krytycznych powierzchni ani oczekiwanego sposobu działania. Przy części użytkowej warto więc przekazać model CAD lub rysunek z wymiarami nominalnymi oraz oznaczyć cechy, które decydują o montażu i funkcji.
Dla prostego uchwytu może to być rozstaw otworów montażowych i grubość zaczepu. Dla obudowy ważne będą położenie otworów, szczelina między połówkami oraz dostęp do przycisków lub złącza. W przypadku elementu wsuwanego krytyczne mogą być szerokość prowadnicy, równoległość ścianek i luz montażowy. Nie ma potrzeby nadawać jednakowo wąskiej tolerancji każdemu wymiarowi. Warto skoncentrować wymagania na cechach, których odchyłka rzeczywiście może uniemożliwić montaż albo działanie.
Na rysunku lub w opisie zamówienia dobrze rozdzielić cztery informacje: wymiar nominalny, dopuszczalną odchyłkę, bazę odniesienia oraz metodę sprawdzenia. Baza wskazuje, od której powierzchni lub osi należy oceniać położenie cechy. Bez niej dwa poprawnie wykonane pomiary mogą dać różne wyniki i nie wyjaśnić problemu w montażu.
Jeżeli część ma współpracować z gotowym komponentem, warto przekazać także wymiary lub model elementu współpracującego. Jest to szczególnie ważne przy otworach, zatrzaskach, gniazdach, pokrywach i częściach zamiennych. Szerzej o przygotowaniu wymagań mówi materiał jak opisać wymagania jakościowe wydruku 3D.
Poziom 1: kontrola wymiarów
Kontrolę wymiarową rozpocznij od cech krytycznych, a nie od mierzenia całej części. Najpierw zweryfikuj elementy odpowiadające za montaż, pozycjonowanie i bezpieczeństwo użytkowania. Następnie zmierz wymiary drugorzędne, które wpływają głównie na wygląd albo wygodę użycia.
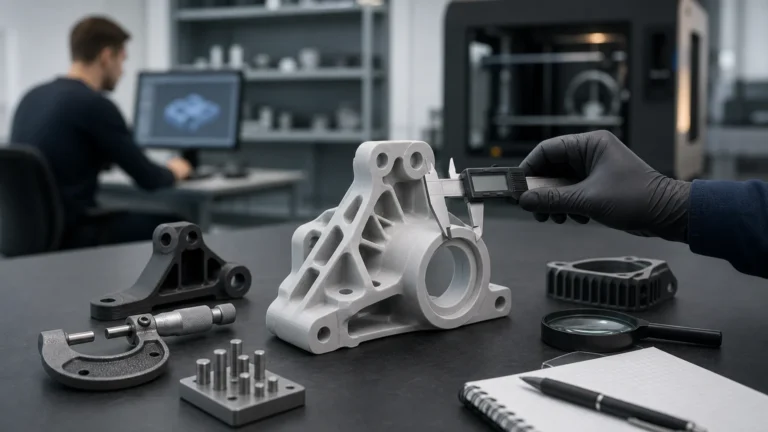
Suwmiarka sprawdza się przy kontroli długości, szerokości, grubości, głębokości i wielu średnic. Mikrometr może być właściwszy dla cienkich ścianek, wałków lub innych cech, w których oczekiwana odchyłka jest mała. Przy otworach warto pamiętać, że pomiar szczękami suwmiarki może nie pokazać rzeczywistego kształtu ani lokalnych nierówności. W zależności od wymagania pomocne mogą być sprawdziany trzpieniowe, kołki wzorcowe albo pomiar elementem współpracującym.
Mierz w punktach wynikających z rysunku lub modelu, a nie wyłącznie tam, gdzie dostęp narzędzia jest najłatwiejszy. Dla długiej krawędzi warto sprawdzić więcej niż jeden punkt, ponieważ pojedynczy wynik nie pokaże ewentualnego odkształcenia. Dla otworu znaczenie ma nie tylko średnica, ale też jego położenie względem innych cech. Dla dwóch osi lub otworów montażowych ważny bywa rozstaw i wzajemna współosiowość.
Wynik należy zapisać razem z jednostką, narzędziem i punktem pomiarowym. Zamiast ogólnego zapisu „wymiar nie trzyma” lepiej odnotować konkretnie: wymiar wymagany, tolerancję, wynik oraz kierunek odchyłki. Takie dane pozwalają ocenić, czy potrzebna jest korekta geometrii, inny sposób przygotowania części czy ponowna ocena wymaganej tolerancji. Temat zależności między projektem a pasowaniem rozwija artykuł o tolerancjach druku 3D i ryzyku poprawek.
Jak interpretować tolerancje i GD&T przy częściach drukowanych
Tolerancja nie jest deklaracją, że każda powierzchnia ma być wykonana z maksymalną możliwą dokładnością. Jest zakresem akceptacji konkretnej cechy. Im bardziej wymagająca tolerancja, tym ważniejsze stają się właściwa geometria, orientacja części, dobór technologii, sposób pomiaru i uzgodnione kryterium odbioru.
Język GD&T służy do komunikowania intencji projektowej dotyczącej formy, orientacji, położenia i bazy odniesienia. Jest przydatny wtedy, gdy sam wymiar liniowy nie wystarcza do opisania funkcji, na przykład dla położenia otworu względem powierzchni bazowej lub dla prostopadłości płaszczyzny montażowej. Nie trzeba stosować pełnego zestawu oznaczeń do każdego prostego prototypu, ale warto użyć jednoznacznego opisu tam, gdzie błąd interpretacji może powodować problem montażowy.
Często spotykane ogólne tolerancje według ISO 2768-1 dotyczą wymiarów liniowych i kątowych bez indywidualnie podanej tolerancji. Historyczny zakres tej normy odnosił się do części obrabianych skrawaniem lub formowanych z blachy. Dlatego nie należy automatycznie traktować tabel ogólnych tolerancji jako gwarantowanej dokładności części FDM, FFF, SLA czy MSLA. W przypadku druku 3D wymaganie powinno być zweryfikowane względem geometrii, materiału, technologii, orientacji i rzeczywistej funkcji części.
Jeżeli wymiary są krytyczne, warto ustalić je indywidualnie i poprzeć próbą montażową. Przy rozwijaniu nowej części praktycznym etapem jest test-fit przed zamówieniem serii, który pozwala ocenić pasowanie zanim ryzyko zostanie powielone w większej liczbie sztuk.
Poziom 2: sprawdzenie pasowania z częścią współpracującą
Kontrola pasowania odpowiada na pytanie, czy część da się zmontować i czy po montażu pracuje zgodnie z założeniem. Nie jest to tylko próba włożenia jednego elementu w drugi. Należy sprawdzić wymagany luz lub wcisk, kierunek montażu, siłę potrzebną do połączenia, stabilność po złożeniu oraz możliwość wielokrotnego montażu, jeżeli przewiduje to zastosowanie.
Dla połączenia z luzem oceniaj, czy element wchodzi bez nadmiernego oporu, ale nie ma niedopuszczalnego chybotania. Dla wcisku warto ustalić, czy montaż może odbyć się bez uszkodzenia części oraz czy połączenie zachowuje wymaganą pozycję. Dla otworów śrubowych sprawdź średnicę, położenie, prostopadłość oraz dostęp narzędzia. W przypadku zatrzasków kontroluj nie tylko pierwszy montaż, lecz także ryzyko wybielenia, pęknięcia lub trwałego odkształcenia podczas rozpinania.
Pasowanie może ujawnić problem, mimo że pojedyncze wymiary mieszczą się w zadanych granicach. Przyczyną bywa suma odchyłek obu elementów, nierówność powierzchni, niewłaściwa baza pomiarowa albo różnica między wymiarem geometrycznym a funkcjonalnym. Dlatego montaż z rzeczywistą częścią współpracującą jest ważnym uzupełnieniem pomiaru suwmiarką.
Przy odbiorze warto zapisać warunki próby: z jakim elementem współpracującym wykonano test, ile razy przeprowadzono montaż i jaki był rezultat. Przy projektowaniu otworów, wcisków i połączeń śrubowych pomocne są również wskazówki dotyczące tolerancji takich połączeń.
Poziom 3: ocena powierzchni, krawędzi i śladów po podporach
Ocena wizualna powierzchni powinna być oddzielona od kontroli wymiarowej. Część może mieć równą powierzchnię, a mimo to nie pasować do zespołu. Może też działać poprawnie, ale wymagać dodatkowego wykończenia ze względów estetycznych, dotykowych lub montażowych.
W technologii warstwowej widoczność warstw, kierunek ich przebiegu, drobne schodkowanie na powierzchniach pochyłych oraz ślady po podporach mogą zależeć od technologii i orientacji modelu. Przy FDM lub FFF warto obejrzeć przede wszystkim powierzchnie stykowe, mosty, narożniki, otwory i miejsca łączenia ścian. Przy SLA lub MSLA warto ocenić powierzchnie po podporach, ostre krawędzie, cienkie elementy i obszary, które mogą wpływać na późniejszy montaż.
Podczas oględzin sprawdź, czy nie występują pęknięcia, rozwarstwienia, ubytki, pozostałości podpór, ostre krawędzie, deformacje oraz zanieczyszczenia w otworach i gniazdach. Wady warto fotografować w powiększeniu i zaznaczać ich lokalizację względem konkretnej cechy części.
Jeżeli wymaganie dotyczy chropowatości, sama ocena wzrokowa nie jest wystarczającym potwierdzeniem. Należy rozróżnić akceptację wizualną od pomiaru chropowatości odpowiednią metodą. W opisie zamówienia warto wtedy wskazać powierzchnię objętą wymaganiem, kierunek oceny oraz kryterium, które ma zostać spełnione. Orientacja części względem warstw i obciążeń wpływa jednocześnie na jakość powierzchni oraz zachowanie elementu w użyciu.
Poziom 4: test funkcjonalny
Ostateczne pytanie brzmi: czy część realizuje swoje zadanie w docelowym układzie? Test funkcjonalny powinien odpowiadać przeznaczeniu części, a nie ograniczać się do samego wyglądu. Dla uchwytu będzie to stabilne mocowanie. Dla obudowy: montaż elektroniki, dostęp do złączy i zamknięcie pokrywy. Dla prowadnicy: płynność przesuwu. Dla elementu zamiennego: zgodność z miejscem montażu oraz zachowanie podczas pracy urządzenia.
Zakres próby warto ustalić przed wykonaniem części. Można określić liczbę cykli ruchu, sposób przyłożenia obciążenia, warunki montażu, używany element współpracujący oraz wynik uznawany za poprawny. Nie należy deklarować trwałości na podstawie krótkiej próby, jeśli część ma pracować długotrwale lub w zmiennych warunkach. Taki test może jednak wykryć podstawowe błędy geometrii, montażu i ergonomii.
Jeżeli część ma przenosić obciążenia, sprawdź miejsca koncentracji naprężeń, kierunek warstw oraz geometrię przejść między ściankami. Gdy wymagane jest uszczelnienie, próba powinna uwzględniać właściwe medium, sposób zamknięcia i czas obserwacji. Gdy część ma pracować w ruchu, warto ocenić tarcie, blokowanie, powtarzalność ruchu oraz zużycie po zaplanowanej liczbie cykli.
Wynik testu funkcjonalnego może prowadzić do trzech różnych decyzji: zaakceptowania części, korekty modelu lub zmiany założeń produkcyjnych. Nie każda niezgodność oznacza wadę wykonania. Czasem ujawnia, że wymagany luz, materiał, grubość ścianek lub technologia nie zostały właściwie dobrane do zastosowania.
Protokół odbioru: prosty zapis, który ułatwia decyzję
Dla pojedynczego prototypu wystarczy krótka karta kontroli. Przy krótkiej serii warto stosować ten sam układ dla każdej sztuki lub dla uzgodnionej próbki. Najważniejsze jest powiązanie wyniku z jednoznacznym kryterium, a nie tworzenie rozbudowanej dokumentacji bez wpływu na decyzję.
Protokół powinien zawierać identyfikację części i rewizji pliku, datę kontroli, osobę wykonującą odbiór, użyte narzędzia, wyniki pomiarów cech krytycznych, rezultat testu pasowania, opis powierzchni oraz wynik testu funkcjonalnego. Przy niezgodności warto dodać zdjęcie, lokalizację problemu i informację, czy wada ma wpływ na montaż, bezpieczeństwo, wygląd czy trwałość.
W polu decyzji użyj jasnego statusu: akceptacja, akceptacja warunkowa, poprawa modelu, zmiana technologii lub materiału, ponowny wydruk albo dodatkowy test. Pozwala to uniknąć sytuacji, w której część jest odkładana jako „do sprawdzenia”, ale nikt nie wie, jakie działanie ma nastąpić dalej.
Jeżeli protokół wskazuje problem powtarzający się w kilku wymiarach lub w montażu, nie warto ograniczać się do lokalnej poprawki bez analizy przyczyny. Należy sprawdzić dokumentację, wymagania funkcjonalne, geometrię, przewidzianą orientację i dane przekazane do wyceny. Przed akceptacją zamówienia warto też wiedzieć, jakie elementy wyceny druku 3D mają znaczenie dla realizacji części.
Jak podjąć decyzję?
| Potrzeba | Na co zwrócić uwagę | Czego unikać |
|---|---|---|
| Część ma tylko sprawdzić gabaryt lub układ elementów | Wymiary zewnętrzne, rozstaw kluczowych punktów, podstawowy montaż | Traktowania prototypu poglądowego jako potwierdzenia trwałości lub gotowości do serii |
| Część łączy się śrubami, wsuwem, zatrzaskiem lub wciskem | Wymiary i położenie cech montażowych, luz lub wcisk, próbę z realnym elementem współpracującym | Oceny wyłącznie na podstawie pojedynczego wymiaru otworu |
| Część ma powierzchnię widoczną dla użytkownika | Warstwy, ślady po podporach, ostre krawędzie, jednolitość wykończenia na wskazanych powierzchniach | Łączenia kryterium estetycznego z wymaganiem wymiarowym bez osobnego opisu |
| Część ma przenosić obciążenie albo pracować w ruchu | Test funkcjonalny, punkty obciążenia, kierunek warstw, powtarzalność ruchu | Wnioskowania o trwałości z samego wyglądu lub pojedynczego montażu |
| Planowana jest krótka seria | Protokół kontroli pierwszej sztuki, listę cech krytycznych i regułę postępowania przy niezgodności | Powielania projektu przed potwierdzeniem pasowania i funkcji |
Dobór do zastosowania
Prototyp obudowy do urządzenia
Najpierw zmierz gabaryty, położenie otworów i gniazd. Następnie zamontuj rzeczywiste komponenty, sprawdź zamknięcie pokrywy oraz dostęp do przycisków i złączy. Powierzchnię oceniaj osobno, szczególnie w miejscach widocznych i na styku dwóch połówek.
Uchwyt lub przyrząd roboczy
Określ punkty mocowania, powierzchnie bazowe i przewidywany kierunek obciążenia. Po pomiarze wykonaj montaż na docelowym stanowisku oraz próbę pracy w warunkach zbliżonych do zastosowania. Warto sprawdzić, czy orientacja warstw nie zwiększa ryzyka pękania w obszarze krytycznym.
Część zamienna dopasowywana do istniejącego elementu
Przygotuj pomiary elementu referencyjnego i oznacz wymiary, których nie da się zmienić. Odbiór rozpocznij od przymiarki oraz oceny osiowości, luzu i dostępu montażowego. Jeśli geometria oryginału jest niejednoznaczna, korekta modelu może być właściwsza niż wymuszanie bardzo wąskiej tolerancji wydruku.
Krótka seria części użytkowych
Ustal kryteria dla pierwszej sztuki przed rozpoczęciem serii. Zatwierdź wymiary krytyczne, wynik testu pasowania, powierzchnie istotne dla użytkownika i rezultat próby funkcjonalnej. Dopiero po tej kontroli warto przyjąć powtarzalny plan odbioru dla kolejnych części.
Checklista
- Zidentyfikuj wersję modelu lub rysunku, której dotyczy odbiór.
- Wypisz cechy krytyczne wraz z wymiarem nominalnym, tolerancją i bazą odniesienia.
- Dobierz narzędzie pomiarowe odpowiednie do wymiaru i wymaganej rozdzielczości kontroli.
- Zmierz cechy montażowe w punktach wskazanych w dokumentacji, a nie tylko w najłatwiej dostępnych miejscach.
- Sprawdź część z rzeczywistym elementem współpracującym albo z uzgodnionym sprawdzianem.
- Oceń powierzchnie istotne dla montażu, wyglądu i kontaktu z użytkownikiem.
- Usuń lub oznacz pozostałości podpór, ostre krawędzie, deformacje i ubytki przed testem funkcjonalnym.
- Wykonaj próbę ruchu, obciążenia, montażu albo szczelności zgodną z przeznaczeniem części.
- Zapisz wyniki, zdjęcia niezgodności i końcową decyzję o akceptacji lub korekcie.
- Przy powtarzających się problemach przeanalizuj model, tolerancje, orientację, materiał i technologię przed kolejnym wydrukiem.
Przeczytaj także
- tolerancje druku 3D i ryzyko poprawek
- kontrola jakości prototypów i krótkich serii
- tolerancje otworów, wcisków i połączeń śrubowych
- przygotowanie projektu do druku 3D
Najczęściej zadawane pytania
Czy do odbioru wydruku 3D wystarczy suwmiarka?
Suwmiarka wystarcza do wielu podstawowych kontroli długości, szerokości, grubości i średnic. Przy małych odchyłkach, cienkich ściankach, otworach lub wymaganiach dotyczących położenia cech może być potrzebny mikrometr, sprawdzian albo test z częścią współpracującą.
Czy część zgodna wymiarowo musi pasować w montażu?
Nie zawsze. O wyniku montażu może decydować suma odchyłek, kształt otworu, położenie cech, nierówność powierzchni, sposób złożenia oraz wymiary elementu współpracującego. Dlatego pomiar wymiarów warto uzupełnić testem pasowania.
Czy ISO 2768-1 można wpisać jako tolerancję dla wydruku 3D?
Może być punktem odniesienia w dokumentacji, ale nie powinna automatycznie zastępować indywidualnych wymagań dla cech krytycznych. Historyczny zakres normy nie został opracowany specjalnie dla technologii druku 3D, dlatego wymagania należy zweryfikować względem geometrii, technologii, materiału i funkcji części.
Jak ocenić powierzchnię bez specjalistycznych przyrządów?
Można wykonać ocenę wizualną i dotykową pod kątem warstw, śladów po podporach, ostrych krawędzi, ubytków, pęknięć oraz deformacji. Jeżeli wymaganie dotyczy konkretnej chropowatości, potrzebny jest osobno zdefiniowany pomiar, a nie tylko oględziny.