Spis treści
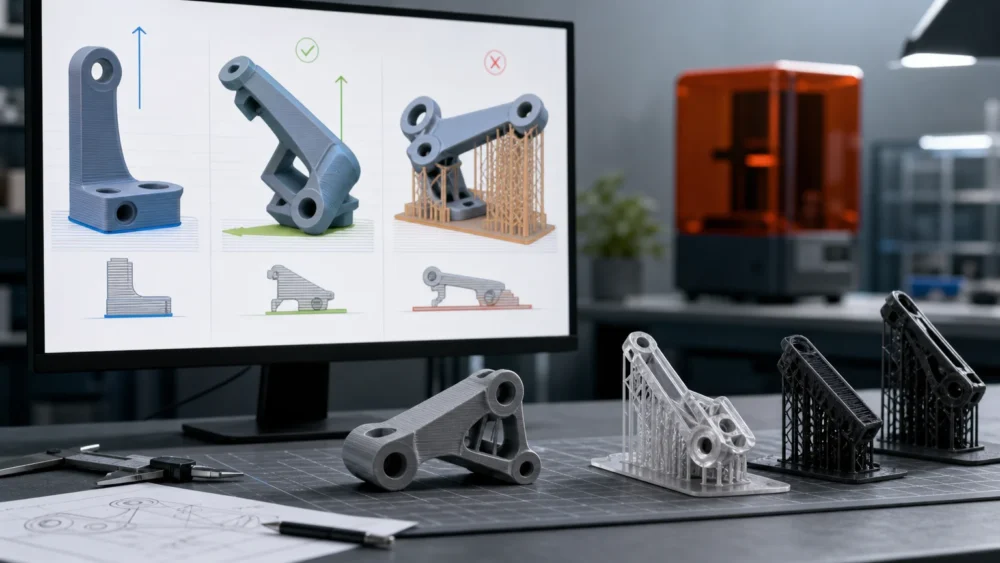
Model można obrócić w programie do przygotowania druku, ale konsekwencje tej decyzji mogą być istotne dla działania gotowej części. To samo ułożenie może ograniczyć podpory i poprawić wygląd jednej powierzchni, a jednocześnie osłabić element w miejscu największego obciążenia albo utrudnić zachowanie wymiaru montażowego. Dlatego orientację warto traktować jako decyzję projektową, a nie wyłącznie ustawienie techniczne przed uruchomieniem wydruku.
ustawienie modelu 3D – najważniejsze informacje
- Orientację części warto ustalić od funkcji: kierunku obciążenia, powierzchni montażowych oraz obszarów ważnych wizualnie.
- W FDM/FFF ułożenie warstw ma znaczenie dla zachowania części przy rozciąganiu, zginaniu i pracy na połączeniach międzywarstwowych.
- W SLA/MSLA orientacja wpływa przede wszystkim na stabilność podczas druku, siły odrywania, ryzyko deformacji oraz ślady po punktach podparcia.
- Podpory powinny stabilizować geometrię, ale nie powinny trafiać na powierzchnie pasowane, uszczelniające, gwintowane ani reprezentacyjne, jeśli można tego uniknąć.
- Do wyceny warto przekazać nie tylko plik, lecz także informację o zastosowaniu części, obciążeniu, kierunku pracy, wymaganych wymiarach i oczekiwanym wykończeniu.
Od czego zacząć: najpierw funkcja części, potem pozycja na platformie
Prawidłowe ustawienie modelu pod druk 3D nie ma jednej uniwersalnej recepty. Należy zacząć od pytania, jak część będzie pracowała po wydruku. Inaczej ocenia się prostą atrapę do prezentacji, inaczej uchwyt przenoszący obciążenie, obudowę z widocznym frontem, przyrząd montażowy czy element z otworami pod śruby. Decyzja o orientacji jest zawsze kompromisem między wytrzymałością, dokładnością, jakością powierzchni, liczbą podpór, czasem przygotowania i późniejszą obróbką.
W praktyce warto wskazać na modelu trzy grupy obszarów. Pierwsza to powierzchnie funkcjonalne: miejsca styku z inną częścią, otwory, prowadzenia, gniazda, płaszczyzny montażowe i powierzchnie uszczelniające. Druga obejmuje obszary obciążane, zwłaszcza cienkie przekroje, ramiona, zaczepy i okolice śrub. Trzecia to powierzchnie widoczne, na których ślady po podporach albo warstwach byłyby niepożądane. Dopiero po takim podziale można świadomie zdecydować, którą stroną model ma być zwrócony do platformy, a które krawędzie wymagają podparcia.
W terminologii wytwarzania przyrostowego pozycjonowanie i orientacja odnoszą się do położenia części względem układu współrzędnych i przestrzeni roboczej maszyny. Dla zamawiającego istotne jest praktyczne przełożenie: w briefie dobrze opisać, która płaszczyzna jest bazą montażową, na jaki kierunek działa siła oraz które powierzchnie mają być możliwie czyste. Taka informacja zmniejsza ryzyko, że model zostanie ustawiony poprawnie z punktu widzenia samego procesu, ale nieoptymalnie dla jego zastosowania.
Kierunek warstw w FDM/FFF a wytrzymałość części
W technologii FDM/FFF część powstaje z kolejnych ścieżek materiału układanych warstwowo. Oznacza to, że sposób ułożenia modelu warto rozpatrywać razem z kierunkiem sił działających na gotowy detal. Jeżeli element ma być rozciągany, zginany albo wielokrotnie obciążany, warto sprawdzić, czy krytyczne naprężenia nie będą głównie rozdzielały warstw. Takie ryzyko może wystąpić na przykład w cienkim uchwycie, zaczepie, ramieniu wspornika lub części mocowanej śrubą.
Nie oznacza to, że część należy zawsze ustawiać pionowo albo zawsze płasko. Pionowa orientacja może korzystnie zmienić przebieg warstw względem obciążenia, ale równocześnie może zwiększyć wysokość wydruku, wymagać większej liczby podpór albo pogorszyć stabilność smukłej geometrii. Ustawienie płaskie może za to ograniczyć wysokość i podpory, lecz powierzchnia na spodzie może wymagać późniejszego oczyszczenia, a długi płaski detal może być bardziej narażony na odkształcenie.
Dobrą praktyką jest spojrzenie na część jak na prosty schemat sił. Trzeba zaznaczyć, gdzie detal jest trzymany, gdzie naciskany, za co ciągnięty i gdzie może uderzać. Jeśli nie da się uniknąć niekorzystnego kierunku warstw, rozwiązaniem może być zmiana konstrukcji: zwiększenie promieni przejść, pogrubienie krytycznego przekroju, dodanie żebra, przesunięcie otworu albo podział modelu na elementy łączone później. W przypadku części użytkowych decyzję o ustawieniu należy łączyć z materiałem, geometrią oraz sposobem mocowania, a nie traktować jej w oderwaniu od projektu.
Szczególnej uwagi wymagają otwory i połączenia śrubowe. Ich pozycja może zmieniać jakość obrysu, możliwość czyszczenia oraz zachowanie wymiaru. Jeżeli otwór pełni funkcję prowadzącą lub współpracuje z wciskiem, warto wskazać go jako wymiar krytyczny i rozważyć pozostawienie naddatku na dopasowanie albo dodatkową operację. Sama zmiana orientacji nie zastępuje prawidłowo zaprojektowanego luzu montażowego.
Orientacja w SLA/MSLA: podpory, siły odrywania i deformacje
W SLA/MSLA ustawienie modelu ma bezpośredni wpływ na sposób budowania kolejnych przekrojów, stabilność podparcia i wygląd powierzchni. W wielu przypadkach część drukuje się pod kątem, aby ograniczyć gwałtowne zmiany pola przekroju warstw, rozłożyć siły występujące podczas odrywania kolejnych warstw oraz skierować punkty podparcia poza obszary istotne wizualnie i funkcjonalnie.
Duże, płaskie powierzchnie ustawione niemal równolegle do platformy mogą wymagać szczególnej oceny. W zależności od geometrii może rosnąć ryzyko podwijania krawędzi, lokalnych deformacji lub problemów z podparciem. Często pomocne jest pochylenie modelu w jednej albo dwóch osiach, lecz kąt nie jest celem samym w sobie. Warto sprawdzić, czy po obróceniu nie powstaje bardzo duży przekrój na późniejszym etapie druku, czy cięższa część modelu otrzymuje podparcie odpowiednio wcześnie oraz czy smukłe elementy nie pozostają bez stabilizacji.
Szczególne ryzyko występuje w geometrii wklęsłej i pustej w środku. Zagłębienia, zamknięte komory oraz nieprawidłowo usytuowane otwory mogą tworzyć efekt przyssawki. W takim przypadku problemem nie jest wyłącznie ilość żywicy wewnątrz modelu, lecz również sposób, w jaki powietrze i materiał przemieszczają się podczas procesu. Warto sprawdzić, czy wnękę można zorientować inaczej, wypełnić albo wyposażyć w otwory technologiczne przewidziane w projekcie. Otwory te należy planować tak, aby nie kolidowały z funkcją części i były możliwe do oczyszczenia.
W SLA/MSLA nie każda powierzchnia ma tę samą wartość. Obszar, który będzie widoczny z przodu obudowy, powierzchnia współpracująca z uszczelką lub płaszczyzna przylegania dwóch połówek wymagają innego traktowania niż niewidoczny spód elementu. Podpory warto prowadzić do powierzchni pomocniczych, wewnętrznych albo przeznaczonych do późniejszej obróbki. Jeśli nie ma takiej możliwości, można rozważyć zmianę podziału części lub geometrii.
Jak rozmieścić podpory bez psucia ważnych powierzchni
Podpora ma utrzymać model w stabilnej pozycji podczas druku. Nie powinna być dodawana automatycznie bez oceny tego, co znajduje się nad nią i obok niej. Każdy punkt podparcia może pozostawić ślad, a usuwanie podpór może wpływać na powierzchnię, zwłaszcza na małych detalach, cienkich ściankach i elementach o wysokich wymaganiach estetycznych.
Najpierw warto szukać powierzchni, które można zaakceptować jako technologiczne: spodów, wnętrz, niewidocznych żeber lub miejsc przewidzianych do późniejszego szlifowania. Następnie należy sprawdzić, czy podparcia obejmują początki nawieszeń, długie wolne odcinki, końce smukłych ramion oraz cięższe fragmenty geometrii. Zbyt mała liczba podpór może dopuścić do ruchu lub deformacji, natomiast nadmierna liczba zwiększa ślady i pracę po druku.
Należy unikać prowadzenia podpór bezpośrednio na powierzchnie pasowane, krawędzie uszczelniające, gwinty, otwory o kontrolowanym wymiarze i widoczne lica. Gdy podparcie jest w takim miejscu nieuniknione, trzeba uwzględnić późniejsze wykończenie oraz możliwość kontroli wymiaru po jego usunięciu. W przypadku elementu przeznaczonego do montażu dobrą praktyką może być wydruk próbny do testu pasowania przed wykonaniem większej liczby sztuk.
Podpory nie rozwiązują problemów wynikających z nieodpowiedniej geometrii. Bardzo cienkie ścianki, ostre przejścia, duże płaskie pola, zamknięte puste przestrzenie i przypadkowo połączone bryły mogą wymagać korekty modelu CAD. Gdy plik jest tylko siatką STL, zmiana może być mniej wygodna niż w przypadku parametrycznego modelu STEP lub źródłowego pliku CAD. Dlatego przy częściach funkcjonalnych warto przekazać dostępny format edytowalny.
Orientacja a wygląd, tolerancje i koszt przygotowania
Ustawienie modelu wpływa nie tylko na powodzenie wydruku. Decyduje również o tym, gdzie będą widoczne warstwy, podpory oraz powierzchnia styku z platformą. Warto określić priorytet: czy ważniejsza jest czysta powierzchnia frontowa, możliwie płaska baza, dokładność otworów, odporność mechaniczna, czy ograniczenie obróbki. Bez tej informacji nie można uczciwie wskazać jednej optymalnej orientacji.
Wymagania wymiarowe warto zapisywać konkretnie. Zamiast ogólnego stwierdzenia, że część ma być dokładna, lepiej wskazać średnicę ważnego otworu, docelowy luz w złożeniu, powierzchnię przylegania i dopuszczalne odchylenie funkcjonalne. Ułatwia to wybór technologii, sposobu ustawienia oraz ewentualnej obróbki po druku. Ma to znaczenie zwłaszcza dla obudów, uchwytów, elementów zamiennych i przyrządów montażowych.
Orientacja może również zmienić nakład przygotowania. Więcej podpór oznacza zwykle więcej materiału pomocniczego i pracy przy ich usuwaniu. Inna pozycja może wydłużyć czas procesu przez zwiększenie wysokości części albo wymagać dodatkowego testu. Nie należy jednak wybierać ustawienia wyłącznie dlatego, że zajmuje mniej miejsca lub wygląda najprościej w programie. Dla części użytkowej koszt ewentualnej poprawki po nieudanym montażu może być ważniejszy niż niewielka oszczędność na etapie przygotowania.
Co przekazać razem z plikiem do druku 3D
Do poprawnego ustawienia modelu przydaje się znacznie więcej niż sam plik STL. Jeżeli część ma pełnić funkcję użytkową, warto dołączyć krótki opis zastosowania, zdjęcie miejsca montażu albo szkic z zaznaczonym kierunkiem działania siły. Przy modelu wykonanym na podstawie istniejącego elementu pomocne są wymiary krytyczne oraz informacja, które powierzchnie mają kontakt z innymi komponentami.
Należy także zaznaczyć, czy część będzie prototypem do oceny kształtu, elementem do testu montażu czy docelowym detalem pracującym pod obciążeniem. Te trzy zastosowania mogą uzasadniać odmienne ustawienie i inną kolejność priorytetów. W przypadku krótkiej serii warto najpierw ocenić pojedynczą sztukę referencyjną, zwłaszcza gdy projekt zawiera pasowania, zatrzaski, gwinty lub powierzchnie wymagające powtarzalności.
Jeśli nie ma gotowego modelu, opis orientacji pozostaje mimo to potrzebny. Informacja o tym, która strona ma być widoczna, gdzie część jest mocowana i jak będzie obciążana, pomaga przygotować geometrię CAD z uwzględnieniem procesu druku. Dzięki temu orientacja, podpory i wymagania jakościowe nie są dopisywane dopiero na końcu.
Jak podjąć decyzję?
| Potrzeba | Na co zwrócić uwagę | Czego unikać |
|---|---|---|
| Uchwyt, zaczep lub wspornik pracujący pod obciążeniem | Kierunek głównych sił, cienkie przekroje, okolice otworów i sposób mocowania | Ustawienia, w którym przewidywane obciążenie głównie rozdziela warstwy lub działa na słaby przekrój |
| Obudowa z widocznym frontem | Możliwość skierowania podpór na spód, wnętrze albo powierzchnie niewidoczne | Punktów podparcia na licu, krawędziach ozdobnych i powierzchniach łączenia |
| Część SLA/MSLA z pustą komorą | Drogi odpływu i czyszczenia oraz brak zamkniętych wnęk działających jak przyssawka | Orientacji, która zamyka żywicę i powietrze w zagłębieniu |
| Element z otworami i pasowaniem montażowym | Wymiary krytyczne, pozycję otworów i możliwość kontroli po usunięciu podpór | Traktowania wszystkich wymiarów jako jednakowo ważnych |
| Krótka seria części użytkowych | Jedną sztukę referencyjną, opis odbioru i powtarzalną orientację dla kolejnych sztuk | Uruchamiania serii bez potwierdzenia pasowania i funkcji |
Dobór do zastosowania
Uchwyt montażowy mocowany dwiema śrubami
Warto wskazać kierunek siły działającej na uchwyt i ocenić przebieg warstw w strefie między otworami a ramieniem. Jeśli w tym miejscu występuje koncentracja naprężeń, może być potrzebna zmiana orientacji, pogrubienie przekroju lub dodanie żeber.
Obudowa elektroniki z widocznym panelem przednim
Priorytetem zwykle będzie powierzchnia frontowa oraz pasowanie pokrywy. Podpory i powierzchnie technologiczne warto kierować na spód lub wnętrze, a krytyczne krawędzie montażowe opisać w wymaganiach jakościowych.
Pusta część żywiczna o kształcie osłony
Należy sprawdzić położenie wnęk i zaplanować orientację ograniczającą efekt przyssawki. Warto również ocenić potrzebę otworów technologicznych umożliwiających opróżnienie i oczyszczenie wnętrza.
Element zamienny bez dokumentacji technicznej
Przed wyborem orientacji trzeba najpierw ustalić funkcję, wymiary krytyczne i miejsca współpracy z pozostałym zespołem. Zdjęcia, pomiary oraz opis sposobu montażu są równie ważne jak sama bryła modelu.
Checklista
- Określ, czy część ma być prototypem wizualnym, testem montażu czy detalem użytkowym.
- Zaznacz kierunek głównego obciążenia oraz miejsca mocowania części.
- Wskaż powierzchnie widoczne, pasowane, uszczelniające i wymagające możliwie małej obróbki.
- Sprawdź, czy duże płaskie obszary, długie ramiona lub cienkie ścianki nie wymagają innej orientacji albo korekty geometrii.
- W modelu SLA/MSLA oceń wnęki, zamknięte komory i potrzebę otworów technologicznych.
- Ustal, gdzie ślady po podporach są dopuszczalne, a gdzie nie powinny wystąpić.
- Podaj krytyczne wymiary, tolerancje montażowe i informacje o elementach współpracujących.
- Dołącz STL, a jeśli jest dostępny, także STEP lub plik CAD oraz zdjęcia lub szkic zastosowania.
- Dla części do krótkiej serii rozważ test pasowania na pojedynczej sztuce przed wykonaniem całej partii.
Przeczytaj także
- przygotowanie modelu do druku 3D
- projektowanie części użytkowych pod obciążeniem
- wybór między FDM a SLA/MSLA
- tolerancje otworów, wcisków i połączeń śrubowych
- checklista pliku STL i STEP przed wyceną
- wycena druku 3D z pliku STL lub STEP
Najczęściej zadawane pytania
Czy model należy zawsze drukować pod kątem?
Nie. Ustawienie pod kątem może pomóc ograniczyć podpory lub ryzyko deformacji w określonej geometrii, ale może również zwiększyć ślady po podporach i wydłużyć proces. Należy ocenić funkcję części, duże płaszczyzny, wymagania wymiarowe oraz powierzchnie ważne wizualnie.
Czy zmiana kierunku warstw zwiększy wytrzymałość części FDM?
Może poprawić zachowanie elementu, jeśli pozwala korzystniej ułożyć warstwy względem głównego obciążenia. Nie zastąpi jednak właściwego materiału, odpowiedniej grubości ścianek, promieni przejść ani poprawnego projektu stref mocowania.
Gdzie najlepiej umieszczać podpory w modelu SLA/MSLA?
W pierwszej kolejności na powierzchniach pomocniczych, niewidocznych lub przeznaczonych do obróbki. Warto unikać powierzchni pasowanych, gwintów, krawędzi uszczelniających oraz widocznych lic, o ile geometria pozwala na inne ustawienie.
Czy otwory drenażowe są potrzebne w pustym modelu żywicznym?
Warto je rozważyć, gdy model ma zamknięte lub wewnętrzne puste przestrzenie. Ich położenie powinno wspierać opróżnianie i czyszczenie wnętrza, ograniczać ryzyko podciśnienia oraz nie naruszać funkcji części.