Spis treści
Tolerancje druku 3D decydują o tym, czy śruba przejdzie przez otwór, obudowa się zamknie, wałek wejdzie z właściwym oporem, a dwa elementy będą mogły się przesuwać. Wymiar w modelu CAD jest punktem wyjścia, nie pewnym wymiarem gotowej części. Dlatego projekt połączenia trzeba oprzeć na jego funkcji, technologii druku, materiale i planowanej obróbce, a krytyczne pasowania potwierdzić próbą.
tolerancje druku 3D – najważniejsze informacje
- Wymiar nominalny z CAD nie wystarcza do zaprojektowania otworu, wcisku ani połączenia ruchomego w druku 3D.
- Na wynik wpływają między innymi technologia, materiał, orientacja części, geometria, ustawienia procesu oraz obróbka po wydruku.
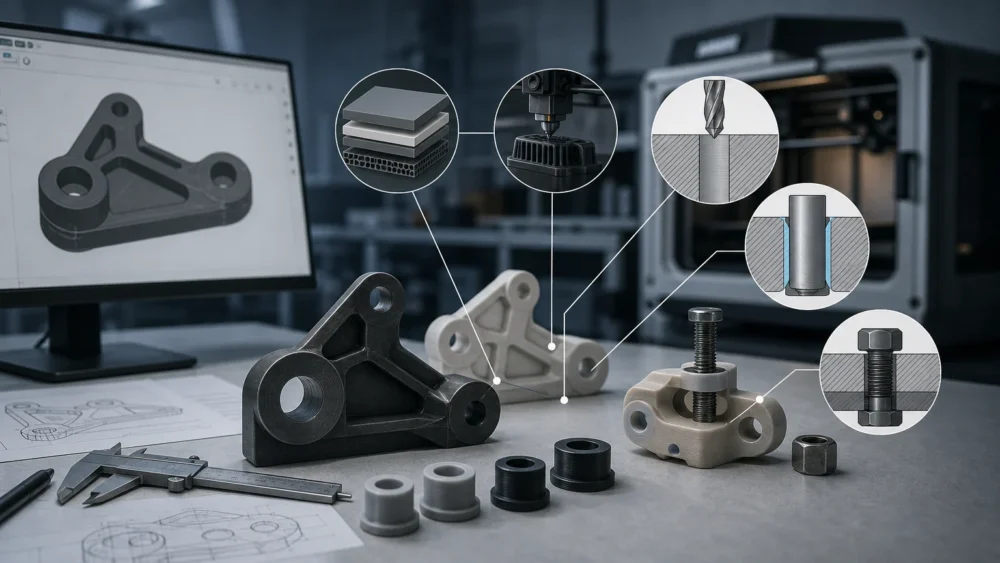
- Otwór wymagający dokładnej średnicy lub współosiowości warto potraktować jako otwór pilotowy do rozwiercenia albo rozwiercania.
- Wcisk należy określać jako wymagane pasowanie funkcjonalne, a nie tylko jako różnicę dwóch wymiarów nominalnych.
- Przed krótką serią warto wykonać test dopasowania z rzeczywistą śrubą, wałkiem, wkładką lub elementem współpracującym.
Najpierw określ funkcję połączenia, potem wymiar
Pytanie „jaki dać luz?” jest zbyt ogólne, jeśli nie wiadomo, jak część ma działać. Inaczej projektuje się otwór przelotowy pod śrubę, inaczej gniazdo pod tuleję, zatrzask obudowy, prowadzenie ślizgowe czy otwór do późniejszego gwintowania. Każde z tych rozwiązań ma inną funkcję i inny poziom ryzyka montażowego.
W praktyce warto opisać połączenie jednym zdaniem: śruba ma przejść swobodnie, śruba ma utworzyć gwint w tworzywie, wkładka ma zostać osadzona, wałek ma obracać się bez wyczuwalnego luzu albo element ma wejść na wcisk. Taki opis pozwala ocenić, czy wystarczy wymiar z modelu, czy potrzebny będzie luz, naddatek materiału lub obróbka po wydruku.
Warto też rozdzielić wymiary krytyczne od pozostałych. Jeśli część ma kilkanaście otworów, zwykle nie wszystkie wymagają tego samego poziomu kontroli. Krytyczne mogą być na przykład rozstaw dwóch otworów montażowych, średnica gniazda pod łożysko albo oś otworu współpracującego z metalowym trzpieniem. Pozostałe elementy można projektować z większą swobodą, co ogranicza koszt i ryzyko niepotrzebnych poprawek.
Dlaczego wydruk nie powtarza idealnie geometrii CAD
Druk 3D powstaje warstwowo, dlatego powierzchnie poziome, pionowe, skośne i wsparte podporami nie zachowują się identycznie. W FDM/FFF na rezultat oddziałują szerokość ścieżki, wysokość warstwy, chłodzenie, skurcz materiału, kompensacja pierwszej warstwy oraz orientacja na stole. Ten sam otwór może wyjść inaczej, gdy jego oś jest pionowa, a inaczej, gdy jest pozioma.
W technologii SLA/MSLA istotne są między innymi kierunek budowania, położenie podpór, mycie, końcowe utwardzanie i właściwości konkretnej żywicy. Mała cecha może odwzorować się bardzo dokładnie wizualnie, ale jej wymiar funkcjonalny nadal wymaga oceny w odniesieniu do procesu oraz późniejszej obróbki.
Równie ważna jest geometria. Okrąg zapisany w modelu jako zbyt mało dokładna siatka STL może stać się wielokątem. Otwór przy dolnej powierzchni modelu może zostać zmieniony przez rozszerzenie pierwszej warstwy. Otwór poziomy ma od góry fragment wymagający mostkowania lub podparcia, co może pogorszyć jego kształt. Dlatego do części funkcjonalnych warto przekazywać plik STEP razem z STL, jeżeli jest dostępny. Ułatwia to ocenę i ewentualną korektę modelu.
Otwory: kiedy zwiększyć średnicę, a kiedy zostawić materiał do obróbki
Otwór wydrukowany bezpośrednio rzadko należy traktować jak odpowiednik otworu wykonanego wiertłem lub rozwiertakiem. Jeśli śruba ma przez niego przejść swobodnie, zwykle potrzebuje zaplanowanego luzu. Jego wartość zależy od średnicy, technologii, orientacji, oczekiwanej łatwości montażu i tego, czy śruba ma tylko łączyć elementy, czy również ustalać ich pozycję.
Gdy kluczowa jest dokładna średnica, powtarzalność albo współosiowość kilku otworów, rozsądnym rozwiązaniem może być otwór pilotowy z naddatkiem materiału do późniejszego wiercenia lub rozwiercania. Druk tworzy wtedy kształt bazowy, a wymiar funkcjonalny powstaje w operacji skrawania. Takie podejście bywa szczególnie przydatne przy prowadzeniu wałków, trzpieni i elementów ustalających.
Warto przewidzieć również wejście narzędzia i dostęp do niego. Otwór umieszczony blisko ścianki, na dnie głębokiej kieszeni lub pod kątem może być trudny do obróbki. Pomocne mogą być fazy wejściowe, płaskie powierzchnie referencyjne oraz konstrukcja umożliwiająca pewne zamocowanie części. Fazowanie ułatwia też wprowadzanie śrub, trzpieni i elementów wsuwanych.
Nie należy wpisywać jednej korekty średnicy do wszystkich otworów w projekcie. Otwór pod śrubę montażową, otwór pod kołek ustalający i otwór pod gwint mają inne zadanie. Jeżeli w modelu występują różne rodzaje otworów, warto je oznaczyć w dokumentacji lub w opisie zlecenia.
Luz montażowy i połączenia ruchome
Luz to zaprojektowana różnica umożliwiająca złożenie, przesuw, obrót albo kompensację odchyłek. Nie jest błędem konstrukcyjnym, lecz elementem funkcjonalnym. Dwa elementy o identycznym wymiarze nominalnym nie muszą po wydruku dać się połączyć, ponieważ rzeczywiste wymiary obu części mogą przesunąć się w niekorzystną stronę.
W FDM/FFF przy ruchomych elementach jako punkt wyjścia często rozważa się co najmniej 0,3 mm odstępu, ale nie jest to uniwersalna reguła projektowa. Na potrzebny luz wpływa rozmiar części, jej orientacja, kalibracja, materiał, kształt styku oraz wymagana swoboda ruchu. Długi suwak, zawias, gniazdo teleskopowe i zatrzask nie powinny otrzymywać tej samej wartości tylko dlatego, że wszystkie są elementami montażowymi.
Luz należy analizować po obu stronach połączenia. Jeśli trzpień ma się poruszać w otworze, znaczenie ma zarówno jego rzeczywista średnica, jak i rzeczywista średnica otworu. Jeżeli element ma przesuwać się po płaskich prowadnicach, trzeba uwzględnić ich równoległość, długość kontaktu oraz możliwość powstawania zadziorów lub chropowatości.
Dobrym etapem przed produkcją jest test-fit. To krótka próbka zawierająca kilka wariantów luzu, wykonana w planowanej technologii i z docelowego materiału. Pozwala sprawdzić montaż rzeczywistym elementem współpracującym, zanim korekta obejmie całą obudowę, przyrząd lub serię części.
Wcisk: nie traktuj go jako zwykłego „ujemnego luzu”
Połączenie wciskowe ma przenosić siłę przez kontrolowany nacisk pomiędzy elementami. W druku 3D jego wynik zależy nie tylko od różnicy wymiarów CAD, ale też od odkształcalności tworzywa, grubości ścianek, długości styku, kierunku warstw i sztywności elementu współpracującego. Wcisk metalowego elementu w cienką drukowaną ściankę może prowadzić do pęknięcia, nawet gdy nominalna różnica wymiarów wydaje się niewielka.
Warto rozważyć, czy połączenie ma być trwałe, rozbieralne czy jedynie pozycjonujące podczas montażu. Jeśli późniejszy demontaż jest możliwy, konstrukcja może potrzebować ogranicznika głębokości, fazy wprowadzającej, miejsca na narzędzie i innego rozwiązania niż agresywny wcisk. Gdy element ma pozostać w części, należy uwzględnić lokalne pogrubienie materiału oraz drogę przenoszenia obciążenia.
System ISO tolerancji i pasowań otwór–wałek pomaga uporządkować język dokumentacji konstrukcyjnej. Oznaczenia tolerancji nie zastępują jednak walidacji procesu druku. Norma opisuje system wymiarów i odchyłek, natomiast wydrukowana część jest wynikiem konkretnej technologii, materiału, geometrii i sposobu wykonania. W przypadku krytycznego wcisku warto więc ustalić wymaganie funkcjonalne, a następnie potwierdzić je próbką lub pomiarem.
Śruby, gwinty i wkładki: wybierz sposób mocowania do obciążenia
Połączenie śrubowe można zaprojektować na kilka sposobów. Śruba może przechodzić przez otwór i współpracować z nakrętką, może wkręcać się w gwint wykonany po druku albo korzystać z wkładki gwintowanej. Możliwe jest także bezpośrednie wkręcanie w tworzywo, lecz jego przydatność trzeba ocenić w kontekście materiału, średnicy śruby, liczby cykli montażu i wymaganego momentu dokręcania.
Gwint drukowany bezpośrednio jest wrażliwy na orientację, rozdzielczość procesu, średnicę i jakość powierzchni. Drobne gwinty mogą nie odwzorować się wystarczająco czysto, zwłaszcza gdy są ustawione niekorzystnie względem warstw. W części użytkowej, która ma być wielokrotnie otwierana, warto rozważyć otwór pod śrubę, gwintowanie po wydruku, nakrętkę osadzoną w kieszeni albo wkładkę gwintowaną.
Wkładki termiczne i wkładki wciskane mogą zwiększyć użyteczność połączeń gwintowych w tworzywie, ale wymagają dopasowania gniazda do konkretnego rodzaju wkładki oraz procesu osadzania. Nie należy projektować gniazda tylko na podstawie średnicy nominalnej gwintu śruby. Potrzebne są dane elementu osadzanego, jego kształt zewnętrzny, głębokość, wymagane podparcie materiału i przewidywany sposób montażu.
Jeżeli śruba ma ustalać pozycję dwóch części, sam otwór z luzem nie zapewni dokładnego bazowania. W takim układzie warto oddzielić funkcję mocowania od funkcji ustalania, na przykład przez dodatkowe kołki, trzpienie lub odpowiednio obrobione powierzchnie referencyjne.
Technologia, materiał i orientacja a ryzyko pasowania
FDM/FFF jest praktyczne dla wielu części użytkowych, uchwytów i obudów, ale wymaga świadomego podejścia do warstw oraz kierunku obciążeń. Otwory i prowadzenia zaprojektowane w osi pionowej zwykle powstają w innych warunkach niż otwory budowane poziomo. Materiały mogą też różnić się podatnością na skurcz, paczenie i zachowanie cienkich detali.
SLA/MSLA może być dobrym wyborem, gdy ważne są drobne cechy oraz gładkość powierzchni, lecz projekt nadal powinien uwzględniać podpory, mycie i utwardzanie. Sama dobra jakość wizualna nie oznacza automatycznie, że połączenie uzyska wymagany luz, wcisk lub odporność na cykliczne skręcanie.
Przy wyborze technologii warto analizować nie tylko nominalną dokładność, lecz przede wszystkim geometrię krytycznego miejsca i zadanie części. Dla jednego projektu ważniejsze będzie dokładne gniazdo pod metalowy element, dla innego odporność uchwytu na obciążenie, a dla kolejnego szybkie sprawdzenie ergonomii obudowy. Więcej o wyborze między FDM a SLA/MSLA warto zestawić z funkcją prototypu, materiałem oraz sposobem montażu.
Jak podjąć decyzję?
| Potrzeba | Na co zwrócić uwagę | Czego unikać |
|---|---|---|
| Śruba ma swobodnie przejść przez część | Otwór z zaplanowanym luzem, faza wejściowa i informacja o średnicy śruby | Projektowania średnicy otworu wyłącznie jako średnicy nominalnej śruby |
| Otwór ma prowadzić wałek lub kołek | Otwór pilotowy do obróbki, powierzchnie referencyjne i wymaganie współosiowości | Traktowania nieobrobionego otworu jako gwarantowanego pasowania precyzyjnego |
| Dwie części mają się przesuwać lub obracać | Luz dobrany do ruchu, długości styku i technologii oraz próbkę test-fit | Zerowego luzu i przenoszenia jednej wartości na wszystkie połączenia |
| Element ma wejść na wcisk | Funkcję połączenia, sztywność ścianek, fazę montażową i próbę z rzeczywistym komponentem | Dużego wcisku w cienkiej lub kruchej geometrii |
| Część będzie wielokrotnie skręcana | Wkładkę gwintowaną, nakrętkę, gwintowanie po druku albo inne trwałe rozwiązanie | Zakładania, że każdy drukowany gwint zniesie wiele cykli montażu |
Dobór do zastosowania
Obudowa elektroniki skręcana kilkoma śrubami
Zaprojektuj osobno otwory przelotowe, słupki montażowe i elementy ustalające połówki obudowy. Jeśli obudowa ma być wielokrotnie otwierana, warto rozważyć rozwiązanie z wkładkami lub nakrętkami zamiast polegania wyłącznie na gwincie w tworzywie.
Uchwyt z wałkiem albo trzpieniem metalowym
Jeżeli wałek ma się obracać lub ustalać pozycję, warto potraktować otwór jako cechę funkcjonalną i przewidzieć obróbkę po wydruku. Dodatkowo należy sprawdzić kierunek obciążeń względem warstw.
Krótka seria części wsuwanych jedna w drugą
Przygotuj próbkę test-fit z kilkoma wariantami luzu w docelowym materiale i technologii. Oceniaj montaż z rzeczywistą długością prowadzenia, ponieważ krótki próbnik może zachowywać się inaczej niż gotowy element.
Prototyp z elementem wciskanym
Zaplanuj fazę wejściową, odpowiednią grubość materiału wokół gniazda i możliwość kontroli głębokości osadzenia. Przed serią warto sprawdzić wcisk na próbce z rzeczywistym komponentem.
Checklista
- Opisz funkcję każdego krytycznego otworu: przelot, prowadzenie, pozycjonowanie, gwint lub gniazdo.
- Podaj typ i rozmiar rzeczywistej śruby, wałka, wkładki, kołka albo innego elementu współpracującego.
- Wskaż wymiary krytyczne, wymagany luz lub wcisk oraz dopuszczalny sposób montażu.
- Określ technologię druku, materiał i preferowaną orientację, jeśli ma znaczenie dla funkcji części.
- Zaznacz, czy dopuszczasz wiercenie, rozwiercanie, gwintowanie, osadzanie wkładek lub inne wykończenie po druku.
- Przygotuj STEP, jeśli jest dostępny, oraz STL o odpowiedniej jakości siatki.
- Dla serii lub części krytycznej zaplanuj test-fit i pomiar przed zatwierdzeniem pełnej produkcji.
- Ustal kryterium odbioru: czy ważniejszy jest montaż, moment dokręcania, ruch, współosiowość czy wygląd powierzchni.
Przeczytaj także
- tolerancje w druku 3D pod montaż
- test-fit przed zamówieniem serii
- wkładki gwintowane w druku 3D
- zasady projektowania pod druk 3D
- kontrola jakości prototypów i krótkich serii
- konwersja modelu STEP na STL
Najczęściej zadawane pytania
Czy można zaprojektować otwór dokładnie na średnicę śruby?
Można wpisać taką średnicę w CAD, ale nie oznacza to pewnego montażu. Otwór pod śrubę przelotową zwykle wymaga luzu zależnego od technologii, orientacji i funkcji połączenia. Jeżeli otwór ma ustalać pozycję, warto rozważyć dodatkowy element bazujący lub obróbkę po wydruku.
Jaki luz zastosować między częściami drukowanymi 3D?
Nie ma jednej wartości dla każdego projektu. Jako punkt wyjścia dla ruchomych części FDM/FFF często rozważa się co najmniej 0,3 mm, ale wynik może wymagać zmiany zależnie od rozmiaru, materiału, orientacji i geometrii. Najbezpieczniej potwierdzić go krótkim testem dopasowania.
Czy gwint w modelu 3D wystarczy do wykonania trwałego połączenia?
To zależy od średnicy, skoku, materiału, orientacji gwintu i liczby planowanych cykli montażu. Dla części użytkowych warto porównać gwint drukowany z otworem do późniejszego gwintowania, nakrętką w kieszeni albo wkładką gwintowaną.
Kiedy rozwiercać otwór po druku?
Warto to rozważyć, gdy potrzebna jest dokładna średnica, współosiowość, powtarzalne prowadzenie wałka lub dopasowanie do elementu metalowego. Model powinien wtedy zapewniać otwór pilotowy, dostęp narzędzia i możliwość pewnego zamocowania części.