Spis treści
Dokładność wydruku 3D nie jest jedną stałą wartością, którą można odczytać ze specyfikacji technologii lub wysokości warstwy. Dla zamawiającego ważniejsze jest to, czy część spełni swoją funkcję: wejdzie w otwór, połączy się ze śrubą, zmieści się w obudowie, zachowa luz montażowy albo przeniesie element w odpowiednim położeniu. Dlatego wymagania warto określać od funkcji, następnie wskazać wymiary krytyczne, pasowania i sposób kontroli, a dopiero potem wybierać technologię oraz materiał.
dokładność druku 3D – najważniejsze informacje
- Dokładność części należy opisywać przez jej funkcję, wymiary krytyczne i sposób sprawdzenia, a nie wyłącznie przez wysokość warstwy lub rozdzielczość osi XY.
- Tolerancja zależy od technologii, materiału, wielkości i geometrii elementu, orientacji w druku, podpór oraz obróbki po wydruku.
- Wymiar nominalny nie musi być wymiarem krytycznym. Największej uwagi wymagają zwykle otwory, gniazda, zatrzaski, powierzchnie montażowe i elementy współpracujące.
- Dla pasowań, części seryjnych albo elementów o istotnej funkcji warto ustalić metodę pomiaru i rozważyć wydruk próbny przed wykonaniem całego zamówienia.
Najpierw funkcja części, potem liczby
Pytanie „z jaką dokładnością będzie wydruk?” jest zrozumiałe, ale samo w sobie nie wystarcza do przygotowania odpowiedzialnej części. Inne wymagania ma makieta, inne uchwyt do przewodu, a jeszcze inne pokrywa współpracująca z gotową obudową lub przyrząd montażowy. W każdym z tych przypadków istotne mogą być inne powierzchnie, kierunki pomiaru i cechy geometryczne.
Dobry opis zaczyna się od wskazania zadania części. Warto określić, czy element ma jedynie odwzorowywać kształt, mieścić się w dostępnej przestrzeni, łączyć dwa komponenty, prowadzić ruchomy detal, zaciskać się na drugim elemencie czy przenosić powtarzalne obciążenie. Ta informacja pozwala rozdzielić wymiary informacyjne od tych, które realnie wpływają na działanie.
Wymiarem krytycznym może być średnica otworu pod śrubę, rozstaw dwóch punktów mocowania, szerokość rowka, głębokość gniazda, płaskość powierzchni styku albo odległość od elementu sąsiedniego. Z kolei zewnętrzny kontur osłony, który nie współpracuje z innym komponentem, może nie potrzebować równie restrykcyjnego wymagania. Takie rozróżnienie ogranicza ryzyko nieporozumień i niepotrzebnego zawyżania oczekiwań wobec całego modelu.
W praktyce warto odnieść opis do materiału o wymaganiach jakościowych wydruku 3D. Pomaga on uporządkować wymiary, pasowanie, powierzchnię i warunki odbioru jeszcze przed rozpoczęciem realizacji.
Rozdzielczość, dokładność, powtarzalność i tolerancja to nie to samo
Rozdzielczość warstwy opisuje przede wszystkim podział modelu w pionie na kolejne warstwy. Rozdzielczość XY odnosi się do sposobu tworzenia przekroju w płaszczyźnie roboczej. Żaden z tych parametrów nie jest automatycznie deklaracją, że gotowa część osiągnie określony wymiar z taką samą odchyłką na każdej powierzchni.
Dokładność wymiarowa mówi o tym, jak blisko rzeczywisty wymiar znajduje się względem wymiaru projektowego. Powtarzalność dotyczy tego, czy kolejne wykonania są do siebie podobne. Tolerancja natomiast jest dopuszczalnym zakresem odchyłki dla danego wymiaru lub cechy. Część może być powtarzalna, lecz systematycznie odbiegać od wymiaru nominalnego, dlatego te pojęcia trzeba rozpatrywać osobno.
Ocena zdolności geometrycznej w wytwarzaniu przyrostowym powinna uwzględniać geometrię testową, pozycję i orientację podczas budowy oraz jasno określony proces pomiaru. Znaczenie ma również niepewność samego pomiaru. Oznacza to, że wynik kontroli zależy nie tylko od wydruku, lecz także od tego, czym, gdzie i w jakich warunkach mierzona jest dana cecha.
Nie należy więc traktować jednego ogólnego parametru jako gwarancji dla wszystkich wymiarów części. Sensowniej jest ustalić wymagania dla konkretnych cech funkcjonalnych i potwierdzić, czy są realistyczne dla wybranej geometrii, materiału oraz procesu.
Co wpływa na wymiar gotowej części
Technologia wykonania jest ważna, lecz stanowi tylko jeden element układanki. W FDM lub FFF materiał jest nakładany przez dyszę, a jego chłodzenie może powodować lokalne naprężenia, skurcz i odkształcenia. W SLA lub MSLA o wymiarze decydują między innymi proces utwardzania, usytuowanie modelu, konstrukcja podpór, mycie oraz utwardzanie końcowe. W obu przypadkach wynik zależy od konkretnego materiału i geometrii, a nie tylko od nazwy technologii.
Znaczenie ma wielkość detalu. Długi, płaski lub cienkościenny element może być bardziej podatny na zmianę kształtu niż niewielka, zwarta bryła. Warto sprawdzić szczególnie duże powierzchnie, długie belki, cienkie ramki, elementy o nierównomiernej grubości ścianek oraz zamknięte obrysy. W przypadku materiałów termoplastycznych warto uwzględnić ryzyko skurczu i warping’u.
Geometria cechy także zmienia wynik. Otwór nie zawsze zachowuje się tak samo jak wymiar zewnętrzny, a powierzchnia budowana nad podporami może mieć inną jakość niż powierzchnia oparta bezpośrednio na stole lub zbudowana bez podparcia. Drobne promienie, ostre naroża, gwinty, zatrzaski oraz cienkie wypusty należy analizować pod kątem funkcji i możliwości późniejszego pomiaru.
Orientacja modelu wpływa jednocześnie na jakość powierzchni, kierunek warstw, wymagane podpory i położenie cech krytycznych. Nie powinna być wybierana wyłącznie po to, aby skrócić czas wykonania. Gdy część ma współpracować z innym elementem lub przenosić obciążenie, warto omówić orientację części względem warstw i obciążeń przed przygotowaniem pliku produkcyjnego.
Jak opisać tolerancje bez wpisywania przypadkowych wartości
Jednym z błędów może być wpisanie jednej bardzo małej tolerancji dla całego modelu. Takie wymaganie może nie dotyczyć funkcji większości powierzchni, a mimo to zwiększa liczbę kwestii wymagających potwierdzenia. Lepsze jest wskazanie kilku wymiarów krytycznych oraz przypisanie im funkcji i metody sprawdzenia.
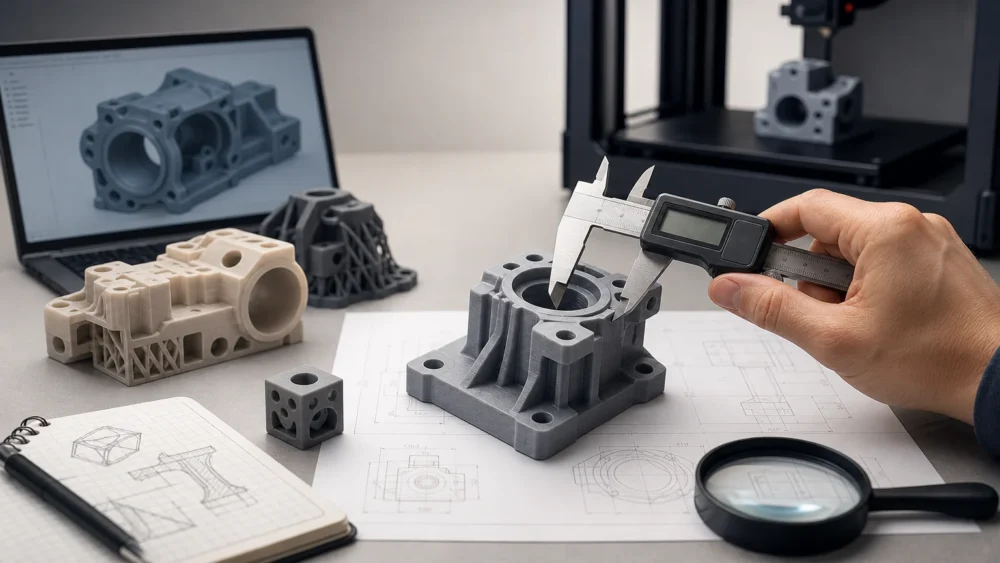
Dla każdego krytycznego wymiaru warto podać wartość nominalną, dopuszczalny zakres, miejsce pomiaru oraz element współpracujący. Zamiast samego zapisu „otwór ma być dokładny” bardziej użyteczna jest informacja, że otwór służy do przejścia konkretnego łącznika, ma pozwalać na montaż ręczny i będzie weryfikowany suwmiarką lub przymiarem montażowym.
Jeśli część ma wejść w drugą część, trzeba nazwać rodzaj relacji: luz, przesuw, pozycjonowanie, wcisk, zatrzask albo połączenie śrubowe. Każdy z tych przypadków wymaga innego podejścia. Warto przeanalizować tolerancje druku 3D dla otworów, wcisków i połączeń śrubowych, zamiast zakładać, że identyczny nominalny wymiar zapewni oczekiwane działanie.
W przypadku elementów bez dokumentacji technicznej pomocne mogą być pomiary istniejącej części, zdjęcia miejsca montażu i określenie funkcji. Jeżeli nie ma pliku CAD, przygotowanie modelu powinno obejmować potwierdzenie wymiarów krytycznych przed wykonaniem docelowego wydruku.
FDM/FFF czy SLA/MSLA przy wymaganiach wymiarowych
Wybór między FDM/FFF a SLA/MSLA nie powinien opierać się wyłącznie na przekonaniu, że jedna metoda jest „dokładniejsza”. Warto rozpatrzyć wymagany detal, geometrię, powierzchnie krytyczne, materiał, obciążenia, wielkość części i sposób post-processingu. Technologia powinna wspierać funkcję gotowego elementu, a nie tylko dobrze wyglądać na wizualizacji.
FDM/FFF może być właściwe dla wielu prototypów funkcjonalnych, części użytkowych, uchwytów i elementów o mniej wymagającej geometrii. Przy detalach o krytycznych pasowaniach znaczenie ma jednak kierunek ścieżek, zachowanie materiału przy chłodzeniu, średnica dyszy, geometria otworów oraz ewentualna obróbka. Materiał i konstrukcję należy ocenić indywidualnie.
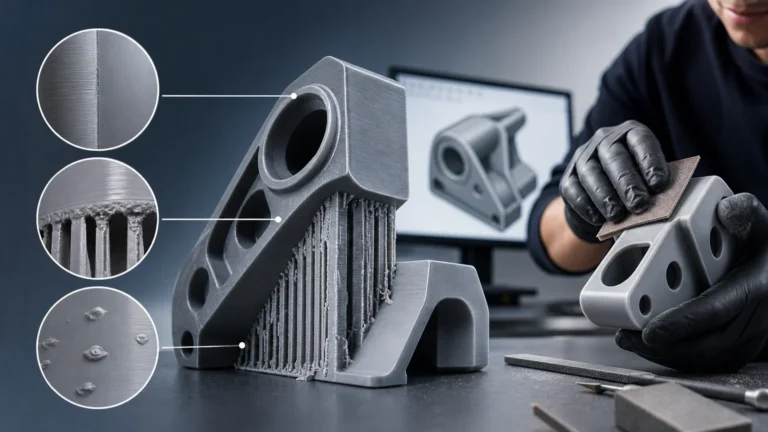
SLA/MSLA może ułatwiać odwzorowanie drobnych detali i gładkich powierzchni, lecz część nadal wymaga przemyślenia podpór, procesu mycia i utwardzania. Usunięcie podpór może wpłynąć na stan powierzchni, a obróbka końcowa powinna być zgodna z wymaganiami wymiarowymi. W przypadku części współpracujących nie należy pomijać próbnego sprawdzenia po pełnym procesie wykończenia.
Jeżeli funkcja części jest szczególnie wrażliwa na dopasowanie, decyzję warto oprzeć na konkretnym modelu, planowanej orientacji i materiale. Ogólne wartości spotykane w poradnikach mogą stanowić punkt wyjścia do rozmowy, ale nie zastępują potwierdzenia dla danej geometrii.
Pomiar i odbiór: kiedy część można uznać za zgodną
Wymiar bez wskazania sposobu kontroli pozostawia pole do różnych interpretacji. Ta sama cecha może dać inny wynik zależnie od narzędzia, punktów pomiaru, docisku narzędzia, temperatury części albo dostępności powierzchni. Dlatego wymagania odbiorowe powinny wskazywać nie tylko cel, ale również praktyczną metodę weryfikacji.
Przed pomiarem część powinna osiągnąć stabilny stan po procesie wykonania i obróbce, jeżeli to właśnie gotowy wyrób ma spełniać wymagania. Gdy wykończenie obejmuje usuwanie podpór, szlifowanie, wiercenie, gwintowanie albo utwardzanie, dobrze jest ustalić, czy wymiar odnosi się do stanu przed czy po tych czynnościach.
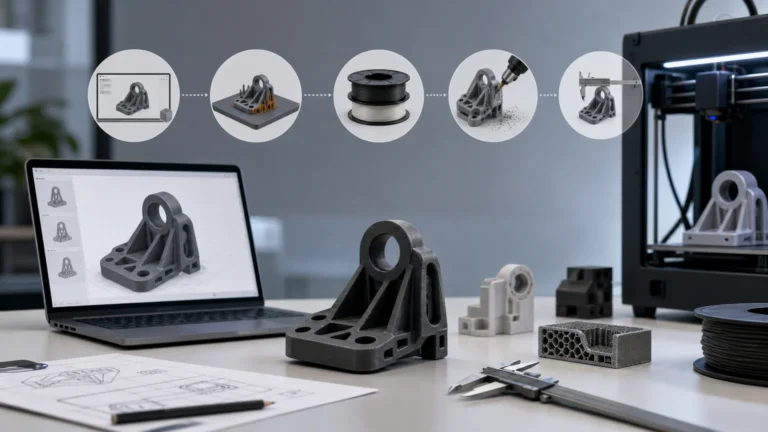
Nie każdą cechę trzeba mierzyć z identyczną szczegółowością. Dla prostego prototypu może wystarczyć kontrola kilku kluczowych wymiarów i montaż próbny. Dla części do powtarzalnego montażu warto przygotować plan kontroli, określić punkty pomiarowe i kryteria akceptacji. Pomocne będą kryteria odbioru oraz sprawdzanie wymiarów wydruku 3D.
Odbiór funkcjonalny jest równie ważny jak pomiar liczbowy. Jeżeli zadaniem części jest zamocowanie czujnika, poprowadzenie przewodu lub osadzenie wkładki, końcowy test powinien obejmować tę czynność. Część może mieścić się w tolerancji dla pojedynczego wymiaru, ale nie realizować funkcji przez kumulację niewielkich odchyłek w kilku miejscach.
Kiedy potrzebny jest wydruk próbny
Wydruk próbny warto rozważyć, gdy część ma pasowanie z elementem kupowanym, posiada zatrzaski, współpracuje z obudową, ma wiele wymiarów krytycznych albo ma zostać wykonana w krótkiej serii. Próba pozwala zweryfikować nie tylko wymiary, lecz także ergonomię montażu, kolejność składania, dostęp do łączników i rzeczywistą pracę elementu.
Prototyp nie musi zawsze odwzorowywać każdej cechy docelowego zamówienia. Czasem wystarczy fragment z otworem, gniazdem, złączem lub zaczepem. Taka próbka może ograniczyć koszt zmian w modelu, zanim powstanie większa liczba elementów. Warto zaplanować próbny wydruk 3D przed serią szczególnie wtedy, gdy poprawki po wykonaniu będą utrudnione.
Po wyniku próby można ustalić, czy zmienić wymiar w CAD, sposób orientacji, materiał, rodzaj technologii albo oczekiwany luz. Jest to etap walidacji funkcji, a nie dowód, że każda kolejna geometria zachowa się identycznie. Przy rozszerzeniu projektu na inne warianty lub większe rozmiary część założeń może wymagać ponownego potwierdzenia.
Jak podjąć decyzję?
| Potrzeba | Na co zwrócić uwagę | Czego unikać |
|---|---|---|
| Część ma jedynie pokazać kształt lub ergonomię | Wymiary gabarytowe, powierzchnie widoczne i kluczowe punkty kontaktu z użytkownikiem | Nakładania restrykcyjnych tolerancji na cały model bez uzasadnienia funkcją |
| Część ma pasować do gotowej obudowy lub innego komponentu | Wymiary krytyczne, rodzaj pasowania, element współpracujący i test montażowy | Zakładania pasowania nominalnego bez zapasu na proces i geometrię |
| Część zawiera otwory, śruby albo wkładki | Średnice, osie, dostęp montażowy i wymagania po ewentualnej obróbce | Traktowania wszystkich otworów jak zwykłych wymiarów zewnętrznych |
| Część ma być wykonana w krótkiej serii | Powtarzalność, warunki odbioru, stałą orientację i kontrolę pierwszego egzemplarza | Rozpoczynania pełnej serii przed potwierdzeniem funkcji kluczowych cech |
| Element jest duży, płaski lub cienkościenny | Ryzyko skurczu, odkształcenia, układ ścianek i orientację budowy | Wymagania idealnej płaskości bez analizy geometrii i materiału |
Dobór do zastosowania
Uchwyt montowany na istniejącej obudowie
Najpierw określ rozstaw punktów mocowania, średnice otworów, maksymalny obrys i powierzchnie styku. Warto wykonać próbę montażu, ponieważ funkcję określa współpraca z obudową, a nie wyłącznie estetyka wydruku.
Pokrywa z zatrzaskami do elektroniki
Oznacz grubość ścianek, pozycję zatrzasków, luz względem elementów wewnętrznych i sposób zamykania. Przed serią warto sprawdzić kilka cykli montażu, aby ocenić dopasowanie oraz zachowanie geometrii.
Część zamienna odtwarzana bez pliku CAD
Przygotuj istniejący element, zdjęcia miejsca pracy oraz pomiary powierzchni współpracujących. W pierwszej kolejności odtwórz cechy odpowiedzialne za montaż i działanie, a drugorzędne detale ustal po potwierdzeniu funkcji.
Krótka seria elementów do montażu ręcznego
Ustal jeden wariant materiału, orientację, wymiary krytyczne i prosty plan kontroli pierwszej sztuki. Następnie wykonaj walidację prototypu przed zamówieniem krótkiej serii, aby potwierdzić pasowanie oraz odbiór całego zestawu.
Checklista
- Opisz, do czego część służy i z jakim elementem będzie współpracować.
- Oznacz w modelu lub na szkicu wymiary krytyczne dla funkcji.
- Dla każdego pasowania określ, czy ma wystąpić luz, przesuw, pozycjonowanie, zatrzask czy wcisk.
- Podaj materiał elementu współpracującego, jeżeli wpływa on na montaż lub odkształcenie.
- Wskaż, czy znaczenie ma powierzchnia bez śladów podpór, płaskość albo kierunek warstw.
- Określ stan części przy kontroli: po wydruku, po usunięciu podpór czy po pełnej obróbce końcowej.
- Ustal metodę odbioru: pomiar kluczowych cech, sprawdzian, montaż próbny albo połączenie tych metod.
- Dołącz dostępny plik CAD, STEP lub STL; przed wysłaniem warto przejrzeć checklistę pliku STL i STEP przed wyceną.
- Jeżeli projekt ma trafić do krótkiej serii, rozważ najpierw prototyp lub fragment zawierający krytyczne pasowanie.
Przeczytaj także
- jak opisać wymagania jakościowe wydruku 3D
- odkształcenia i stabilność wymiarową wydruków 3D
- checklistę pliku STL i STEP przed wyceną
- walidację prototypu przed zamówieniem krótkiej serii
Najczęściej zadawane pytania
Czy mniejsza wysokość warstwy automatycznie poprawia dokładność wymiarową?
Nie. Mniejsza warstwa może poprawić odwzorowanie niektórych powierzchni i detali w pionie, lecz nie eliminuje wpływu materiału, geometrii, orientacji, chłodzenia, podpór ani obróbki końcowej. Wymiary krytyczne należy oceniać osobno.
Czy można podać jedną tolerancję dla całego wydruku 3D?
Można opisać ogólne oczekiwanie dla części, ale dla funkcji praktyczniejsze jest osobne wskazanie wymiarów krytycznych. Szczególną uwagę warto poświęcić otworom, gniazdom, powierzchniom montażowym i elementom współpracującym.
Która technologia jest właściwa dla części wymagającej pasowania?
To zależy od materiału, geometrii, rodzaju pasowania, wielkości części, wykończenia i obciążeń. FDM/FFF oraz SLA/MSLA mogą służyć do elementów współpracujących, ale decyzję warto potwierdzić dla konkretnego projektu i jego wymiarów krytycznych.
Jak kontrolować zgodność części bez specjalistycznej metrologii?
Dla wielu zleceń wystarczają ustalone punkty pomiarowe, odpowiednio dobrane narzędzie ręczne oraz test montażowy z elementem współpracującym. Trzeba jednak wcześniej określić, które wymiary są ważne i w jakim stanie część ma być mierzona.