Spis treści
Wykończenie wydruku 3D nie jest wyłącznie decyzją estetyczną. Ta sama część może wymagać gładkiej powierzchni zewnętrznej, nieobrobionych powierzchni niewidocznych oraz krawędzi przygotowanych do bezpiecznego montażu. Im wcześniej zostaną wskazane obszary istotne wizualnie i funkcjonalnie, tym łatwiej dobrać technologię, orientację modelu, podpory oraz sensowny zakres obróbki.
wykończenie wydruku 3D – najważniejsze informacje
- Wymagania dotyczące wykończenia warto ustalać według funkcji danej powierzchni: wizualnej, montażowej, uszczelniającej albo drugorzędnej.
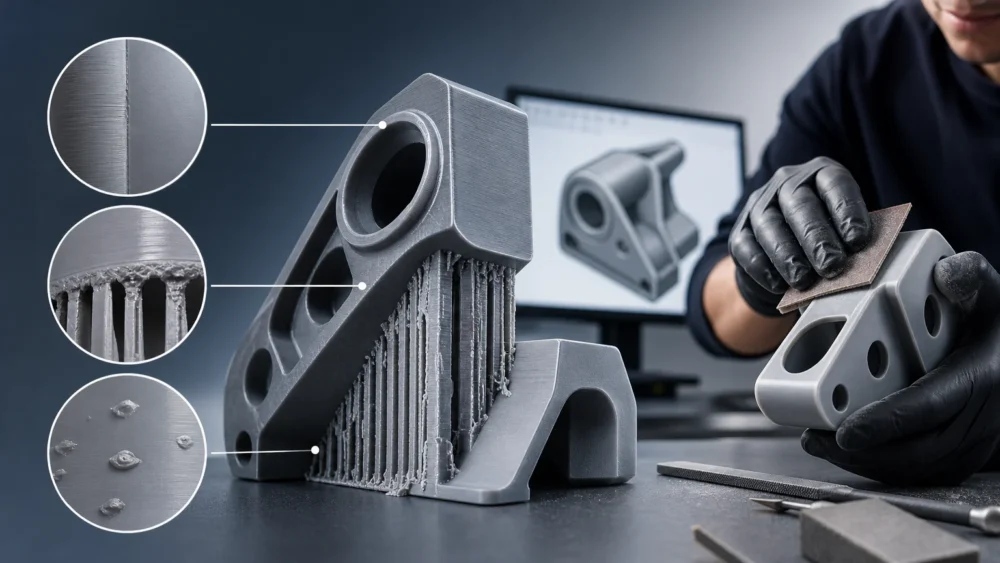
- W FDM/FFF powierzchnie budowane nad podporami są jednym z obszarów szczególnie podatnych na pogorszenie wyglądu; ich jakość zależy między innymi od ustawienia szczeliny i łatwości usuwania podpór.
- W SLA/MSLA punkty styku podpór mogą pozostawić drobne wypukłości albo zagłębienia, dlatego powinny być odsunięte od powierzchni widocznych i funkcjonalnych.
- Szlifowanie oraz obróbka krawędzi mogą poprawić wygląd i usunąć ślady podpór, ale mogą też zmienić wymiary, promienie oraz ostrość detali.
- W zapytaniu ofertowym należy osobno wskazać powierzchnie krytyczne, dopuszczalne ślady warstw, zakres obróbki i wymagania wymiarowe po wykończeniu.
Najpierw funkcja powierzchni, dopiero potem poziom wykończenia
Opis „ma być gładko” jest zbyt ogólny, aby jednoznacznie przygotować część do druku i odbioru. Warto podzielić powierzchnie modelu na grupy: widoczne, montażowe, współpracujące z inną częścią, uszczelniające oraz drugorzędne. Każda z nich może wymagać innego podejścia.
Powierzchnia widoczna wpływa na odbiór wizualny prototypu, obudowy lub elementu prezentacyjnego. Powierzchnia montażowa może natomiast wymagać przewidywalnego styku z inną częścią, nawet jeśli pozostaje niewidoczna. W obszarze uszczelniającym istotne bywają ciągłość powierzchni, brak pozostałości po podporach oraz kontrola wymiaru. Z kolei w środku obudowy albo na spodzie uchwytu ślady warstw i podpór mogą być akceptowalne, jeśli nie zakłócają działania części.
Takie rozróżnienie ogranicza ryzyko nadmiernego wymagania obróbki na całym modelu. Pozwala też uniknąć przeciwnego problemu: wykonania elementu poprawnego ogólnie, lecz z nieakceptowalnym śladem podpory właśnie na powierzchni styku, froncie obudowy albo gnieździe montażowym. Sposób opisu warto połączyć z zasadami przedstawionymi w materiale o tym, jak opisać wymagania jakościowe wydruku 3D.
FDM/FFF: dlaczego powierzchnie nad podporami mogą wyglądać gorzej
W technologii FDM/FFF materiał jest układany warstwami. Powierzchnie poziome i łagodnie nachylone mogą uzyskać dobry rezultat bez dodatkowego podparcia, ale większe nawisy zwykle wymagają podpór. Szczególnie wymagający jest obszar budowany bezpośrednio nad podporą. Pierwsze warstwy w tym miejscu nie są podparte tak stabilnie jak warstwy drukowane na pełnym materiale, przez co mogą być bardziej chropowate, faliste lub mieć widoczne zwisy.
Między podporą a częścią pozostawia się odstęp ułatwiający odrywanie materiału podporowego. Mniejszy odstęp może poprawić podparcie powierzchni, ale zarazem zwiększyć trudność usuwania podpór i ryzyko uszkodzenia fragmentu modelu podczas czyszczenia. Większy odstęp ułatwia usunięcie podpory, lecz może pogorszyć wygląd powierzchni nad nią. Nie jest to więc ustawienie, które da się ocenić wyłącznie jako lepsze albo gorsze.
Przy części użytkowej warto w pierwszej kolejności tak ustawić geometrię, aby najbardziej widoczne i funkcjonalne płaszczyzny nie były drukowane bezpośrednio nad podporami. Należy jednak pamiętać, że orientacja wpływa równocześnie na kierunek warstw, wytrzymałość, czas wykonania i liczbę podpór. Te zależności omawia materiał o kierunku warstw, podporach i wytrzymałości części.
SLA/MSLA: punkty styku podpór trzeba zaplanować
W druku żywicznym podpory są często konieczne, aby stabilizować model w procesie budowania kolejnych warstw. Po ich usunięciu w punktach styku mogą pozostać drobne wypukłości, ślady po odcięciu albo niewielkie zagłębienia. Skala śladów zależy między innymi od geometrii, wielkości punktów podparcia, materiału i sposobu późniejszej obróbki.
Najważniejsza decyzja dotyczy położenia punktów podparcia. Powinny one, o ile geometria na to pozwala, trafiać na powierzchnie mniej widoczne lub mniej krytyczne. Warto unikać ich na froncie detalu, powierzchni dopasowania, gnieździe pod uszczelkę, powierzchni ślizgowej, miejscu klejenia oraz na cienkich, dekoracyjnych elementach podatnych na uszkodzenie.
Orientacja modelu w SLA/MSLA może zmieniać jakość powierzchni, dokładność wymiarową, czas druku i rozmieszczenie podpór. Dlatego określenie jednej powierzchni jako niedopuszczalnej dla podpór nie jest drobną uwagą kosmetyczną, lecz informacją projektową wpływającą na przygotowanie realizacji. Przy bardziej złożonych częściach warto zestawić tę decyzję z zasadami opisanymi w artykule o orientacji modelu w druku 3D.
Szlifowanie i obróbka krawędzi: co poprawiają, a co mogą zmienić
Obróbka ręczna może usunąć pozostałości po podporach, złagodzić ostre krawędzie oraz zmniejszyć widoczność warstw i nierówności. Jej celem może być przygotowanie części do prezentacji, bezpieczniejszy chwyt, łatwiejszy montaż albo poprawa wyglądu konkretnej strefy. Zakres prac powinien być jednak opisany precyzyjnie, ponieważ „szlifowanie całości” może oznaczać różne rezultaty dla różnych geometrii i materiałów.
Materiał jest podczas szlifowania fizycznie usuwany. Oznacza to, że obróbka może zaokrąglić naroża, osłabić ostrość napisu lub drobnego detalu, zmienić wymiar otworu oraz naruszyć powierzchnię bazową. Ryzyko jest większe przy cienkich ściankach, małych zaczepach, precyzyjnych pasowaniach i elementach o wyraźnych, ostrych krawędziach.
Jeżeli wymiar po obróbce ma znaczenie funkcjonalne, warto wskazać go jako wymaganie końcowe, a nie tylko wymiar modelu przed przygotowaniem do druku. W przypadku otworów, zatrzasków, gniazd i powierzchni współpracujących pomocne jest także wcześniejsze opisanie tolerancji druku 3D i pasowania części. Należy również ustalić, czy obróbka obejmuje jedynie usunięcie śladów podpór, czy też załamanie wszystkich dostępnych krawędzi.
Jak opisać wykończenie w zapytaniu i przy odbiorze części
Wymagania wykończeniowe warto przekazać razem z plikiem CAD lub STL, a nie dopiero po otrzymaniu gotowej części. Dobrym rozwiązaniem jest oznaczenie powierzchni na zrzutach modelu, rysunku albo prostym widoku z numerami stref. Nie trzeba od razu podawać laboratoryjnego parametru chropowatości, jeśli nie jest on potrzebny. Ważniejsze jest jednoznaczne określenie, co jest dopuszczalne, a co nie.
Dla powierzchni widocznej można opisać na przykład dopuszczalność śladów warstw, oczekiwanie usunięcia zadziorów oraz zakaz lokowania podpór na wskazanym froncie. Dla powierzchni funkcjonalnej lepiej wskazać jej rolę: płaszczyzna przylegania, gniazdo, prowadzenie, otwór montażowy albo powierzchnia uszczelniająca. Taki opis pozwala odnieść wybór technologii i obróbki do rzeczywistego zastosowania.
W dokumentacji odbiorowej dobrze jest oddzielić wymagania wizualne od wymiarowych. Część może mieć zaakceptowaną drobną strukturę warstw na powierzchni niewidocznej, ale nie może mieć śladu podpory ograniczającego montaż. Praktyczne kryteria pomiaru i oceny można rozwinąć w materiale o kontroli jakości druku 3D.
Zakres wykończenia warto określić już w zapytaniu ofertowym.
Zakres przygotowania części może obejmować dobór orientacji, zastosowanie i usunięcie podpór, selektywne szlifowanie oraz obróbkę krawędzi. Wymagania dotyczące powierzchni i stref krytycznych warto opisać przed przygotowaniem realizacji.
Część o prostym kształcie może wymagać dodatkowej uwagi, jeśli ma kilka powierzchni o różnych funkcjach. Przykładem jest obudowa z widocznym frontem, otworami montażowymi i płaszczyzną styku z innym elementem. Warto więc opisać wariant minimalny i wariant wymagany: na przykład wydruk po standardowym usunięciu podpór oraz wydruk z obrobionym frontem i złagodzonymi krawędziami.
Przed wysłaniem danych pomocne jest sprawdzenie pliku STL i STEP oraz przygotowanie briefu do wyceny druku 3D. Dzięki temu wykonawca może odnieść zakres wykończenia do geometrii, a nie zakładać poziom jakości na podstawie samego zdjęcia poglądowego.
Jak podjąć decyzję?
| Potrzeba | Na co zwrócić uwagę | Czego unikać |
|---|---|---|
| Widoczny front obudowy lub prototypu prezentacyjnego | Orientację ograniczającą warstwy i ślady podpór na froncie oraz jasno wskazany zakres wygładzenia. | Ogólnego zapisu o wysokiej jakości bez zaznaczenia powierzchni referencyjnej. |
| Płaszczyzna przylegania lub strefa uszczelniająca | Brak podpór w strefie krytycznej, wymaganie dotyczące ciągłości powierzchni i wymiar po obróbce. | Szlifowania bez określenia dopuszczalnej zmiany wymiaru. |
| Otwór, gniazdo albo powierzchnia pasowana | Tolerancję funkcjonalną, informację o elemencie współpracującym oraz wymaganie dotyczące obróbki krawędzi. | Zakładania, że usunięcie zadzioru nie wpłynie na pasowanie. |
| Element użytkowy o niskich wymaganiach wizualnych | Akceptowalność śladów warstw i podpór na powierzchniach niewidocznych oraz priorytet dla funkcji części. | Obróbki całego modelu, jeśli nie wnosi korzyści użytkowej. |
| Krótka seria części | Powtarzalne kryteria odbioru dla stref krytycznych, wzorzec wizualny lub opis akceptowalnych śladów. | Oceny każdej sztuki wyłącznie na podstawie subiektywnego wrażenia estetycznego. |
Dobór do zastosowania
Prototyp obudowy z widocznym panelem przednim
Warto oznaczyć panel jako powierzchnię wizualną, ograniczyć na nim podpory i ustalić, czy wymagane jest miejscowe wygładzenie. Powierzchnie wewnętrzne można zwykle potraktować mniej restrykcyjnie, o ile nie utrudniają montażu.
Uchwyt montażowy z otworami na śruby
Priorytetem powinny być otwory, płaszczyzny styku i usunięcie zadziorów, a nie pełne wygładzenie całej części. Należy opisać element współpracujący oraz tolerancje potrzebne do montażu.
Element z żywicy z dekoracyjną stroną zewnętrzną
Warto tak przygotować orientację, aby punkty podpór znajdowały się na tylnej lub niewidocznej stronie. Jeżeli ślady po podporach są niedopuszczalne na wybranym detalu, należy oznaczyć ten obszar przed realizacją.
Krótka seria osłon lub elementów pomocniczych
Najpraktyczniejsze będzie ustalenie jednego standardu dla powierzchni krytycznych oraz akceptacja typowych śladów druku w strefach niewidocznych. Ułatwia to porównywalny odbiór kolejnych sztuk i ogranicza niejasności w wycenie.
Checklista
- Podziel powierzchnie modelu na widoczne, funkcjonalne i drugorzędne.
- Wskaż miejsca, na których podpory oraz ich ślady są niedopuszczalne.
- Określ, czy ostre krawędzie mają pozostać ostre, czy mają być lekko złagodzone.
- Dla otworów, gniazd i płaszczyzn styku podaj wymiar lub funkcję wymaganą po obróbce.
- Zaznacz, czy akceptujesz widoczne warstwy na powierzchniach niewidocznych.
- Opisz oczekiwany zakres obróbki: tylko usunięcie podpór, miejscowe szlifowanie czy obróbkę całej strefy.
- Dołącz widoki modelu z oznaczeniem powierzchni krytycznych.
- Przed produkcją większej liczby sztuk warto sprawdzić próbny egzemplarz, gdy wygląd lub pasowanie są istotne.
Przeczytaj także
- orientacja modelu w druku 3D
- kierunek warstw, podpory i wytrzymałość części
- tolerancje druku 3D i pasowanie części
- brief do wyceny druku 3D
- kontrola jakości druku 3D
- checklista pliku STL i STEP
Najczęściej zadawane pytania
Czy da się całkowicie uniknąć śladów podpór?
Nie zawsze. Geometria części może wymagać podpór w FDM/FFF albo SLA/MSLA. Zwykle można jednak ograniczyć ich wpływ przez zmianę orientacji modelu, przeniesienie punktów styku na mniej ważne strefy oraz zaplanowanie miejscowej obróbki.
Czy szlifowanie poprawia tolerancję wymiarową?
Szlifowanie może lokalnie skorygować niewielką nierówność, lecz usuwa materiał i nie powinno być traktowane jako uniwersalny sposób uzyskania dokładności. Dla powierzchni współpracujących warto najpierw określić wymagany wymiar oraz pasowanie po zakończeniu obróbki.
Które powierzchnie należy oznaczyć jako krytyczne?
W pierwszej kolejności warto oznaczyć fronty widoczne dla użytkownika, płaszczyzny montażowe, gniazda uszczelek, powierzchnie ślizgowe, otwory i gniazda pasowane oraz miejsca klejenia. Warto też wskazać obszary, na których ślady podpór są niedopuszczalne.
Czy wykończenie należy określić dla całej części?
Zwykle nie ma takiej potrzeby. Rozsądniej podzielić model na strefy o różnych wymaganiach. Pozwala to skoncentrować obróbkę tam, gdzie daje wartość użytkową albo wizualną, bez niepotrzebnej ingerencji w pozostałe powierzchnie.