Spis treści
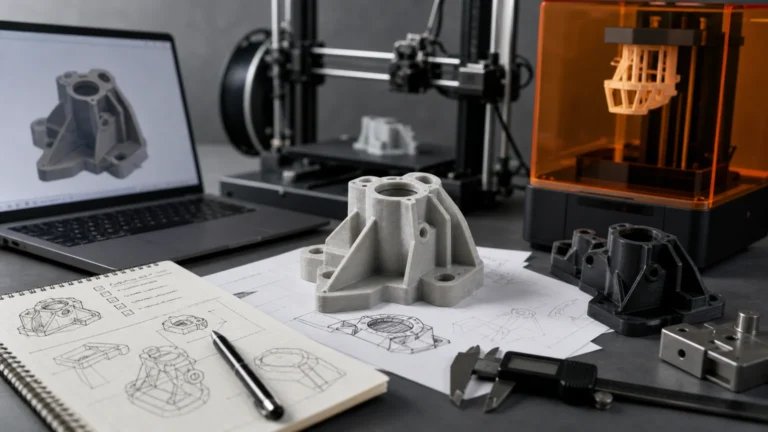
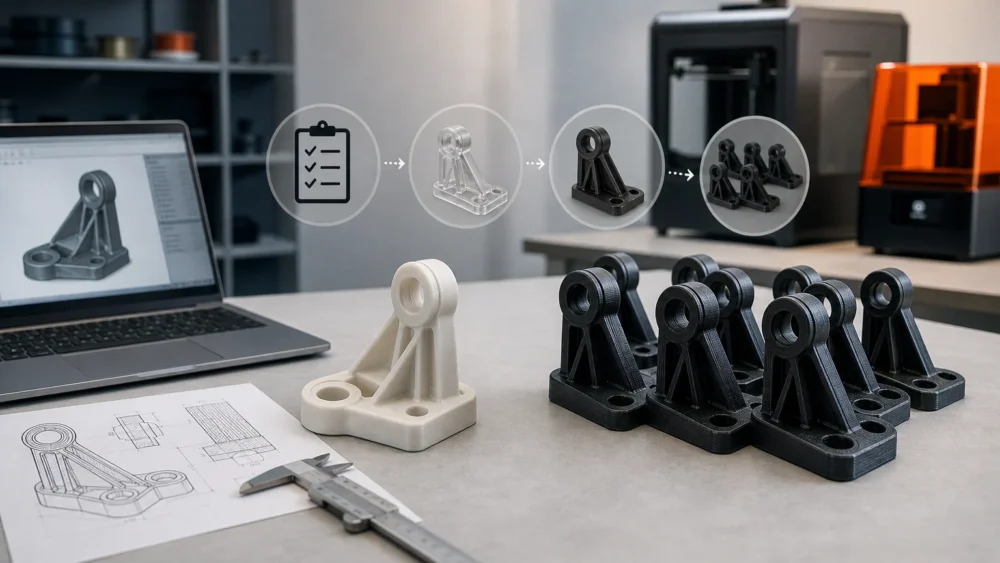
Przejście od pojedynczego prototypu do krótkiej serii części użytkowych wymaga czegoś więcej niż powielenia tego samego pliku. Trzeba ustalić, co detal ma robić, w jakich warunkach pracuje, które wymiary są krytyczne i jak potwierdzić zgodność kolejnych sztuk. Taki porządek decyzji ogranicza ryzyko, że poprawny wizualnie wydruk okaże się nieodpowiedni w montażu lub eksploatacji.
krótka seria części – najważniejsze informacje
- Krótka seria powinna zaczynać się od zatwierdzenia funkcji części, obciążeń, interfejsów montażowych i kryteriów odbioru, a nie od wyboru samego materiału.
- Prototyp funkcjonalny służy do sprawdzenia założeń konstrukcyjnych, natomiast etap serii powinien utrwalać wersję modelu, materiał, orientację druku i sposób kontroli.
- FDM/FFF często warto rozważyć dla części użytkowych, uchwytów i obudów, a SLA/MSLA wtedy, gdy istotne są drobne detale, gładkość powierzchni lub precyzja niewielkiej geometrii.
- Tolerancje, otwory, gwinty, zatrzaski i powierzchnie współpracujące należy określać jako wymagania funkcjonalne, a nie zakładać jedną dokładność dla całego detalu.
- Dobrze przygotowane zlecenie zawiera plik źródłowy, opis zastosowania, ilość, materiał lub oczekiwane właściwości, krytyczne wymiary, wykończenie oraz sposób odbioru.
Najpierw funkcja części, potem technologia druku
Punktem wyjścia jest opis funkcji, a nie nazwa tworzywa ani technologia. Inaczej projektuje się osłonę chroniącą element przed kurzem, inaczej uchwyt przenoszący siłę, a jeszcze inaczej zatrzask wielokrotnie uginany podczas montażu. Warto określić kierunek i rodzaj obciążenia, liczbę cykli, temperaturę pracy, kontakt z wilgocią lub chemikaliami, wymagania estetyczne oraz sposób połączenia z pozostałymi elementami.
Następnie należy zaznaczyć powierzchnie i wymiary krytyczne: otwory pod śruby, osie, gniazda, krawędzie ustalające, miejsca docisku i strefy współpracujące z inną częścią. Nie każdy wymiar wymaga jednakowej kontroli. Rozdzielenie wymiarów funkcjonalnych od drugorzędnych upraszcza projekt, wycenę i odbiór serii.
W branży addytywnej stosuje się uporządkowane nazewnictwo procesów i etapów wytwarzania, ale ogólne wytyczne projektowe nie zastępują wiedzy zależnej od konkretnego materiału oraz procesu. Dlatego decyzję o technologii warto podejmować po analizie zastosowania i geometrii danego detalu.
Rozdziel prototyp funkcjonalny od wersji produkcyjnej
Prototyp funkcjonalny odpowiada przede wszystkim na pytanie, czy część pasuje, działa i wytrzymuje zakładane użycie w podstawowym zakresie. Może ujawnić kolizję z sąsiednimi elementami, niewygodny chwyt, zbyt małą sztywność żebra, problem z montażem albo nieprawidłowy luz na połączeniu. Na tym etapie zwykle bardziej wartościowa jest szybka informacja zwrotna niż perfekcyjny wygląd powierzchni.
Po zatwierdzeniu działania warto przygotować wersję przeznaczoną do powtarzania. Oznacza to zamrożenie rewizji modelu, zdefiniowanie materiału, koloru, wymaganych powierzchni, krytycznych wymiarów i akceptowalnych śladów procesu. Jeśli część ma być drukowana w określonej orientacji, należy uwzględnić ją w dokumentacji produkcyjnej, ponieważ wpływa ona na kierunek warstw, jakość wybranych powierzchni i potrzebę podpór.
Przed serią warto również zdecydować, czy wszystkie sztuki mają przechodzić pełną kontrolę, czy wystarczy kontrola wybranych cech i pierwszej sztuki z partii. Zakres powinien być adekwatny do konsekwencji błędu. Inne podejście wystarczy dla prostego uchwytu organizacyjnego, a inne może być potrzebne dla elementu wpływającego na ustawienie procesu montażowego.
FDM/FFF czy SLA/MSLA: wybór wynikający z zastosowania
FDM/FFF buduje detal przez nakładanie kolejnych ścieżek uplastycznionego tworzywa. Tę technologię warto rozważyć dla wielu części użytkowych, obudów, uchwytów, przyrządów, dystansów i elementów o większych gabarytach. Projekt trzeba jednak ocenić pod kątem widoczności warstw, kierunku obciążeń, mostów, nawieszeń oraz wpływu podpór na powierzchnie istotne dla montażu.
SLA/MSLA wykorzystuje utwardzanie żywicy światłem. Może być właściwym kierunkiem dla niewielkich detali z drobnymi elementami, modeli wymagających gładkiej powierzchni lub geometrii, w której ważna jest wysoka szczegółowość. Należy jednak uwzględnić charakter wybranej żywicy, wymagania obróbki po druku i to, czy właściwości gotowego detalu odpowiadają rzeczywistemu środowisku pracy.
Nie warto traktować technologii jako prostego skrótu do jakości. Część o dobrej geometrii, rozsądnej orientacji i właściwie opisanych wymaganiach może być bardziej użyteczna niż detal wybrany tylko dlatego, że dana metoda kojarzy się z dokładnością albo wytrzymałością. Pomocne może być porównanie technologii FDM i SLA/MSLA przed zatwierdzeniem wariantu produkcyjnego.
Materiał i geometria muszą działać razem
Materiał dobiera się do dominującego ryzyka. Jeśli detal jest obudową, ważne mogą być sztywność, odporność na temperaturę, wygląd i sposób łączenia. Dla zatrzasku lub elastycznego języka kluczowe bywają odkształcenie i odporność na powtarzalne ugięcie. Dla części narażonej na warunki zewnętrzne istotne mogą być temperatura, promieniowanie i wilgoć. Sama nazwa tworzywa nie przesądza o rezultacie, ponieważ wpływ mają także geometria, orientacja oraz warunki procesu.
Projekt powinien wspierać właściwości materiału. Ostre przejścia przekrojów warto zastąpić promieniami, cienkie ścianki sprawdzić pod kątem sztywności, a żebra umieszczać tak, by wzmacniały kierunek rzeczywistych obciążeń. W przypadku połączeń śrubowych często warto rozważyć większe strefy docisku, odpowiednią grubość materiału wokół otworu albo rozwiązanie z wkładką gwintowaną, zamiast oczekiwać trwałego gwintu bezpośrednio w cienkiej ściance.
Dla części użytkowych przydatne jest zaplanowanie materiału już na etapie prototypu. Gdy prototyp powstaje z tworzywa wygodnego do szybkiej oceny kształtu, ale seria ma pracować w innym środowisku, trzeba przewidzieć kolejną próbę funkcjonalną w docelowym lub zbliżonym materiale.
Orientacja druku i tolerancje decydują o montażu
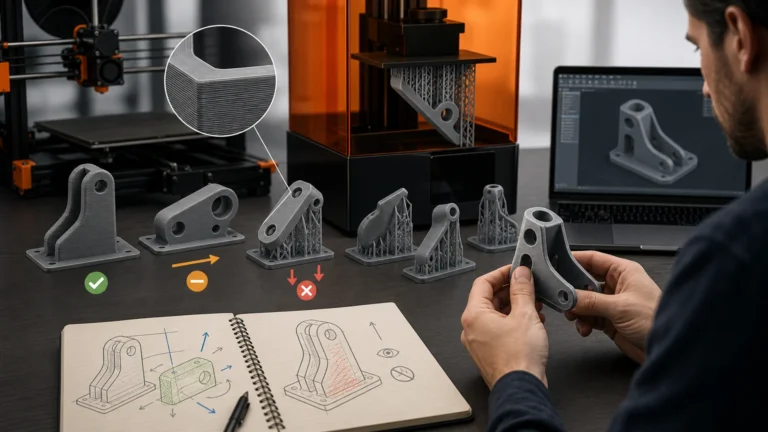
Orientacja modelu wpływa jednocześnie na jakość powierzchni, wytrzymałość w określonym kierunku, ilość podpór i ryzyko deformacji. Dlatego należy wskazać, które powierzchnie mają pozostać bez śladów podpór, gdzie warstwy nie powinny osłabiać części oraz które płaszczyzny są bazami montażowymi. Nie zawsze da się spełnić wszystkie te warunki w jednej orientacji, więc konieczny jest świadomy kompromis.
Tolerancję warto opisywać przez funkcję połączenia. Innego luzu wymaga śruba przechodząca przez otwór, innego oś obracająca się w gnieździe, a innego połączenie wciskowe. Wymiary wewnętrzne i zewnętrzne mogą zachowywać się odmiennie, a powierzchnie po podporach zwykle wymagają dodatkowego zapasu lub obróbki. Warto sprawdzić praktyczne zasady dla tolerancji otworów, wcisków i połączeń śrubowych.
Jeżeli część współpracuje z elementem metalowym, formowanym wtryskowo albo wykonanym inną metodą, dobrze jest przekazać wymiary tego interfejsu oraz wskazać bazę pomiarową. Pozwala to oceniać zgodność z potrzebą montażową, zamiast porównywać każdy wymiar modelu z pomiarem wykonanym w przypadkowym miejscu.
Dokumentacja serii: co przekazać wraz z plikiem
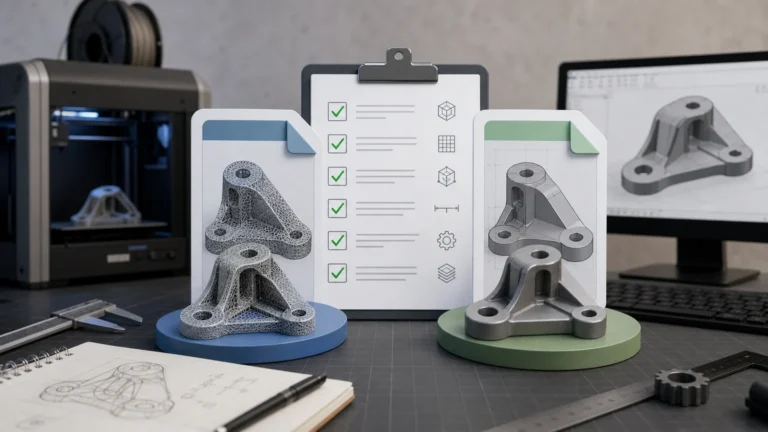
Plik STL opisuje siatkę geometrii i bywa wystarczający dla prostego, zatwierdzonego wydruku. Plik STEP lub natywny model CAD jest szczególnie przydatny, gdy projekt wymaga zmian, korekty wymiarów, dodania promieni, przeróbki otworów albo przygotowania wariantów. Warto przekazać także numer rewizji, jednostki modelu i informację, który plik jest obowiązujący.
Opis zamówienia powinien zawierać liczbę sztuk, oczekiwane zastosowanie, materiał lub wymagane właściwości, kolor jeśli ma znaczenie, wymagania dotyczące powierzchni oraz krytyczne cechy. Przydatne jest proste oznaczenie na modelu lub rysunku: wymiar krytyczny, powierzchnia kosmetyczna, powierzchnia bazowa, obszar wymagający gwintu albo element nieprzeznaczony do podparcia.
Podejście to odpowiada praktyce określania danych wymienianych między zamawiającym a wykonawcą części addytywnej: definicji części, materiału, właściwości końcowych, kontroli i sposobu akceptacji. Przed przekazaniem dokumentacji warto przejść checklistę pliku STL i STEP przed wyceną.
Kontrola jakości powinna odnosić się do kryteriów odbioru
Kontrola krótkiej serii nie musi oznaczać mierzenia wszystkiego z jednakową dokładnością. Powinna potwierdzać te cechy, które decydują o użyteczności części. Może obejmować zgodność liczby sztuk i rewizji, oględziny powierzchni, pomiar wybranych wymiarów, próbę montażu z elementem współpracującym, sprawdzenie zatrzasku lub test podstawowego obciążenia w warunkach zbliżonych do zastosowania.
Warto ustalić, co będzie dowodem zgodności. Dla osłony może to być brak widocznych wad na określonej stronie i prawidłowe dopasowanie do korpusu. Dla przyrządu montażowego może to być powtarzalne ustawienie detalu. Dla uchwytu może to być test montażu, stabilność oraz brak pęknięć po przewidzianym użyciu. Kryterium powinno być możliwe do sprawdzenia, a nie ograniczać się do ogólnego stwierdzenia, że część ma wyglądać dobrze.
W produkcji przemysłowej istnieją standardy dotyczące kwalifikacji procesów i zakładów wytwarzania addytywnego oraz działań jakościowych w całym procesie. Przy małej serii ich sens praktyczny polega na tym, by konsekwentnie identyfikować wersję części, kontrolować istotne warunki i dokumentować wynik odbioru na poziomie adekwatnym do ryzyka.
Jak podjąć decyzję?
| Potrzeba | Na co zwrócić uwagę | Czego unikać |
|---|---|---|
| Szybka weryfikacja kształtu i montażu | Prosty prototyp, kluczowe wymiary, próbę montażu z elementem współpracującym | Zatwierdzania serii wyłącznie na podstawie wyglądu modelu |
| Część przenosząca obciążenie | Kierunek sił, grubości ścian, promienie, orientację warstw i materiał dopasowany do warunków pracy | Projektowania cienkich stref i ostrych przejść bez oceny ryzyka pękania |
| Drobny detal lub ważna estetyka powierzchni | Wymaganą szczegółowość, położenie podpór, powierzchnie widoczne i sposób obróbki końcowej | Zakładania, że każda powierzchnia będzie jednakowo gładka |
| Część z otworami, śrubami lub wciskami | Funkcję połączenia, wymiary elementu współpracującego, tolerancję i ewentualną obróbkę otworów | Stosowania jednego luzu do wszystkich typów połączeń |
| Powtarzalna krótka seria | Zamrożoną rewizję pliku, opis materiału, orientację, kryteria kontroli i sposób akceptacji | Łączenia poprawek konstrukcyjnych z realizacją całej partii |
Dobór do zastosowania
Firma potrzebuje uchwytu do stanowiska montażowego
Najpierw sprawdź geometrię, ergonomię i sposób mocowania na prototypie. Dla serii opisz kierunek obciążenia, powierzchnie bazowe oraz krytyczne otwory. Priorytetem będzie zwykle stabilność i powtarzalny montaż, nie perfekcyjny wygląd wszystkich powierzchni.
Zespół rozwija niewielką obudowę urządzenia
Porównaj technologię pod kątem wyglądu, detalu, wytrzymałości i warunków pracy. Zanim zlecisz serię, zweryfikuj dopasowanie pokrywy, otworów pod złącza, mocowań śrubowych oraz ewentualnych zatrzasków.
Dział utrzymania ruchu odtwarza niedostępną część zamienną
Zbierz pomiary, zdjęcia, informacje o miejscu pracy i elementach współpracujących. Po przygotowaniu modelu wykonaj próbę montażową, a do serii wprowadź tylko wersję potwierdzoną w rzeczywistym zastosowaniu.
Startup przygotowuje kilkanaście sztuk do testów użytkowych
Zamroź jedną rewizję po teście funkcjonalnym i utrzymaj spójny materiał, kolor oraz wymagania dla kluczowych wymiarów. Zapisuj uwagi z użytkowania, ale nie mieszaj ich z bieżącą partią bez wyraźnego oznaczenia kolejnej rewizji.
Checklista
- Opisz funkcję części oraz środowisko pracy: obciążenia, temperatura, wilgoć, chemia, liczba cykli i wymagania wizualne.
- Przekaż aktualny plik STL, STEP lub CAD, podaj jednostki oraz oznacz numer rewizji.
- Wskaż wymiary krytyczne, powierzchnie bazowe i elementy współpracujące w montażu.
- Określ, czy priorytetem jest wytrzymałość, detal, gładkość, odporność środowiskowa, elastyczność czy koszt pojedynczej sztuki.
- Ustal materiał albo opisz wymagane właściwości, jeśli wybór ma zostać dopasowany do zastosowania.
- Zaznacz obszary, na których ślady podpór są niedopuszczalne lub powinny być ograniczone.
- Podaj liczbę sztuk oraz rozdziel etap prototypu funkcjonalnego od zatwierdzonej serii.
- Zdefiniuj kryteria odbioru: pomiar wybranych cech, oględziny, próbę montażu lub test funkcjonalny.
Przeczytaj także
- projektowanie części użytkowych pod obciążeniem
- dobór materiału do prototypu firmowego
- tolerancje druku 3D dla otworów i połączeń
- ocenę opłacalności krótkiej serii
- czynniki wpływające na wycenę części z druku 3D
- zastosowanie elementów produkcyjnych z druku 3D
Najczęściej zadawane pytania
Czy do krótkiej serii wystarczy plik STL?
Może wystarczyć, gdy geometria jest zatwierdzona i nie przewidujesz zmian. STEP lub model CAD warto przekazać, gdy potrzebne są poprawki konstrukcyjne, warianty, analiza wymiarów albo przygotowanie kolejnej rewizji.
Czy prototyp i seria powinny być wykonane z tego samego materiału?
Nie zawsze. Prototyp może służyć do szybkiej oceny kształtu i montażu, a seria do pracy w docelowych warunkach. Przed zatwierdzeniem materiału serii warto jednak sprawdzić część funkcjonalną w materiale docelowym lub możliwie zbliżonym.
Jak określić tolerancję części drukowanej 3D?
Zacznij od funkcji konkretnego wymiaru. Wskaż, czy otwór ma być przelotowy, pasowany, pod gwint, pod wkładkę czy pod wcisk. Dodaj wymiar nominalny, dopuszczalny zakres, bazę pomiarową i element współpracujący, jeśli jest dostępny.
Co najbardziej wpływa na wycenę krótkiej serii?
Znaczenie ma nie tylko ilość materiału. Koszt mogą zmieniać gabaryt, czas wykonania, technologia, materiał, liczba sztuk, złożoność geometrii, podpory, obróbka po druku, kontrola jakości, wymagane poprawki modelu i sposób pakowania.