Spis treści
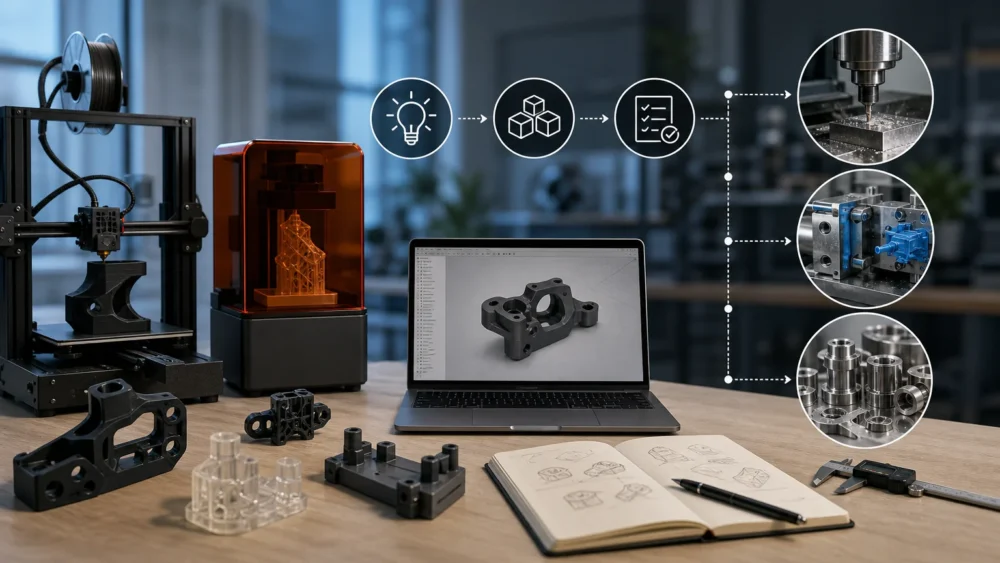
Krótka seria z druku 3D ma sens wtedy, gdy ważniejsze od maksymalnie niskiego kosztu jednostkowego są elastyczność, szybka zmiana projektu i brak potrzeby wykonywania oprzyrządowania. Nie jest jednak automatycznym wyborem dla każdej partii kilkunastu czy kilkuset elementów. O wyborze powinny decydować funkcja części, liczba sztuk, geometria, wymagania materiałowe, tolerancje, wykończenie oraz koszt całego procesu.
krótka seria druku 3D – najważniejsze informacje
- Krótka seria z druku 3D jest szczególnie użyteczna, gdy projekt może się zmieniać, potrzebne są warianty albo koszt oprzyrządowania byłby nieproporcjonalny do liczby sztuk.
- Decyzji nie warto opierać wyłącznie na cenie pojedynczej części. Liczą się też przygotowanie produkcji, czas zmian konstrukcyjnych, wykończenie, kontrola jakości i ryzyko poprawek.
- FDM/FFF często sprawdza się w częściach użytkowych, oprzyrządowaniu i prototypach funkcjonalnych, a SLA/MSLA warto rozważyć przy drobnych detalach, gładkiej powierzchni i wymagającej geometrii.
- Gdy rośnie wolumen, wymagania dotyczące identyczności, cyklu jednostkowego lub właściwości materiału, warto porównać druk 3D z CNC, formowaniem wtryskowym albo inną technologią.
- Przed zamówieniem serii należy ustalić funkcję części, obciążenia, krytyczne wymiary, materiał, orientację, sposób odbioru oraz dopuszczalne różnice między egzemplarzami.
Najpierw odpowiedz na pytanie: co ma robić seria?
Określenie „krótka seria” nie mówi jeszcze, czy druk 3D będzie właściwą metodą. Dziesięć dekoracyjnych obudów, trzydzieści uchwytów montażowych i sto elementów pracujących w mechanizmie mogą wymagać zupełnie innych decyzji. Liczba sztuk jest istotna, ale nie powinna przesłaniać zastosowania gotowego detalu.
Na początku warto rozdzielić części na trzy grupy. Pierwsza to elementy do sprawdzenia kształtu, montażu lub ergonomii. Druga obejmuje części użytkowe, które przenoszą obciążenia, mocują podzespoły albo pracują w określonym środowisku. Trzecia to elementy przeznaczone do dalszego procesu, na przykład wzory, przyrządy, uchwyty, formy pomocnicze albo komponenty do testów. Dla każdej z tych grup inaczej ocenia się materiał, dokładność i opłacalność.
Warto też zapisać, które wymiary są krytyczne. W serii często nie trzeba wymagać jednakowo wysokiej dokładności na całej części. Ważniejsze mogą być średnica otworu, rozstaw punktów montażowych, płaskość powierzchni przylegania albo pasowanie z innym komponentem. Taki podział wymagań ułatwia dobór technologii i pozwala uniknąć płacenia za jakość, która nie wpływa na działanie wyrobu.
Kiedy krótka seria z druku 3D jest uzasadniona
Druk 3D jest wart rozważenia, gdy model CAD nie jest jeszcze całkowicie zamrożony. Zmiana otworu, żebra, mocowania lub wersji obudowy może wtedy zostać wprowadzona w pliku bez budowy nowego oprzyrządowania. To ważne przy rozwoju produktu, testach montażowych, częściach do urządzeń własnych oraz elementach, których konstrukcja będzie poprawiana po zebraniu informacji z użytkowania.
Technologia przyrostowa bywa również praktyczna przy produkcji wariantów. Jedna partia może obejmować części lewą i prawą, kilka średnic, różne oznaczenia, odmienne uchwyty lub dopasowanie do kilku wersji produktu. Przy niskim wolumenie takie zróżnicowanie może być prostsze do zarządzania niż osobne narzędzia produkcyjne dla każdego wariantu.
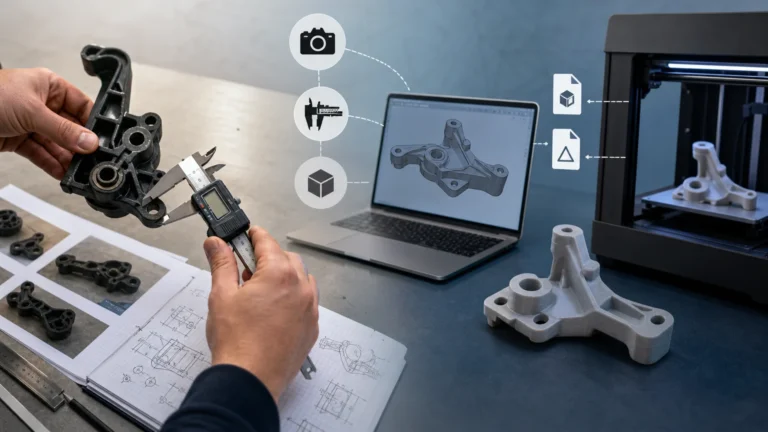
Dobrym zastosowaniem są także części zamienne do starszych urządzeń, jeśli istnieje model albo można go przygotować na podstawie pomiarów. W tym przypadku warto szczególnie sprawdzić rolę elementu i przyczynę uszkodzenia oryginału. Odtworzenie geometrii bez analizy obciążenia, temperatury lub sposobu montażu może powielić wcześniejszy problem.
Druk 3D może wspierać produkcję nie tylko jako gotowy wyrób. W krótkiej serii przydają się uchwyty, pozycjonery, osłony, szablony montażowe i przyrządy kontrolne. Ich wartość wynika często z usprawnienia pracy lub skrócenia czasu przezbrojenia, a nie z samej ceny wydruku. Warto rozważyć zastosowania produkcyjne po przejściu od pojedynczego modelu.
FDM/FFF czy SLA/MSLA w serii? Wybierz według funkcji detalu
FDM, nazywane także FFF, polega na układaniu kolejnych ścieżek uplastycznionego tworzywa. W praktyce jest naturalnym kandydatem dla wielu prototypów funkcjonalnych, prostych części użytkowych, uchwytów, obudów i elementów pomocniczych. Geometria powinna jednak uwzględniać warstwową budowę, kierunek obciążeń, miejsca wymagające podpór oraz możliwą potrzebę obróbki po wydruku.
SLA i MSLA należą do metod druku z fotopolimerów utwardzanych światłem. Warto je rozważyć, gdy liczą się drobne elementy, ostre krawędzie, gładka powierzchnia lub szczegółowa geometria. Należy jednocześnie uwzględnić mycie, utwardzanie końcowe, ślady po podporach oraz właściwości konkretnej żywicy. Sama nazwa technologii nie przesądza o odporności części na uderzenie, temperaturę, promieniowanie UV czy kontakt z substancjami chemicznymi.
Nie należy traktować FDM/FFF i SLA/MSLA jako prostego podziału na technologię „techniczną” i „estetyczną”. O wyniku decyduje zestaw: materiał, geometria, orientacja podczas druku, grubość ścian, podpory, obciążenia oraz obróbka po wydruku. W przypadku elementu pracującego warto najpierw określić warunki użycia, a dopiero później zawężać wybór technologii.
W obu technologiach orientacja modelu wpływa na wygląd powierzchni, rozmieszczenie podpór i zachowanie wymiarów. Przy FDM szczególne znaczenie może mieć kierunek warstw względem przewidywanego obciążenia. Przy druku z żywicy należy dodatkowo zaplanować podpory oraz, dla modeli wydrążonych, możliwość odprowadzenia nieutwardzonego materiału.
Kiedy CNC, forma lub inna metoda może być rozsądniejsza
Druk 3D przestaje być oczywistym wyborem, gdy najważniejsza staje się wysoka i stabilna powtarzalność bardzo dużej liczby egzemplarzy. Wtedy koszt przygotowania formy lub dedykowanego procesu może rozłożyć się na większą partię, a cykl wykonania jednej sztuki może być krótszy. Nie istnieje jednak jedna granica liczby sztuk, po której należy bezwarunkowo rezygnować z druku. Punkt zmiany zależy od złożoności modelu, liczby wariantów, materiału, wykończenia i kosztu narzędzi.
Obróbka CNC może być właściwa, gdy część wymaga określonego tworzywa lub metalu, precyzyjnych powierzchni bazowych, gwintów, otworów albo tolerancji trudnych do uzyskania bez dodatkowej obróbki. Warto pamiętać, że detale o złożonej geometrii mogą potrzebować wielu zamocowań, specjalnych narzędzi albo być po prostu niepraktyczne do wykonania metodą ubytkową.
Formowanie wtryskowe należy rozważyć, gdy konstrukcja jest ustabilizowana, część ma być powtarzana w większym wolumenie i potrzebny jest materiał typowy dla tego procesu. Trzeba wtedy zaakceptować koszt oraz czas przygotowania narzędzia, a także zasady projektowe związane między innymi z pochyleniami, grubościami ścian i miejscami podziału formy.
Są również przypadki pośrednie. Część można wydrukować jako prototyp, wykonać w krótkiej serii w technologii przyrostowej, a po potwierdzeniu popytu przejść do innej metody. Taki etapowy model ogranicza ryzyko zamówienia narzędzia przed sprawdzeniem geometrii i funkcji.
Nie porównuj wyłącznie ceny pojedynczej sztuki
Koszt jednostkowy jest potrzebny do porównania ofert, ale nie wystarcza do podjęcia dobrej decyzji. Należy uwzględnić przygotowanie modelu, poprawki konstrukcyjne, wykonanie oprzyrządowania, przygotowanie produkcji, materiał, czas maszyny, pracę przy podporach i wykończeniu, kontrolę oraz ewentualne odrzuty. Przy małej partii koszt wejścia w alternatywny proces może ważyć więcej niż różnica w cenie jednej części.
Wycena powinna też uwzględniać rzeczywiste wymagania jakościowe. Jeśli detal wymaga gładkiej powierzchni tylko od frontu, nie ma potrzeby narzucać identycznego standardu wszystkim stronom. Jeżeli otwór ma współpracować ze śrubą, może być potrzebne przewiercenie, wkładka gwintowana albo zmiana jego wymiaru w modelu. Im lepiej opisane są wymagania, tym łatwiej porównać warianty bez ukrytych założeń.
Materiał trzeba planować razem z geometrią i sposobem wykorzystania części. Wypełnienie, grubość ścian, kierunek warstw, żebra i połączenia mogą zmienić zarówno zużycie materiału, jak i zachowanie gotowego elementu. Warto zaplanować materiał do krótkiej serii, zanim liczba sztuk zostanie ostatecznie zatwierdzona.
Jak przygotować serię, aby ograniczyć poprawki
Najbezpieczniejszym krokiem przed uruchomieniem całej partii jest wykonanie próbnego egzemplarza albo testu pasowania, gdy część współpracuje z innymi komponentami. Test powinien odtwarzać realne warunki montażu: właściwe śruby, wkładki, uszczelki, przewody, zatrzaski lub elementy sąsiadujące. Sam pomiar modelu na ekranie nie zastąpi sprawdzenia fizycznego montażu.
Dla serii warto ustalić prosty standard odbioru. Powinien wskazywać wymiary krytyczne, wymagany wygląd stref widocznych, dopuszczalne ślady podpór, sposób oznaczania wersji oraz oczekiwany zakres kontroli. Nie chodzi o tworzenie rozbudowanej dokumentacji dla każdej części, lecz o uniknięcie sytuacji, w której każda strona inaczej rozumie pojęcia takie jak „gładka powierzchnia” albo „dokładne pasowanie”.
Jeśli model pochodzi z konwersji, skanowania lub starszego pliku STL, warto sprawdzić jego skalę, zamknięcie bryły, grubości ścian i zgodność z wymiarami rzeczywistego elementu. Gdy potrzebna jest modyfikacja konstrukcji, plik parametryczny lub format wymiany geometrii zwykle daje więcej możliwości niż sama siatka STL.
Jak podjąć decyzję?
| Potrzeba | Na co zwrócić uwagę | Czego unikać |
|---|---|---|
| Szybkie sprawdzenie geometrii, montażu lub ergonomii | Druk 3D bez kosztu formy, możliwość szybkiej korekty modelu CAD, próbny egzemplarz przed serią | Zamawiania kosztownego oprzyrządowania przed potwierdzeniem pasowania |
| Uchwyt, przyrząd, osłona lub część pomocnicza do pracy wewnętrznej | FDM/FFF lub inną metodę dopasowaną do obciążeń, grubości ścian, sposobu mocowania i kierunku pracy | Oceny wytrzymałości wyłącznie po wyglądzie wydruku |
| Drobne detale, powierzchnie widoczne lub wymagająca geometria | SLA/MSLA, odpowiednią żywicę, plan podpór oraz wymagania dotyczące mycia i utwardzania | Pomijania śladów po podporach i obróbki po wydruku |
| Partia o stabilnej konstrukcji i rosnącym wolumenie | Porównanie pełnego kosztu druku 3D, CNC, formowania lub innych metod wraz z kosztem wejścia w proces | Porównywania wyłącznie ceny jednej części |
| Element z krytycznym pasowaniem lub gwintem | Test-fit, wskazanie wymiarów krytycznych, ewentualną obróbkę otworów lub wkładki gwintowane | Założenia, że nominalny wymiar CAD wystarczy bez sprawdzenia montażu |
Dobór do zastosowania
Startup rozwijający obudowę urządzenia w kilku wersjach
Warto zacząć od małej serii wydruków i testu montażu elektroniki. Druk 3D pozwala sprawdzić warianty mocowań, otworów i ergonomii przed decyzją o narzędziu produkcyjnym.
Firma potrzebująca uchwytów montażowych do własnego stanowiska
FDM/FFF może być właściwym punktem wyjścia, jeśli część ma przede wszystkim ustalać położenie elementów lub wspierać pracę operatora. Należy przeanalizować obciążenia, sposób mocowania i kierunek działania sił.
Producent potrzebujący partii elementów z małymi oznaczeniami i widoczną powierzchnią
Warto porównać SLA/MSLA z FDM/FFF, zwracając uwagę na szczegółowość geometrii, ślady podpór i wymagane wykończenie. Próbka referencyjna może ułatwić uzgodnienie oczekiwanego wyglądu.
Dział utrzymania ruchu odtwarzający niedostępną część zamienną
Najpierw należy zebrać wymiary, zdjęcia i informacje o warunkach pracy oryginału. Jeśli element przenosi istotne obciążenia lub pracuje w wysokiej temperaturze, warto ocenić projekt i materiał przed wykonaniem serii.
Firma planująca regularne zamówienia tego samego detalu
Na początku można wykorzystać druk 3D do walidacji projektu i krótkiej serii, a następnie porównać całkowity koszt z CNC lub formowaniem. Kluczowe będą wolumen, stabilność konstrukcji, wymagania materiałowe i oczekiwany cykl produkcyjny.
Checklista
- Opisz funkcję części oraz warunki, w których będzie pracować.
- Podaj liczbę sztuk i zaznacz, czy projekt może jeszcze się zmienić.
- Wskaż wymiary krytyczne, powierzchnie bazowe oraz części współpracujące.
- Określ oczekiwany materiał albo właściwości, których potrzebujesz: sztywność, udarność, odporność cieplną, wygląd lub inne.
- Zdecyduj, które powierzchnie są widoczne i jaki poziom wykończenia jest rzeczywiście potrzebny.
- Przygotuj model 3D oraz zdjęcia, rysunek lub wymiary elementu istniejącego, jeśli chodzi o część zamienną.
- Zaplanuj próbny montaż przed wykonaniem całej serii, gdy występują pasowania, zatrzaski, śruby lub elementy ruchome.
- Ustal sposób odbioru partii: liczbę sztuk, oznaczenia wersji, kontrolowane wymiary i dopuszczalne cechy powierzchni.
- druk 3D małoseryjny a CNC i forma
- wybór SLA/MSLA zamiast FDM
- czynniki wpływające na wycenę części z druku 3D
- kontrola jakości prototypów i krótkich serii
- projektowanie części użytkowych pod obciążeniem
- druk 3D części i krótkich serii
Najczęściej zadawane pytania
Ile sztuk oznacza krótką serię z druku 3D?
Nie ma jednej liczby wspólnej dla wszystkich projektów. Krótka seria może liczyć kilka, kilkadziesiąt lub więcej części, jeśli koszty oprzyrządowania, zmienność projektu albo liczba wariantów nadal przemawiają za drukiem 3D. Warto porównać cały proces, a nie stosować sztywnego progu ilościowego.
Czy druk 3D nadaje się na części użytkowe?
Może się nadawać, jeśli technologia, materiał i geometria odpowiadają rzeczywistym obciążeniom oraz warunkom pracy. Przed zamówieniem warto określić siły, temperaturę, kontakt z chemikaliami, sposób mocowania i liczbę cykli użytkowania. W przypadku krytycznych zastosowań potrzebna może być dodatkowa walidacja projektu.
Czy SLA/MSLA zawsze daje lepszą jakość niż FDM/FFF?
SLA/MSLA zwykle warto rozważyć dla drobnych detali i gładkiej powierzchni, ale nie oznacza to automatycznie lepszego wyboru dla każdej części. FDM/FFF może być bardziej odpowiednie dla wielu większych elementów użytkowych i prostych prototypów. Decyzję należy oprzeć na funkcji, materiale, geometrii oraz wymaganiach wykończeniowych.
Jakie pliki przygotować do wyceny krótkiej serii?
Najlepiej przekazać model 3D oraz opis zastosowania części. Przydatne są szczególnie pliki parametryczne lub wymienne formaty geometrii, a także STL, jeśli model jest już gotowy do druku. Do zapytania warto dołączyć liczbę sztuk, materiał lub oczekiwane właściwości, wymiary krytyczne, wymagania dotyczące powierzchni i zdjęcia części współpracujących.