Spis treści
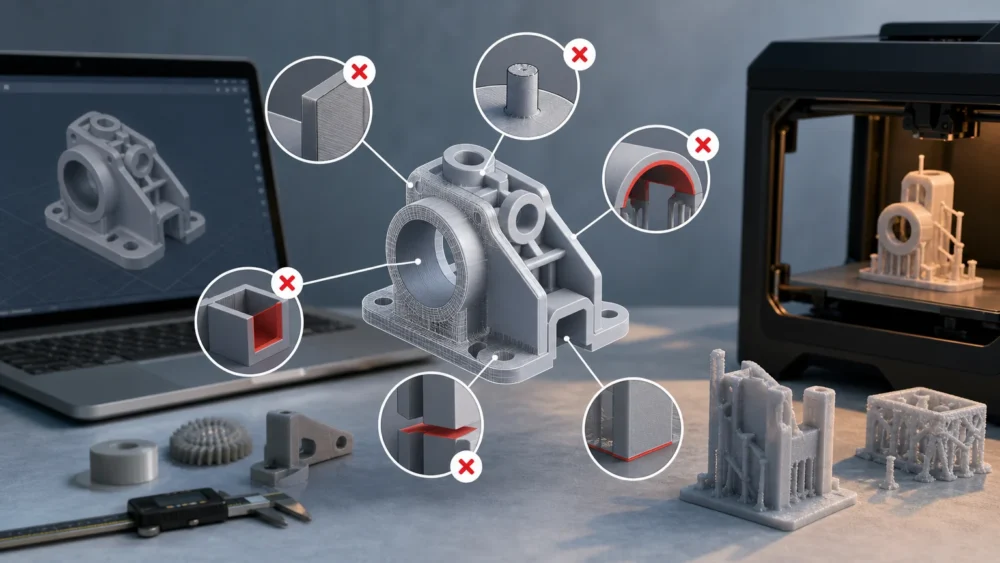
Model może wyglądać poprawnie w programie CAD, a mimo to wymagać zmian przed drukiem 3D. Powodem bywają nie tylko błędy w siatce STL, ale też zbyt delikatna geometria, brak luzów montażowych, niewłaściwa orientacja albo pominięcie ograniczeń technologii. Wczesna kontrola modelu pozwala ustalić, czy wystarczy poprawić plik, czy potrzebna jest zmiana konstrukcji pod FDM/FFF albo SLA/MSLA.
błędy modelu 3D – najważniejsze informacje
- Poprawki mogą wynikać zarówno z formatu pliku, jak i z geometrii nieuwzględniającej technologii, materiału, orientacji i funkcji części.
- Zbyt cienkie ścianki, drobne detale, długie przewieszenia oraz zamknięte pustki mogą wymagać przeprojektowania albo zmiany sposobu przygotowania wydruku.
- Elementy współpracujące potrzebują celowo zaprojektowanego luzu montażowego; nominalny styk dwóch brył zwykle nie opisuje realnego pasowania.
- W FDM/FFF szczególnie ważne są średnica dyszy, układ warstw, skurcz materiału i dolna krawędź modelu. W SLA/MSLA warto ocenić potrzebę podpór i miejsca po ich usunięciu. W modelach pustych trzeba przewidzieć odpływ nieutwardzonej żywicy oraz możliwość oczyszczenia wnętrza.
- Do wyceny warto przekazać model źródłowy CAD lub STEP, plik STL po kontroli oraz opis funkcji, krytycznych wymiarów i powierzchni.
Dlaczego poprawny model CAD nie zawsze jest gotowy do druku 3D
Model CAD opisuje zamierzoną geometrię, lecz druk 3D tworzy ją warstwami. To oznacza, że znaczenie mają nie tylko wymiary nominalne, ale również sposób podparcia kolejnych warstw, kierunek obciążeń, grubość pojedynczych elementów oraz późniejszy montaż. Część zaprojektowana jako jednolita bryła może być formalnie poprawna, a jednocześnie trudna do wykonania bez podpór, deformacji lub śladów obróbki.
Najbezpieczniej zaczynać od funkcji elementu. Inaczej przygotowuje się prototyp sprawdzający gabaryt, inaczej uchwyt przenoszący obciążenie, a jeszcze inaczej obudowę z zatrzaskami, gwintami i powierzchniami widocznymi. Przed modelowaniem warto określić materiał, środowisko pracy, sposób montażu, oczekiwaną dokładność oraz powierzchnie, które mają pozostać estetyczne lub wymiarowo istotne.
Jeżeli plik ma zostać przekazany do realizacji, potrzebne jest również wskazanie tego, czego nie widać w geometrii: krytycznych wymiarów, kierunku działania siły, strony widocznej po montażu i dopuszczalnych śladów po podporach. Takie informacje ułatwiają przygotowanie modelu do druku 3D i ograniczają liczbę założeń przy wycenie.
Zbyt cienkie ścianki, żebra i detale
Jednym z problemów są elementy o grubości mniejszej niż pozwala stabilnie odwzorować wybrany proces. Dotyczy to ścianek obudów, żeber usztywniających, napisów, zatrzasków, bolców, otworów i dekoracyjnych reliefów. Na ekranie nawet bardzo cienka cecha jest czytelna, ale w rzeczywistym wydruku może nie powstać w pełni, ulec odkształceniu albo łatwo się uszkodzić.
W FDM/FFF minimalna użyteczna grubość powinna być rozpatrywana razem ze średnicą dyszy, szerokością ścieżki i liczbą obrysów. Ścianka zaprojektowana przypadkowo pomiędzy wielokrotnościami szerokości ścieżki może zostać odwzorowana inaczej, niż wynika to z modelu. Dla części użytkowej warto też sprawdzić, czy cienka sekcja nie biegnie w kierunku osłabiającym ją między warstwami.
W SLA/MSLA bardzo cienkie, niepodparte elementy są narażone na odkształcenie podczas procesu odrywania kolejnych warstw, mycia i dalszej obróbki. Detal może być możliwy do wydruku, ale nadal zbyt delikatny dla jego funkcji. Dlatego ocena ścianek powinna obejmować zarówno możliwość wykonania, jak i sztywność oraz odporność w użyciu. Pomocne jest osobne przeanalizowanie grubości ścianek i detali możliwych do wykonania.
Przewieszenia i podpory zaprojektowane dopiero po fakcie
Przewieszenie to fragment, którego nowe warstwy nie mają wystarczającego oparcia w geometrii znajdującej się niżej. Poziome mosty, szerokie daszki, otwory ułożone niekorzystnie, wewnętrzne półki i płaskie spodnie powierzchnie często wymagają podpór albo zmiany orientacji. Im dłuższy i mniej podparty fragment, tym większe ryzyko pogorszenia kształtu oraz powierzchni.
W FDM/FFF podpory wpływają na czas, zużycie materiału i wygląd strefy styku. Można nieraz przeprojektować detal tak, by był bardziej samonośny: zmienić kąt, zastosować fazę, łuk, żebro lub podzielić część na elementy montowane później. Nie każda podpora oznacza błąd, lecz jej obecność powinna być świadomą decyzją uwzględniającą funkcję i wykończenie.
W SLA/MSLA podpory często są potrzebne zależnie od geometrii i orientacji, a ich punkty styku mogą zostawiać ślady po usunięciu. Ważne jest więc rozmieszczenie ich poza powierzchniami krytycznymi i dobranie orientacji ograniczającej efekt schodkowania na widocznych płaszczyznach. W modelach pustych trzeba dodatkowo zaplanować otwory odpływowe i dostęp umożliwiający usunięcie nieutwardzonej żywicy.
Przed zatwierdzeniem geometrii warto przeanalizować kierunek warstw, podpory i wytrzymałość części, a następnie porównać kilka wariantów orientacji modelu w druku 3D.
Brak luzu montażowego między współpracującymi elementami
Dwie bryły stykające się w CAD idealnie powierzchniami nie tworzą jeszcze działającego połączenia po wydruku. Otwór, bolec, pokrywa wsuwana w korpus, zawias, zatrzask czy element wciskany powinny uwzględniać rzeczywisty proces wytwarzania. Na wynik wpływają między innymi technologia, materiał, skurcz, orientacja, geometria otworu i ustawienia przygotowania druku.
Błędem jest wpisanie jednego uniwersalnego luzu do każdego projektu. Innego podejścia wymaga swobodny ruch, innego montaż ręczny, a jeszcze innego połączenie wciskowe lub część współpracująca ze śrubą. Znaczenie ma też długość styku: krótki trzpień i długa prowadnica o tej samej różnicy wymiarów mogą zachowywać się odmiennie podczas montażu.
W FDM/FFF dolne warstwy mogą mieć lekko poszerzoną krawędź, znaną jako elephant foot. Jeżeli element ma opierać się na płaszczyźnie zbudowanej bezpośrednio na stole, warto rozważyć fazę lub niewielkie odciążenie dolnej krawędzi. W obu technologiach elementy krytyczne wymiarowo dobrze jest poprzedzić próbką pasowania. Szerzej zagadnienie opisują tolerancje druku 3D i pasowanie części oraz test-fit przed zamówieniem serii.
Orientacja ignorująca wytrzymałość, dokładność i wygląd
Orientacja modelu nie jest wyłącznie ustawieniem w programie przygotowującym druk. W FDM/FFF decyduje o układzie warstw względem obciążenia, a więc może istotnie wpływać na zachowanie części pod siłą. Otwory, gwinty, cienkie ramiona i powierzchnie wymagające dobrego wykończenia mogą wymagać innego ustawienia niż to, które daje najkrótszy czas realizacji.
Kierunek budowania wpływa też na dokładność konkretnych cech. Powierzchnia pionowa, nachylona i pozioma nie będzie zachowywać się identycznie, podobnie jak otwór ustawiony w różnych osiach. W SLA/MSLA orientacja pomaga ograniczać duże przekroje odrywane od folii oraz przenosić ślady podpór na mniej ważne obszary.
Jeżeli model ma jednocześnie przenosić obciążenie i wyglądać dobrze od strony widocznej, często trzeba ustalić priorytet albo zmienić konstrukcję. Podział na dwa elementy, dodanie połączenia mechanicznego lub przeprojektowanie powierzchni może dać bardziej przewidywalny rezultat niż wymuszanie jednej orientacji.
Błędy w STL, STEP i eksporcie siatki
STL opisuje powierzchnię modelu za pomocą trójkątów, a nie pełną historię parametryczną konstrukcji. To praktyczny format do przygotowania druku, ale mniej wygodny do późniejszych zmian wymiarów, promieni czy otworów. Gdy część może wymagać korekty, warto przekazać również model źródłowy albo neutralny plik STEP. Ułatwia to wprowadzenie zmian bez odtwarzania geometrii z siatki.
Typowe problemy STL obejmują otwarte krawędzie, odwrócone normalne, samoprzecinające się powierzchnie, podwójne ścianki, wewnętrzne fragmenty geometrii oraz bryły bez szczelności. Taki plik może wyglądać poprawnie w podglądzie, ale zostać błędnie zinterpretowany podczas przygotowania wydruku. Naprawa plików STL ma sens, gdy problem dotyczy siatki, lecz nie zastąpi korekty konstrukcyjnej, jeśli sama geometria jest nieprzystosowana do technologii.
Drugim ryzykiem jest nieprawidłowa skala. STL nie zawsze jednoznacznie przenosi informację o jednostkach, dlatego model przygotowany w milimetrach może zostać odczytany w innej skali w kolejnym programie. Przed wysłaniem pliku warto sprawdzić co najmniej jeden znany wymiar w podglądzie importu.
Zbyt niska rozdzielczość eksportu powoduje widoczne spłaszczenia łuków, okręgów i powierzchni organicznych. Z kolei nadmiernie gęsta siatka znacząco zwiększa rozmiar pliku, choć nie musi poprawiać jakości części. Dobrą praktyką jest dobór tolerancji eksportu do najmniejszego istotnego detalu oraz kontrola modelu po eksporcie. Przydatna będzie także konwersja STEP na STL wraz z oceną jej pułapek.
Co sprawdzić przed wyceną i rozpoczęciem realizacji
Kontrola przed wyceną powinna prowadzić do jasnej decyzji: model jest gotowy, wymaga naprawy pliku albo wymaga zmiany CAD. Warto nie ograniczać jej do automatycznego komunikatu o poprawności siatki. Program może potwierdzić zamknięcie bryły, choć nadal nie wie, czy zatrzask wytrzyma, pokrywa będzie się zamykać, a powierzchnia po podporach może pozostać niewidoczna.
Do zlecenia dobrze dołączyć informację o przeznaczeniu części, liczbie sztuk, oczekiwanym materiale lub właściwościach, ważnych wymiarach, sposobie łączenia z innymi elementami i wymaganiach wobec powierzchni. Jeśli istnieje ryzyko pasowania, warto wyraźnie zaznaczyć je przed produkcją. Uporządkowanie danych pomaga także ocenić czynniki wpływające na wycenę części drukowanej 3D.
Gdy plik nie jest dostępny albo wymaga istotnej przebudowy, właściwą drogą może być przygotowanie lub naprawa modelu CAD pod konkretną technologię. Najważniejsze jest wtedy ustalenie funkcji i wymiarów, a nie wyłącznie uzyskanie dowolnego pliku STL.
Jak podjąć decyzję?
| Potrzeba | Na co zwrócić uwagę | Czego unikać |
|---|---|---|
| Cienka obudowa lub detal dekoracyjny | Grubość ścianek, sposób podparcia, widoczne powierzchnie i ryzyko deformacji po obróbce. | Zakładania, że detal widoczny w CAD będzie automatycznie trwały i czytelny po wydruku. |
| Część z otworami, bolcami lub pokrywą | Luz montażowy, krytyczne wymiary, orientację otworów oraz możliwość wykonania próbki pasowania. | Projektowania elementów współpracujących na identyczny wymiar nominalny. |
| Model z dużymi przewieszeniami | Możliwość zmiany kąta, zastosowania faz lub podziału części oraz miejsca, w których podpory są dopuszczalne. | Umieszczania punktów podparcia na powierzchniach estetycznych albo wymiarowo ważnych. |
| Pusta część z żywicy | Otwory odpływowe, możliwość oczyszczenia wnętrza i położenie otworów względem orientacji modelu. | Zamykania żywicy w niedostępnej komorze. |
| Plik do szybkiej wyceny | Prawidłową skalę, szczelną geometrię, nazwę wariantu, liczbę sztuk i opis funkcji części. | Wysyłania wyłącznie podglądów bez informacji o materiale, montażu i wymaganiach. |
Dobór do zastosowania
Prototyp obudowy z zatrzaskami i pokrywą
Najpierw sprawdź grubość zatrzasków, luz między pokrywą a korpusem oraz powierzchnie, które będą widoczne po montażu. Warto wykonać próbę pasowania przed przygotowaniem większej liczby sztuk.
Uchwyt lub wspornik przenoszący obciążenie
Ustal kierunek działania siły i dobierz orientację tak, aby ograniczyć ryzyko osłabienia wzdłuż warstw. Sprawdź także promienie przejść, grubość ramion i sposób mocowania.
Mały element z drobnym napisem lub fakturą
Oceń rozmiar najdrobniejszego detalu oraz oczekiwany wygląd powierzchni. Może być potrzebne pogrubienie liter, zwiększenie głębokości graweru albo wybór technologii lepiej odpowiadającej wymaganej szczegółowości.
Pusta figurka lub obudowa wykonywana z żywicy
Zaplanuj położenie otworów odpływowych i orientację umożliwiającą usunięcie żywicy z wnętrza. Uwzględnij też miejsca po podporach oraz dostęp do mycia modelu.
Checklista
- Sprawdź, czy model tworzy zamkniętą bryłę bez otwartych krawędzi, samoprzecięć i przypadkowych powierzchni wewnętrznych.
- Zweryfikuj co najmniej jeden wymiar kontrolny po eksporcie STL, aby wykluczyć problem jednostek i skali.
- Oceń wszystkie ścianki, bolce, zatrzaski, napisy i żebra pod kątem technologii oraz funkcji części.
- Zaznacz powierzchnie widoczne, powierzchnie krytyczne wymiarowo i obszary, na których ślady podpór są niedopuszczalne.
- Sprawdź przewieszenia, mosty i wewnętrzne półki; rozważ zmianę geometrii albo orientacji zamiast automatycznego dodawania podpór.
- Dla części składanych określ rodzaj pasowania i zaplanuj luz montażowy odpowiedni do zastosowania.
- Przy modelu SLA/MSLA zaplanuj odpływ żywicy z pustych komór oraz dostęp do ich oczyszczenia.
- Dołącz STL oraz, jeśli jest dostępny, STEP lub plik źródłowy CAD, a także opis materiału, liczby sztuk i funkcji elementu.
Przeczytaj także
- checklista pliku STL i STEP przed wyceną
- orientacja modelu w druku 3D
- grubość ścianek i detale możliwe do wykonania
Najczęściej zadawane pytania
Czy każdy plik STL nadaje się od razu do druku 3D?
Nie. Plik może być poprawny jako siatka, ale nadal zawierać zbyt cienkie elementy, niekorzystne przewieszenia, brak luzów montażowych lub geometrię trudną do wykonania w wybranej technologii.
Czy lepiej wysłać STL czy STEP?
Do przygotowania druku STL jest często wystarczający, ale STEP lub plik źródłowy CAD daje większe możliwości poprawy wymiarów i geometrii. Przy części funkcjonalnej lub projekcie wymagającym zmian warto przekazać oba formaty, jeśli są dostępne.
Czy można podać jedną minimalną grubość ścianki dla wszystkich wydruków?
Nie. Dopuszczalna i użyteczna grubość zależy od technologii, materiału, średnicy dyszy lub parametrów żywicy, orientacji, długości ścianki oraz funkcji części. Warto oceniać ją dla konkretnego modelu.
Dlaczego dwa elementy zaprojektowane na ten sam wymiar nie pasują po wydruku?
Nominalne wymiary nie uwzględniają odchyłek procesu, skurczu materiału, orientacji i kształtu cech. Elementy współpracujące powinny mieć zaprojektowany luz albo celowo dobrane pasowanie, najlepiej sprawdzone na próbce.