Spis treści
Kryteria akceptacji wydruku 3D to uzgodniona lista cech, które część ma spełniać przy odbiorze. Dobrze przygotowana lista zmniejsza ryzyko, że poprawny wizualnie wydruk okaże się nieprzydatny w montażu, za luźny w zatrzasku albo zbyt chropowaty na powierzchni widocznej. Przed zleceniem warto więc przełożyć funkcję części na mierzalne wymagania dotyczące wymiarów, pasowania, materiału, powierzchni i kontroli.
kryteria akceptacji wydruku – najważniejsze informacje
- Kryteria akceptacji powinny opisywać rezultat możliwy do sprawdzenia, a nie ogólne oczekiwanie typu „ma być dokładnie” lub „ma wyglądać dobrze”.
- Wymiary krytyczne, rodzaj pasowania, powierzchnie estetyczne i miejsca po podporach należy wskazać osobno, ponieważ wymagają innych decyzji technologicznych i kontroli.
- Nie istnieje jedna uniwersalna tolerancja dla każdego wydruku 3D. Wynik zależy między innymi od geometrii, materiału, orientacji modelu, podpór oraz postprocessingu.
- Dla części współpracujących warto przed serią potwierdzić pasowanie pomiarem, montażem próbnym albo wydrukiem testowym.
- Kryteria odbioru powinny określać także metodę pomiaru, liczbę sprawdzanych sztuk oraz sposób postępowania z dopuszczalnymi wadami.
Od funkcji części do warunków odbioru
Punktem wyjścia nie powinien być sam plik STL, lecz odpowiedź na pytanie: co gotowa część ma robić? Inne kryteria będą potrzebne dla obudowy osłaniającej elektronikę, inne dla uchwytu przenoszącego obciążenie, a jeszcze inne dla prototypu prezentacyjnego. Funkcja określa, które cechy są krytyczne, a które mogą pozostać drugorzędne.
W praktyce warto podzielić wymagania na cztery grupy: funkcję i środowisko pracy, geometrię i pasowanie, wygląd powierzchni oraz sposób kontroli. Taki podział pomaga uniknąć konfliktu oczekiwań. Przykładowo gładka powierzchnia dekoracyjna może wymagać innego ustawienia modelu niż powierzchnia ważna dla montażu. Jeżeli oba warunki dotyczą tej samej strefy, trzeba ustalić priorytet albo przewidzieć późniejszą obróbkę.
Kryterium akceptacji nie musi opisywać wszystkich wymiarów modelu. Powinno wskazywać te elementy, od których zależy działanie części: rozstaw otworów montażowych, średnicę otworu pod śrubę, szerokość gniazda, płaskość powierzchni przylegania, luz w prowadnicy czy pozycję zaczepu. Pozostałe obszary można opisać jako niekrytyczne, o ile ich odchyłki nie wpływają na zastosowanie.
Co powinno znaleźć się w kryteriach akceptacji
Minimalny zestaw wymagań obejmuje identyfikację części i wersji modelu, liczbę sztuk, przeznaczenie, technologię lub oczekiwany efekt, materiał, wymiary krytyczne, tolerancje, sposób pomiaru oraz wymagania dotyczące powierzchni. Jeśli część ma być montowana z innym elementem, należy dołączyć informację o elemencie współpracującym albo jego wymiarach.
Opis powinien być jednoznaczny. Zamiast zapisu „otwór ma pasować do śruby” lepiej podać średnicę śruby, funkcję połączenia i oczekiwany sposób montażu. Czy śruba ma przejść swobodnie, samodzielnie formować gwint w tworzywie, czy zostać połączona z wkładką? Każdy z tych przypadków może wymagać odmiennej geometrii oraz innego sposobu oceny.
Warto oddzielić warunki konieczne od preferencji. Warunkiem koniecznym może być poprawne złożenie zespołu lub zachowanie wymiaru mocowania. Preferencją może być mniej widoczna struktura warstw na konkretnej ściance. Gdy pojawi się ograniczenie wynikające z geometrii, takie rozróżnienie ułatwia podjęcie świadomej decyzji bez ryzyka, że estetyka przypadkowo przeważy nad funkcją.
Wymiary krytyczne i tolerancje: nie wpisuj jednej wartości dla całej części
Tolerancja to dopuszczalny zakres odchylenia od wymiaru nominalnego, a nie deklaracja, że każdy punkt modelu będzie odwzorowany identycznie. W druku 3D na wynik wpływają między innymi materiał, kształt detalu, grubość ścianek, skurcz, kierunek budowania, podpory, parametry procesu i etap wykończenia. Dlatego jednakowa tolerancja dla wszystkich wymiarów może być niepotrzebnie kosztowna albo niewystarczająca dla funkcji.
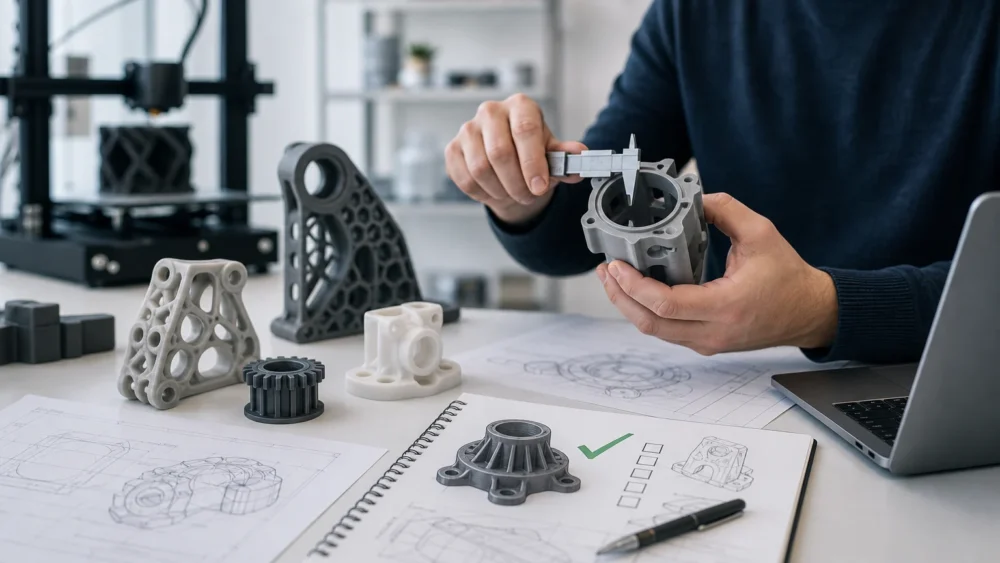
Najpierw oznacz wymiary krytyczne. Są to zazwyczaj otwory, osie, powierzchnie bazowe, gniazda, zatrzaski, prowadnice i rozstawy montażowe. Następnie przy każdym z nich wpisz wymiar nominalny, dopuszczalne odchylenie oraz metodę pomiaru. Dla prostego elementu wystarczy często suwmiarka. Dla bardziej złożonego układu warto wskazać bazę pomiarową, przyrząd kontrolny lub sprawdzian montażowy.
Nie należy utożsamiać dokładności wymiarowej z minimalnym detalem i jakością powierzchni. Cienki napis, mały otwór, ostry narożnik oraz duża płaska powierzchnia mogą stawiać różne wymagania. W opisie warto więc osobno wskazać najmniejszy istotny detal, krytyczne średnice i oczekiwany wygląd powierzchni. Więcej o przygotowaniu wymagań wymiarowych wyjaśnia materiał o tym, jak określić tolerancje wymiarowe części drukowanej 3D.
Pasowanie części: nazwij rodzaj połączenia i potwierdź go praktycznie
Część pasowana wymaga opisu relacji z drugim elementem, a nie wyłącznie pojedynczego wymiaru. W briefie warto nazwać rodzaj połączenia: ruchome, wsuwane, zatrzaskowe, skręcane, wciskowe albo pozycjonujące. Trzeba też wskazać, czy montaż ma odbywać się ręcznie, z użyciem narzędzia, wielokrotnie czy tylko jednorazowo.
Dla elementów współpracujących istotne są również warunki użytkowania. Zmiana temperatury, wilgoć, obciążenia, liczba cykli montażu i sposób dokręcania mogą wpływać na wymagany materiał oraz margines montażowy. Warto sprawdzić, czy powierzchnie styku będą drukowane w kierunku sprzyjającym ich funkcji oraz czy w miejscu współpracy nie zostaną ślady po podporach.
Jeżeli pasowanie ma decydować o powodzeniu projektu, rozsądne może być przygotowanie próbki, krótkiego odcinka połączenia albo pierwszej sztuki do walidacji. Taki etap nie zastępuje dokumentacji, ale pozwala potwierdzić założenia przed zamówieniem większej liczby elementów. Przy otworach, wciskach i połączeniach śrubowych przydaje się także osobny opis tolerancji otworów, wcisków i połączeń śrubowych.
Technologia, materiał, orientacja i postprocessing jako element jakości
Technologię FDM lub SLA/MSLA warto wybierać na podstawie wymaganej funkcji, geometrii, powierzchni i materiału, a nie wyłącznie wyglądu modelu na ekranie. FDM może być właściwą opcją dla wielu części użytkowych i prototypów, natomiast SLA lub MSLA może być rozważane, gdy szczególnie ważne są drobne detale albo charakter powierzchni. Ostateczna decyzja powinna uwzględniać także warunki pracy gotowego elementu.
Orientacja modelu nie jest wyłącznie ustawieniem produkcyjnym. Może wpływać na widoczność warstw, rozmieszczenie podpór, wytrzymałość w określonym kierunku, kształt otworów oraz wygląd powierzchni. W kryteriach warto oznaczyć powierzchnie widoczne, powierzchnie przylegania i miejsca, których nie należy obciążać śladami po podporach. Jeżeli orientacja ma znaczenie dla funkcji, powinna być uzgodniona przed rozpoczęciem produkcji.
W przypadku części z żywicy etap mycia i utwardzania może mieć znaczenie dla wyniku wymiarowego oraz właściwości gotowego elementu. Również w technologii FDM usuwanie podpór, wygładzanie lub inne wykończenie może zmienić odbiór powierzchni. Kryteria powinny zatem określać wymagany stan dostawy: bez podpór, z usuniętymi śladami w określonych miejscach, bez dodatkowej obróbki albo z uzgodnionym postprocessingiem.
Jak opisać powierzchnię i dopuszczalne wady
Zapis „wysoka jakość powierzchni” jest zbyt ogólny, aby był podstawą odbioru. Lepiej wskazać konkretne strefy: powierzchnię frontową, powierzchnie widoczne po montażu, powierzchnie przylegające oraz obszary techniczne niewidoczne w użyciu. Dla każdej strefy można określić, czy dopuszczalna jest widoczna struktura warstw, ślad po podporze, niewielkie różnice połysku lub drobne nierówności.
Dopuszczalne wady powinny być związane z funkcją i lokalizacją. Przykładowo niewielki ślad po podporze na ukrytej stronie obudowy może być akceptowalny, ale podobny ślad na powierzchni uszczelniającej lub na prowadnicy może już wymagać odrzucenia części. Warto opisać także wady niedopuszczalne, takie jak pęknięcie, ubytek w krytycznym detalu, deformacja uniemożliwiająca montaż czy nieusunięte podpory w miejscu styku.
Dla pierwszego zlecenia pomocne może być wskazanie zdjęć referencyjnych albo prostego rysunku z zaznaczonymi strefami A, B i C. Nie chodzi o deklarowanie idealnej powierzchni, lecz o wspólne zrozumienie, które obszary mają znaczenie wizualne i funkcjonalne.
Kontrola odbiorcza: kto, co i jak sprawdza
Dobre kryteria odpowiadają na trzy pytania: które cechy są sprawdzane, czym są mierzone i jaka liczba sztuk podlega kontroli. W przypadku pojedynczego prototypu można ustalić sprawdzenie wszystkich cech krytycznych. Dla krótkiej serii można określić kontrolę każdej sztuki pod względem wymiarów kluczowych albo ustalić próbę kontrolną, jeśli charakter części i ryzyko na to pozwalają.
Metoda pomiaru powinna być adekwatna do wymaganej tolerancji. Suwmiarka może wystarczyć do wielu podstawowych wymiarów, ale nie zawsze będzie odpowiednia do oceny położenia elementów, płaskości czy złożonej geometrii. Jeżeli wynik pomiaru jest podstawą decyzji o akceptacji, warto określić punkt odniesienia, warunki pomiaru oraz używany przyrząd.
Warto zapisać również przebieg odbioru funkcjonalnego. Może to być montaż z konkretnym komponentem, test wsunięcia do prowadnicy, kontrola zamknięcia zatrzasku lub próba skręcenia. Taki test może uzupełniać pomiar pojedynczego wymiaru, gdy celem jest ocena działania części w konkretnym zastosowaniu. Pomocnym rozwinięciem jest plan kontroli jakości części z druku 3D.
Jak podjąć decyzję?
| Potrzeba | Na co zwrócić uwagę | Czego unikać |
|---|---|---|
| Część ma wejść w istniejący zespół | Wymiary bazowe, element współpracujący, rodzaj pasowania, test montażowy i tolerancje cech krytycznych | Opisu „ma pasować” bez danych o drugim elemencie |
| Część jest widoczna dla użytkownika | Oznaczenie powierzchni estetycznych, dopuszczalną strukturę warstw i ślady po podporach | Ogólnego wymagania „gładka powierzchnia” bez wskazania stref |
| Projekt obejmuje kilka lub kilkadziesiąt sztuk | Wersję modelu, zasady kontroli, liczbę sprawdzanych sztuk i sposób oznaczania partii | Przenoszenia ustaleń z prototypu bez potwierdzenia ich dla serii |
| Część ma otwory, zatrzaski lub wcisk | Nominalne wymiary, funkcję połączenia, kierunek montażu i próbę funkcjonalną | Zakładania, że wymiar nominalny modelu sam zapewni pasowanie |
| Wydruk ma przejść dodatkową obróbkę | Stan części przed i po obróbce, strefy obrabiane oraz wymiary mierzone po postprocessingu | Kontroli wymiaru przed obróbką, gdy funkcja zależy od wymiaru końcowego |
Dobór do zastosowania
Prototyp obudowy z otworami montażowymi
Najpierw określ rozstaw i średnice otworów jako wymiary krytyczne, a następnie wskaż powierzchnie widoczne. Jeśli obudowa ma współpracować z gotowym komponentem, dodaj jego rysunek lub wymiary oraz zaplanuj próbny montaż.
Uchwyt lub przyrząd używany w pracy
Skup kryteria na funkcji: kierunku obciążeń, miejscu mocowania, powierzchniach styku i warunkach środowiskowych. Wygląd powierzchni może być wymaganiem drugorzędnym, jeśli nie wpływa na użytkowanie.
Zatrzask lub element wsuwany
Opisz oczekiwany opór montażu, liczbę cykli oraz część współpracującą. Warto sprawdzić pasowanie na próbce, ponieważ niewielkie zmiany geometrii mogą wpływać na działanie połączenia.
Krótka seria części użytkowych
Ustal wersję modelu, materiał, zasady kontroli każdej sztuki lub próby oraz kryteria odrzucenia. Przed serią warto przeprowadzić walidację prototypu przed krótką serią.
Checklista
- Opisz przeznaczenie części i warunki jej pracy.
- Podaj nazwę lub numer wersji pliku oraz liczbę zamawianych sztuk.
- Zaznacz wymiary krytyczne wraz z nominalnym wymiarem i dopuszczalnym odchyleniem.
- Wskaż rodzaj pasowania oraz element, z którym część będzie współpracować.
- Określ materiał lub właściwości ważniejsze od nazwy materiału, na przykład sztywność, odporność temperatury albo elastyczność.
- Oznacz powierzchnie widoczne, przylegające i miejsca, w których ślady po podporach są niedopuszczalne.
- Ustal wymagany stan postprocessingu oraz to, czy pomiar odbywa się przed czy po wykończeniu.
- Zapisz metodę kontroli: przyrząd, bazę pomiarową, próbę montażową i liczbę kontrolowanych sztuk.
- Wymień wady niedopuszczalne oraz te, które są akceptowalne poza strefami krytycznymi.
- Dla ryzykownego pasowania rozważ próbkę, model testowy albo walidację pierwszej sztuki przed krótką serią.
Przeczytaj także
- opis wymagań jakościowych wydruku 3D
- checklistę pliku STL i STEP przed wyceną
- tolerancje otworów, wcisków i połączeń śrubowych
- wpływ kierunku warstw i podpór na część
- brief do wyceny druku 3D
- walidację prototypu przed krótką serią
Najczęściej zadawane pytania
Czy wystarczy podać tolerancję dla całego wydruku 3D?
Zwykle nie. Lepiej wskazać tolerancje przede wszystkim dla wymiarów krytycznych, ponieważ różne fragmenty tej samej części mogą mieć inne znaczenie funkcjonalne i inną podatność na odchyłki procesu.
Jak opisać pasowanie dwóch części drukowanych 3D?
Należy określić rodzaj połączenia, element współpracujący, oczekiwany montaż oraz krytyczne wymiary obu stron. Gdy pasowanie ma duże znaczenie, warto przewidzieć próbkę lub pierwszą sztukę do potwierdzenia.
Czy wygląd powierzchni trzeba opisywać osobno?
Tak. Wymiary, minimalne detale i wygląd powierzchni są odrębnymi właściwościami. Warto wskazać powierzchnie widoczne, przylegające i techniczne oraz określić, gdzie ślady po podporach lub warstwach są dopuszczalne.
Jaką liczbę sztuk kontrolować w krótkiej serii?
To zależy od ryzyka i funkcji elementu. Dla cech krytycznych oraz części montowanych w zespole warto rozważyć kontrolę każdej sztuki. Przy mniej krytycznych cechach można ustalić próbę kontrolną, ale zasada powinna być opisana przed produkcją.