Spis treści
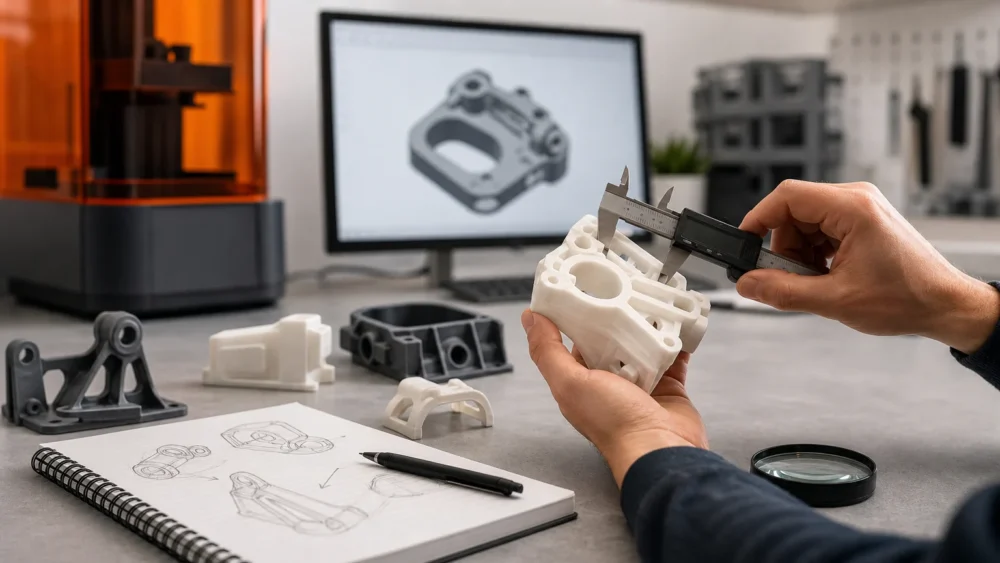
Prototyp z druku 3D nie jest jeszcze automatycznie wzorcem dla krótkiej serii. Ma przede wszystkim odpowiedzieć na pytanie, czy część spełnia swoją funkcję w realnym montażu, a nie tylko czy wygląda poprawnie na stole. Przed decyzją o serii warto zwalidować geometrię, pasowanie, zachowanie pod obciążeniem oraz powtarzalność przygotowanego procesu. Dzięki temu korekta modelu trafia do pliku CAD na etapie, na którym jest zwykle prostsza niż po wykonaniu wielu sztuk.
walidacja prototypu 3D – najważniejsze informacje
- Prototyp przed krótką serią warto ocenić nie tylko wizualnie, lecz także pod kątem wymiarów krytycznych, pasowania, funkcji oraz sposobu montażu.
- Tolerancje powinny wynikać z funkcji konkretnej cechy, na przykład otworu, gniazda, powierzchni bazowej lub zatrzasku. Jedna wartość dla całej części zwykle nie opisuje rzeczywistych potrzeb.
- W FDM i FFF orientacja warstw, podpory oraz położenie powierzchni roboczych mogą wpływać na jakość i zachowanie części. W SLA i MSLA należy sprawdzić element po pełnym myciu oraz utwardzaniu.
- Decyzję o serii warto podjąć po kontroli pierwszej sztuki, teście w rzeczywistym złożeniu i zapisaniu jednoznacznych kryteriów akceptacji.
- Akceptowany prototyp powinien być powiązany z konkretną wersją pliku, materiałem, technologią, orientacją, obróbką i zasadą kontroli, aby wynik dało się odtworzyć w serii.
Walidacja prototypu: na czym polega i kiedy ją wykonać
Walidacja prototypu to uporządkowane sprawdzenie, czy fizyczna część odpowiada wymaganiom istotnym dla jej zastosowania. Nie chodzi wyłącznie o porównanie kilku wymiarów z modelem. W praktyce trzeba potwierdzić, że element daje się zamontować, współpracuje z częściami sąsiednimi, wytrzymuje przewidywane użytkowanie i może być wykonany ponownie według tych samych założeń.
Najlepszym momentem na walidację jest etap przed zamówieniem krótkiej serii, ale po ustaleniu docelowej technologii, materiału i podstawowego sposobu wykończenia. Prototyp wydrukowany z innego materiału albo w innej technologii może być przydatny do oceny kształtu, lecz nie zawsze pozwala potwierdzić wymagania dotyczące dopasowania, sprężystości, powierzchni czy obciążenia.
Warto zacząć od rozdzielenia wymagań na cztery grupy: zgodność geometrii, pasowanie i tolerancje, funkcję w rzeczywistym zastosowaniu oraz powtarzalność procesu. Taki podział pomaga uniknąć sytuacji, w której część przechodzi kontrolę wizualną, ale blokuje montaż albo nie spełnia oczekiwań po kilku cyklach pracy.
Najpierw określ cechy krytyczne części
Nie każdy wymiar ma identyczne znaczenie. Długość zewnętrznej osłony może być mniej istotna niż średnica otworu pod śrubę, rozstaw dwóch kołków ustalających, głębokość gniazda lub położenie powierzchni bazowej. Cechy krytyczne to te, których odchyłka może uniemożliwić montaż, zmienić działanie, pogorszyć bezpieczeństwo użytkowania albo utrudnić współpracę z innym komponentem.
Przed wydrukiem warto oznaczyć te cechy w modelu lub na prostym rysunku. Dla każdej z nich dobrze jest ustalić wymiar nominalny, dopuszczalny zakres, metodę pomiaru oraz warunek funkcjonalny. Przykładowo otwór może wymagać swobodnego przejścia śruby, a gniazdo może mieć zapewnić osadzenie elementu bez nadmiernego luzu. Sam wynik pomiaru nie zastępuje próby funkcjonalnej.
Jeżeli dokumentacja ma korzystać z tolerancji ogólnych, trzeba traktować je jako uzupełnienie rysunku, a nie zamiennik tolerancji dla cech decydujących o działaniu. Normy dotyczące tolerancji ogólnych porządkują sposób zapisu wymiarów bez indywidualnego wskazania tolerancji, jednak nie określają automatycznie wymagań konkretnego połączenia, mechanizmu ani montażu. Dlatego wymiary funkcjonalne warto wskazywać indywidualnie. Pomocne będzie wcześniejsze określanie tolerancji wymiarowych dla części, zanim model trafi do serii.
Kontrola geometrii: co porównać z CAD i rysunkiem
Kontrolę geometrii rozpocznij od identyfikacji właściwej wersji pliku. Prototyp powinien być porównywany z konkretną rewizją CAD, STEP lub STL oraz, jeżeli istnieje, z rysunkiem technicznym. Warto zapisać numer wersji i datę akceptacji, aby później nie pomylić modelu po korekcie z wariantem, który był testowany.
Do podstawowych punktów kontroli należą wymiary zewnętrzne, średnice i pozycje otworów, rozstawy, głębokości kieszeni, wysokości stopni, promienie, krawędzie oraz płaskość powierzchni służących do oparcia lub mocowania. Przy częściach współpracujących trzeba sprawdzić także wzajemne położenie cech, nie tylko ich pojedyncze wartości.
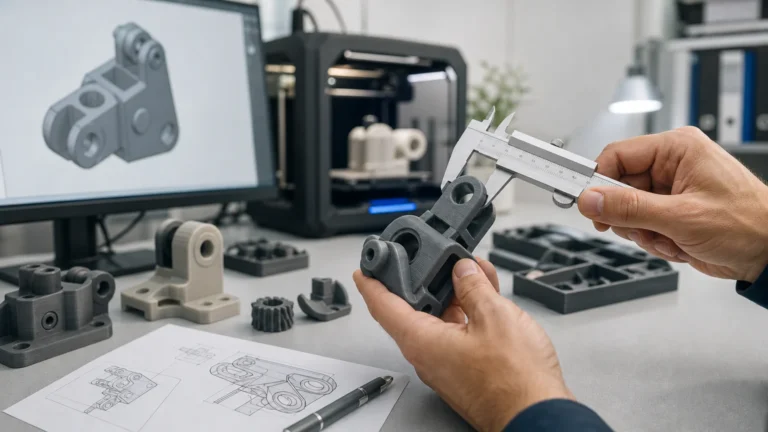
Pomiar dobierz do wymaganej dokładności i kształtu cechy. Suwmiarka może być użyteczna do wielu wymiarów zewnętrznych, ale nie zawsze będzie właściwa do oceny głębokiego gniazda, cienkiej ścianki, małego promienia albo położenia osi otworów. Jeżeli wynik decyduje o dopuszczeniu części do serii, warto opisać również punkt bazowania i sposób wykonania pomiaru.
Kontrola powinna obejmować także deformacje. Warto sprawdzić, czy część nie wykazuje skręcenia, wygięcia, zapadnięć, zwichrowania podstawy lub lokalnych zmian przekroju. Te zjawiska mogą być szczególnie ważne dla długich elementów, płaskich pokryw, części z cienkimi ściankami i geometrii o nierównomiernej grubości.
Pasowanie i tolerancje: oceniaj połączenie, nie tylko wymiary
Część może mieć wymiary bliskie nominalnym, a mimo to nie pasować do zespołu. Przyczyną bywają kumulacja odchyłek kilku elementów, orientacja druku, powierzchnia po podporach, zaokrąglenia wewnętrzne albo rzeczywisty kształt elementu współpracującego. Dlatego test-fit w druku 3D powinien być wykonywany z docelowym odpowiednikiem części sąsiedniej lub z wiarygodnym sprawdzianem.
W ramach testu sprawdź kolejno: wejście elementu do gniazda, wymagany luz lub opór, osiowość, możliwość pełnego dosunięcia, dostęp do śrub i narzędzi, pracę zatrzasków, ruch obrotowy albo przesuwny oraz demontaż. Jeżeli montaż wymaga siły, warto opisać, czy jest ona dopuszczalna i powtarzalna, zamiast kwalifikować wynik wyłącznie jako „wchodzi” lub „nie wchodzi”.
Dla otworów i gniazd krytyczne jest również to, czy ich powierzchnia ma pozostać po wydruku, czy będzie rozwiercana, gwintowana, docierana albo łączona z wkładką. Ta decyzja wpływa na projekt nominalnego wymiaru oraz na kryterium kontroli. Wymaganie „otwór ma mieć dokładny wymiar” należy więc doprecyzować przez wskazanie stanu części po obróbce.
Jeżeli prototyp nie pasuje, korekta nie powinna polegać na przypadkowym powiększaniu wszystkich otworów lub zmniejszaniu całego modelu. Najpierw warto ustalić, które cechy powodują problem, w jakiej osi występuje odchyłka i czy źródłem jest projekt, technologia, orientacja albo obróbka.
Funkcja w rzeczywistym montażu i pod obciążeniem
Walidacja funkcjonalna polega na użyciu prototypu w warunkach możliwie zbliżonych do docelowych. Dla uchwytu może to być montaż i kilkukrotne obciążenie, dla obudowy złożenie z elektroniką, dla przyrządu sprawdzenie pozycjonowania detalu, a dla części zamiennej uruchomienie mechanizmu. Test powinien odpowiadać temu, co część ma robić, a nie wyłącznie temu, co łatwo obejrzeć.
Przed próbą warto opisać kryterium pozytywnego wyniku. Może nim być pełny montaż bez kolizji, zachowanie określonego luzu, brak pęknięć po określonej liczbie cykli, możliwość obsługi narzędziem albo utrzymanie położenia elementu. Gdy wymaganie jest niejasne, wynik testu będzie trudny do jednoznacznej oceny.
W FDM i FFF kierunek warstw ma znaczenie dla zachowania części pod obciążeniem. Należy również brać pod uwagę, że powierzchnia drukowana na podporach może być inna niż powierzchnia tworzona bezpośrednio na stole. Z tego powodu orientację części względem warstw i obciążeń warto ustalić jeszcze przed walidacją, szczególnie gdy część ma przenosić siłę, zaciskać się lub pracować cyklicznie.
W SLA i MSLA element należy oceniać po zakończeniu przewidzianego mycia, suszenia i utwardzania. Pomiar wykonany przed pełną obróbką może nie odzwierciedlać stanu, w którym część trafi do montażu. Dla precyzyjnych połączeń warto sprawdzić zarówno wynik wymiarowy, jak i rzeczywiste dopasowanie po pełnym postprocessingu.
Powtarzalność: dlaczego jedna udana sztuka nie wystarcza
Pierwsza sztuka pozwala potwierdzić kierunek, ale nie zawsze dowodzi powtarzalności. Jeżeli seria ma obejmować elementy montażowe, części funkcjonalne lub zestaw współpracujących komponentów, warto sprawdzić więcej niż jeden egzemplarz albo co najmniej wydrukować próbki cech krytycznych. Celem jest wykrycie różnic, które mogłyby ujawnić się dopiero w kolejnych sztukach.
Do warunków, które warto zapisać, należą: technologia, materiał, wersja modelu, orientacja, miejsca podpór, zakładana obróbka, krytyczne wymiary, metoda kontroli oraz kryteria dopuszczenia. Nie musi to być rozbudowana dokumentacja jakościowa. Nawet krótka karta pierwszej sztuki ogranicza ryzyko, że seria zostanie wykonana według innych założeń niż zaakceptowany prototyp.
Jeżeli funkcja części zależy od ciasnego pasowania, drobnych otworów, długich płaskich powierzchni albo elementów sprężystych, warto sprawdzić powtarzalność z większą ostrożnością. W takich przypadkach przydatne mogą być osobne próbki geometrii, zanim zostanie wydrukowany pełny zestaw.
Kryteria odbioru, korekta modelu i decyzja o serii
Po walidacji należy rozdzielić uwagi na trzy grupy: błędy wymagające korekty CAD, kwestie wynikające z przygotowania druku oraz akceptowalne cechy wizualne, które nie wpływają na funkcję. Taki podział pomaga uniknąć wprowadzania zmian do modelu wtedy, gdy wystarczyłaby zmiana orientacji, miejsca podpór albo zaplanowanej obróbki.
Kryteria odbioru powinny być zrozumiałe dla obu stron procesu. Zamiast zapisu „dobra jakość”, lepiej wskazać konkretne warunki, takie jak dopuszczalny ślad po podporze poza powierzchnią bazową, wymagany stan otworu po obróbce, test montażowy z elementem współpracującym lub pomiar określonych wymiarów. Szerzej opisują to kryteria odbioru wydruku 3D.
Serię warto uruchomić dopiero wtedy, gdy zaakceptowano właściwą wersję modelu i opisano warunki, w których prototyp przeszedł test. Jeżeli pozostają otwarte pytania o materiał, wykończenie, obciążenie lub montaż, bardziej racjonalny może być kolejny prototyp niż powielanie niezweryfikowanego wariantu. Na etapie organizacji zamówienia przydatny będzie brief krótkiej serii druku 3D, który porządkuje pliki, wymagania oraz informacje potrzebne do realizacji.
Jak podjąć decyzję?
| Potrzeba | Na co zwrócić uwagę | Czego unikać |
|---|---|---|
| Część ma wejść w otwór, gniazdo lub współpracować z innym elementem | Test rzeczywistego pasowania, pomiar wymiarów krytycznych, opis wymaganego luzu albo oporu | Oceny wyłącznie na podstawie pojedynczego wymiaru lub oględzin |
| Część przenosi obciążenie albo pracuje cyklicznie | Test w docelowym kierunku siły, ustalenie orientacji druku, kontrolę miejsc koncentracji naprężeń | Akceptacji części tylko dlatego, że nie pękła podczas jednorazowego montażu |
| Powierzchnia współpracuje z uszczelką, prowadnicą lub płaskim elementem | Kontrolę płaskości, śladów podpór, deformacji i wykończenia powierzchni | Umieszczania podpór na powierzchni funkcjonalnej bez oceny skutków |
| Seria ma obejmować wiele identycznych części | Zapisaną wersję pliku, materiał, proces obróbki i mierzalne kryteria odbioru | Traktowania zaakceptowanej sztuki jako jedynej informacji produkcyjnej |
Dobór do zastosowania
Uchwyt montażowy z otworami pod śruby
Najpierw sprawdź rozstaw oraz średnice otworów, możliwość dosunięcia uchwytu do powierzchni montażowej i dostęp narzędzia do śrub. Następnie wykonaj próbę pod przewidywanym obciążeniem, uwzględniając kierunek warstw.
Obudowa z pokrywą i zatrzaskami
Zweryfikuj zamknięcie pokrywy, równomierność szczeliny, pracę zatrzasków, dostęp do złączy i zachowanie części po kilku cyklach otwierania. Warto ocenić także powierzchnie widoczne oraz miejsca po podporach.
Przyrząd pozycjonujący detal w procesie
Skup się na powierzchniach bazowych, położeniu otworów ustalających i powtarzalności wkładania detalu. Test wykonaj z rzeczywistym komponentem, a nie wyłącznie z wymiarami odczytanymi z modelu.
Krótka seria części zamiennych bez pełnej dokumentacji
Przed serią porównaj prototyp z istniejącym elementem w punktach wpływających na montaż i funkcję. Zapisz wykonane pomiary, sposób bazowania oraz wszystkie cechy, które muszą współpracować z pozostałą częścią urządzenia.
Checklista
- Potwierdź numer wersji modelu CAD, STEP lub STL użytego do wydruku.
- Wskaż wymiary i cechy krytyczne dla montażu oraz działania części.
- Porównaj geometrię prototypu z rysunkiem lub modelem, uwzględniając odkształcenia.
- Wykonaj test montażu z docelowym elementem współpracującym albo sprawdzianem.
- Sprawdź otwory, gniazda, powierzchnie bazowe, krawędzie i miejsca po podporach.
- Oceń funkcję w warunkach zbliżonych do rzeczywistego użycia.
- W przypadku FDM lub FFF zweryfikuj wpływ orientacji warstw na powierzchnię i obciążenie.
- W przypadku SLA lub MSLA wykonaj końcowy pomiar po pełnym myciu i utwardzaniu.
- Zapisz wynik kontroli pierwszej sztuki oraz korekty wymagane przed serią.
- Przekaż do realizacji zaakceptowaną wersję pliku wraz z kryteriami odbioru.
Przeczytaj także
Najczęściej zadawane pytania
Czy do walidacji przed krótką serią wystarczy jeden prototyp?
Jeden prototyp może wystarczyć do wstępnej oceny kształtu i montażu, ale nie zawsze do oceny powtarzalności. Gdy krytyczne są ciasne pasowania, funkcja mechaniczna albo zgodność wielu części, warto sprawdzić dodatkowe sztuki lub próbki wybranych cech.
Czy tolerancja ogólna na rysunku rozwiązuje temat pasowania?
Nie w pełni. Tolerancja ogólna może uporządkować wymiary bez indywidualnych oznaczeń, lecz nie opisuje automatycznie wymagań dla połączeń funkcjonalnych. Otwory, gniazda, osie, powierzchnie bazowe i inne cechy wpływające na montaż warto określić osobno.
Kiedy mierzyć część SLA lub MSLA?
Do odbioru należy mierzyć część w stanie odpowiadającym docelowemu procesowi, czyli po przewidzianym myciu, wysuszeniu i utwardzaniu. Dzięki temu test pasowania odnosi się do elementu gotowego do użycia, a nie do półproduktu.
Jak zapisać wynik walidacji prototypu?
Wystarczy krótka karta zawierająca wersję pliku, materiał, technologię, orientację, obróbkę, listę mierzonych cech, wynik testu montażowego, stwierdzone uwagi oraz decyzję: akceptacja, korekta lub kolejny prototyp.