Spis treści
Odbiór wydruku 3D nie powinien sprowadzać się do pytania, czy część „wygląda dobrze”. Dla prototypu, części zamiennej lub krótkiej serii potrzebny jest prosty, powtarzalny protokół: co dostarczono, które cechy zmierzono, z jaką tolerancją porównano wynik, czy część pasuje do elementu współpracującego i czy powierzchnia jest akceptowalna dla planowanego zastosowania. Taki zapis ułatwia podjęcie decyzji o akceptacji, poprawce albo dalszym teście.
odbiór wydruku 3D – najważniejsze informacje
- Odbiór należy prowadzić względem uzgodnionej dokumentacji, tolerancji i kryteriów akceptacji, a nie wyłącznie względem wyglądu modelu 3D.
- Najpierw warto sprawdzić kompletność dostawy i oznaczenia części, następnie wymiary funkcjonalne, pasowanie z elementem współpracującym oraz powierzchnię.
- Wynik pomiaru bez wskazania tolerancji, narzędzia i warunków kontroli często nie pozwala rozstrzygnąć, czy część spełnia wymagania.
- Test montażowy na rzeczywistym elemencie współpracującym może ujawnić problem, którego nie pokaże pojedynczy pomiar suwmiarką.
- Warstwowość, ślady podpór lub obróbki ocenia się według ich wpływu na funkcję i uzgodniony wygląd powierzchni.
Co powinien rozstrzygać protokół odbioru
Protokół odbioru to lista uzgodnionych cech i wyników kontroli. Jego zadaniem nie jest stworzenie pełnej dokumentacji metrologicznej dla każdej części. Ma natomiast jednoznacznie odpowiedzieć, czy dostawa jest zgodna z zamówieniem i czy element nadaje się do przewidzianego użycia.
Najważniejszym punktem odniesienia jest dokumentacja przekazana lub uzgodniona przed produkcją. Może to być rysunek techniczny, plik CAD z opisem cech krytycznych, zaakceptowany prototyp referencyjny albo brief zawierający wymiary, tolerancje, wymagania montażowe i wymagania dotyczące powierzchni. Sam plik STL zwykle nie wystarcza do rozstrzygnięcia sporu o wymiar, ponieważ nie opisuje tolerancji, baz pomiarowych ani funkcji cechy.
W praktyce protokół warto podzielić na cztery bloki: kompletność, wymiary, pasowanie i powierzchnię. Dla części funkcjonalnych należy dodatkowo przewidzieć test działania, na przykład osadzenie wkładki, zamknięcie pokrywy, obrót elementu, przepływ przez kanał albo montaż z elementem kupowanym.
Jeżeli wymiar jest ważny dla działania, powinien być wskazany jako cecha kontrolowana przed zleceniem. Dotyczy to zwłaszcza średnic otworów, rozstawu otworów montażowych, szczelin, gniazd, powierzchni przylegania, osiowości elementów współpracujących oraz wymiarów zewnętrznych ograniczonych obudową.
Najpierw sprawdź kompletność i zgodność identyfikacji
Kontrola rozpoczyna się przed użyciem narzędzi pomiarowych. Należy porównać liczbę sztuk, warianty, wersje części i ewentualne elementy składowe z zamówieniem. W zestawie mogą znajdować się części podobne wizualnie, lecz przeznaczone dla lewej i prawej strony, różnych średnic lub odmiennych wariantów montażu. Pomyłka na tym etapie może zostać błędnie uznana za wadę wymiarową.
Warto zweryfikować, czy dostarczono wymagane komponenty dodatkowe, takie jak pokrywy, elementy łączone, wkładki, śruby przekazane przez wykonawcę lub części testowe. Jeżeli część ma oznaczenie wersji, numer pozycji albo orientację montażu, sprawdź jego czytelność i zgodność z dokumentacją.
Dla krótkiej serii przydatne jest przypisanie numeru identyfikacyjnego do każdej sztuki albo do próbki reprezentatywnej. Pozwala to połączyć wynik pomiaru, zdjęcia i wynik testu montażowego z konkretną częścią. Jest to szczególnie istotne, gdy odbiór dotyczy kilku wariantów lub gdy później planowane są poprawki projektu.
Wymiary: porównuj z tolerancją, nie z intuicją
Pomiar należy wykonywać dla cech funkcjonalnych i krytycznych, a nie dla wszystkich możliwych wymiarów. Dla uchwytu może to być rozstaw otworów i szerokość gniazda. Dla obudowy: wymiary zewnętrzne, pozycja zatrzasków i otworów. Dla części zamiennej: powierzchnie styku, średnice, długości robocze oraz geometria decydująca o montażu.
Każdy zapis powinien zawierać co najmniej nazwę cechy, wymiar nominalny, dopuszczalne odchylenie lub granice wymiaru, wynik, użyte narzędzie i status. Zapis „otwór jest za mały” nie zastępuje wyniku pomiaru. Lepszy jest wpis wskazujący, jaki otwór sprawdzono, z której strony, jakim narzędziem oraz czy wynik mieści się w ustalonym przedziale.
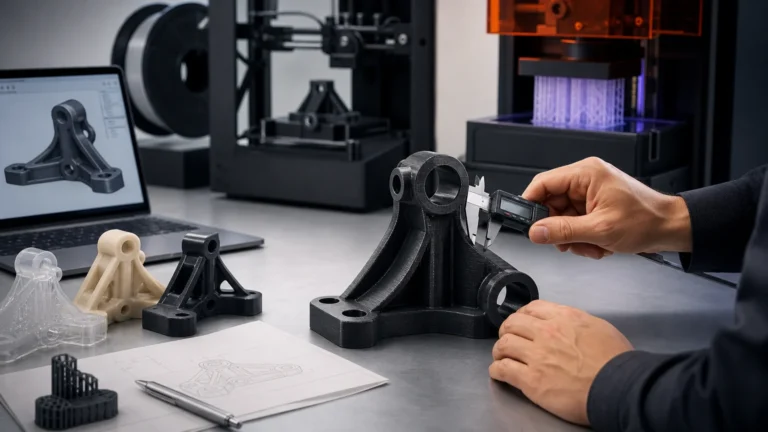
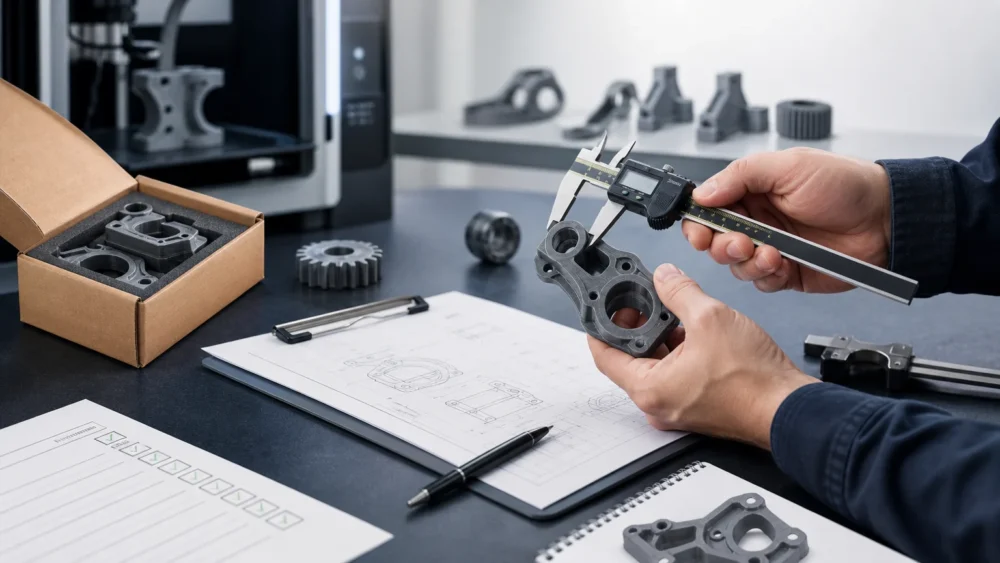
Suwmiarka sprawdza się przy wielu wymiarach zewnętrznych, głębokościach i prostych średnicach, ale nie rozstrzygnie wszystkich przypadków. Do średnic otworów i trzpieni mogą być potrzebne sprawdziany GO/NO-GO lub trzpienie kontrolne. Mikrometr może być właściwy dla wybranych średnic i grubości. CMM albo skaner 3D mogą pomóc przy złożonej geometrii, lecz sposób bazowania, gęstość pomiarów i metoda porównania muszą być ustalone przed interpretacją wyniku.
ISO 2768-1:1989 określa ogólne tolerancje wymiarów liniowych i kątowych dla części wykonywanych obróbką metalu lub formowanych z blachy. Przy odwołaniu do ISO 2768 w zamówieniu warto wskazać konkretną część i wydanie normy oraz uzgodnić jej zastosowanie do danej części i procesu.
Dobierz narzędzie do cechy i wymaganej pewności
Narzędzie pomiarowe powinno być dobrane do geometrii, tolerancji i konsekwencji błędu. Przy odbiorze prostego prototypu o charakterze wizualnym zwykle wystarczy kontrola kluczowych wymiarów suwmiarką oraz test montażowy. Przy części, która współpracuje z wałkiem, gniazdem, prowadnicą lub elementem kupowanym, warto rozważyć sprawdzian albo rzeczywisty komponent współpracujący.
Pomiar suwmiarką może być obarczony błędem wynikającym z niedostępności powierzchni, zaokrągleń, chropowatości, nacisku szczęk i samej geometrii wydruku. Nie należy na jego podstawie wyciągać daleko idących wniosków o otworze stożkowym, cienkiej ściance czy powierzchni po podporach. W takich sytuacjach bardziej miarodajna może być kontrola trzpieniem, funkcjonalnym wzorcem lub przyrządem montażowym.
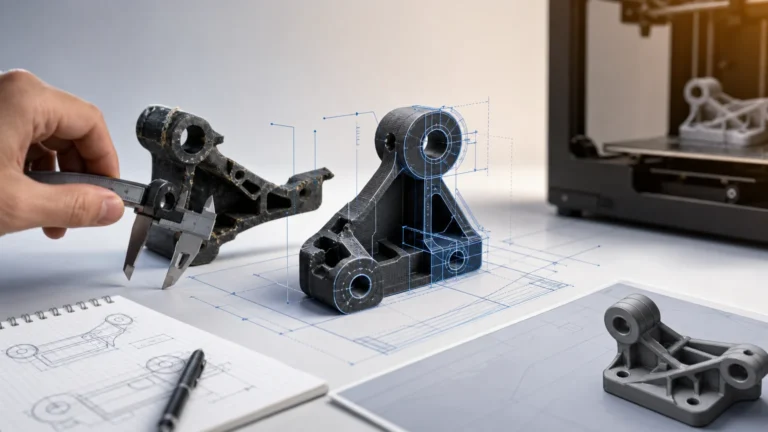
Skanowanie 3D pozwala porównać większy obszar części z modelem referencyjnym, ale nie zastępuje automatycznie kontroli funkcjonalnej. Wynik zależy między innymi od przygotowania powierzchni, ustawienia skanu, dopasowania do baz oraz zastosowanej mapy odchyłek. Gdy o akceptacji decyduje szczelina lub montaż, należy potwierdzić go także testem rzeczywistego pasowania.
Pasowanie potwierdzaj na rzeczywistym elemencie współpracującym
Dwie części mogą mieć pojedyncze wymiary mieszczące się w tolerancji, a mimo to nie zmontować się prawidłowo. Wpływ może mieć suma odchyłek kilku cech, odkształcenie, promienie, powierzchnie po podporach, sztywność materiału, kierunek warstw oraz obróbka po druku. Dlatego test pasowania powinien odtwarzać rzeczywisty sposób użycia.
Przed testem warto określić oczekiwany rodzaj połączenia. Inaczej ocenia się luźne wsunięcie, połączenie prowadzone, zatrzask, wcisk, gwint, zawias i pokrywę mocowaną śrubami. W protokole nie wystarczy status „pasuje”. Należy opisać warunek akceptacji, na przykład montaż ręczny bez nadmiernej siły, brak zauważalnego luzu, pełne dosunięcie do powierzchni bazowej albo możliwość wielokrotnego otwarcia.
W przypadku wydruków żywicznych wynik może zależeć od mycia, suszenia i utwardzania końcowego. W technologiach warstwowych orientacja części może wpływać na wykończenie powierzchni, położenie śladów podpór i zachowanie wybranych cech. Jeśli pasowanie jest krytyczne, warto wykonać wcześniej test-fit lub próbkę obejmującą samo połączenie. Taka próba ogranicza ryzyko powielania niewłaściwego luzu w całej krótkiej serii.
Jak ocenić powierzchnię bez subiektywnych sporów
Ocena powierzchni powinna odnosić się do funkcji i uzgodnionego standardu, a nie do ogólnego wrażenia. Widoczne warstwy, ślady podpór, drobne różnice połysku lub ślady po obróbce mogą być akceptowalne na powierzchni niewidocznej i niepracującej. Te same cechy mogą być problemem na powierzchni przylegania, prowadzeniu, miejscu uszczelnienia, elemencie ekspozycyjnym albo w kanale o określonym przepływie.
Podczas kontroli warto oglądać część w równomiernym świetle, z ustalonej odległości i po oczyszczeniu z pyłu. Należy sprawdzić przede wszystkim powierzchnie funkcjonalne, krawędzie, otwory, okolice podpór oraz obszary cienkościenne. Do typowych zagadnień należą deformacje, niepełne odwzorowanie detalu, nadlew lub pozostałości materiału, uszkodzenia przy usuwaniu podpór, pęknięcia oraz nierównomierne wykończenie.
Nie należy utożsamiać małego rozmiaru piksela, plamki lasera lub grubości warstwy z gwarancją określonej jakości części. Na dokładność wymiarową, najmniejszy detal i wykończenie powierzchni wpływa cały proces, w tym materiał, ustawienie modelu, parametry procesu, warunki termiczne, podpory i obróbka. W protokole warto więc oceniać rezultat wymagany dla konkretnej funkcji, a nie pojedynczy parametr technologiczny.
Minimalny zapis wyników i decyzja po odbiorze
Dla każdej kontrolowanej cechy zapisz wynik jako: cecha, wymaganie, metoda lub narzędzie, wynik, status oraz uwaga. Dołącz zdjęcia, gdy wada jest wizualna, trudna do opisania lub może zmienić się po dalszym użyciu. Zdjęcie powinno obejmować skalę, oznaczenie części albo punkt odniesienia, gdy ma dokumentować konkretny problem.
Decyzję końcową można oznaczyć jako akceptację, akceptację warunkową, konieczność poprawki lub odrzucenie. Akceptacja warunkowa ma sens wyłącznie wtedy, gdy odchyłka jest znana, nie wpływa na funkcję i jej przyjęcie zostało świadomie uzgodnione. Nie powinna zastępować brakujących tolerancji lub nieprzeprowadzonego testu montażowego.
Jeżeli część nie przejdzie kontroli, warto oddzielić obserwację od hipotezy o przyczynie. Obserwacją jest zmierzony wymiar, zdjęcie deformacji lub wynik testu. Hipotezą może być wpływ orientacji, materiału, podpór albo obróbki. Taki podział ułatwia ustalenie, czy potrzebna jest zmiana modelu CAD, tolerancji, technologii, materiału, ustawienia wydruku czy zakresu obróbki.
Jak podjąć decyzję?
| Potrzeba | Na co zwrócić uwagę | Czego unikać |
|---|---|---|
| Prosty prototyp do oceny kształtu | Kompletność, zgodność wariantu, wymiary gabarytowe, ostre krawędzie, widoczne uszkodzenia i ogólna jakość powierzchni. | Ocenianie funkcjonalności bez określenia, które wymiary naprawdę są istotne. |
| Część montowana z istniejącym komponentem | Wymiary interfejsu, bazowanie, średnice, rozstawy oraz praktyczny test z elementem współpracującym. | Wnioskowanie o pasowaniu wyłącznie z oględzin albo jednego pomiaru suwmiarką. |
| Krótka seria części użytkowych | Plan kontroli próbek lub wszystkich sztuk, identyfikację wariantów, kryteria powierzchni i zapis wyników dla cech krytycznych. | Uznawanie pierwszej poprawnej sztuki za dowód zgodności całej serii. |
| Część o złożonej geometrii lub wielu powierzchniach krytycznych | Określone bazy pomiarowe, odpowiednią metodę kontroli, mapę odchyłek lub CMM oraz test funkcjonalny. | Porównywanie skanu z modelem bez uzgodnienia sposobu dopasowania i granic akceptacji. |
Dobór do zastosowania
Prototyp obudowy z pokrywą i zatrzaskami
Sprawdź wymiary zewnętrzne ograniczone miejscem montażu, pozycję zatrzasków i pełne zamknięcie pokrywy. Oceń ślady podpór szczególnie na powierzchniach styku oraz wykonaj kilka cykli otwarcia i zamknięcia.
Uchwyt montowany do istniejącej maszyny lub urządzenia
Kontroluj przede wszystkim rozstaw i średnice otworów, pozycję powierzchni bazowej oraz możliwość montażu z rzeczywistymi śrubami i elementem docelowym. Wymiary estetyczne mają drugorzędne znaczenie, jeśli nie wpływają na kolizję lub funkcję.
Krótka seria elementów z otworami i wkładkami
Ustal próbę kontrolną, sposób oznaczania sztuk oraz test osadzenia wkładki. Dla otworów stosuj sprawdzian lub trzpień, gdy sama suwmiarka nie daje wiarygodnego wyniku.
Część zamienna odtworzona na podstawie istniejącego elementu
Przed odbiorem porównaj najważniejsze wymiary i punkty montażowe z oryginałem, ale przede wszystkim sprawdź działanie w docelowym zespole. Zapisz różnice, które są akceptowalne, ponieważ oryginalna część może być zużyta lub zdeformowana.
Checklista
- Porównaj liczbę sztuk, warianty i oznaczenia z zamówieniem.
- Przygotuj dokument odniesienia: rysunek, model CAD, brief lub zaakceptowaną próbkę.
- Wskaż cechy krytyczne: wymiary montażowe, średnice, rozstawy, szczeliny i powierzchnie przylegania.
- Dla każdej cechy zapisz wymiar nominalny oraz tolerancję albo jednoznaczne kryterium funkcjonalne.
- Dobierz narzędzie do geometrii i wymaganej pewności wyniku.
- Zapisz wynik, narzędzie, status i numer części lub próbki.
- Wykonaj test z rzeczywistym elementem współpracującym, jeśli część ma być montowana.
- Oceń powierzchnie funkcjonalne, ślady podpór, deformacje, pęknięcia i uszkodzenia po obróbce.
- Zrób zdjęcia niezgodności wraz ze skalą lub wyraźnym punktem odniesienia.
- Oznacz końcową decyzję: akceptacja, akceptacja warunkowa, poprawka albo odrzucenie.
Przeczytaj także
- wymagania jakościowe wydruku 3D
- tolerancje i pasowanie części z druku 3D
- test-fit przed zamówieniem serii
- kontrola jakości prototypów i krótkich serii
- kontrola wymiarów części i prototypu
- orientacja części względem warstw
Najczęściej zadawane pytania
Czy do odbioru wydruku 3D wystarczy suwmiarka?
Suwmiarka wystarcza do wielu prostych kontroli, lecz nie do każdej cechy. Przy otworach, trzpieniach, pasowaniach, złożonej geometrii lub małych tolerancjach warto dobrać sprawdzian, trzpień kontrolny, mikrometr, CMM, skaner 3D albo rzeczywisty element współpracujący.
Czy model STL określa tolerancje części?
Nie. STL opisuje siatkę geometrii, ale zwykle nie określa tolerancji, baz pomiarowych, wymagań dotyczących powierzchni ani kryteriów testu montażowego. Takie informacje warto przekazać na rysunku, w pliku CAD lub w briefie technicznym.
Czy część mieszcząca się w wymiarach zawsze będzie pasować?
Nie zawsze. O wyniku montażu może decydować suma odchyłek kilku cech, sztywność materiału, geometria wejścia, stan powierzchni, ślady podpór lub odkształcenie. Dlatego dla krytycznego połączenia warto wykonać test na rzeczywistym elemencie współpracującym.
Czy ISO 2768 można wpisać do zamówienia wydruku 3D?
Może być punktem wyjścia do uzgodnienia tolerancji, lecz przed wpisaniem ISO 2768 do zamówienia należy wskazać konkretną część i wydanie normy, cechy objęte zapisem oraz klasę tolerancji. Warto też uzgodnić, czy taki zapis jest odpowiedni dla technologii i funkcji części.