Spis treści
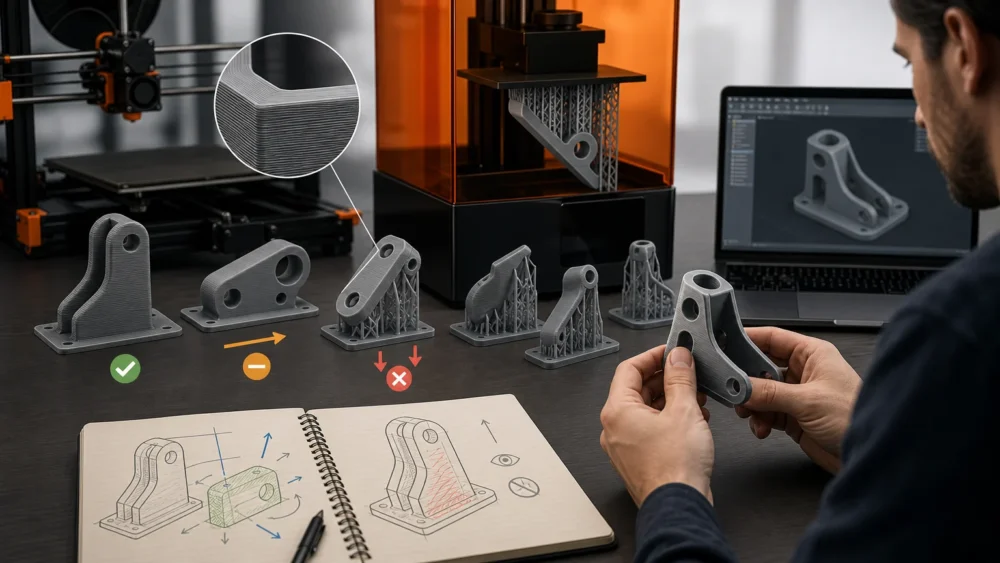
Orientacja modelu w drukarce 3D nie jest wyłącznie ustawieniem technicznym wybieranym po eksporcie pliku. Decyduje o tym, w którym kierunku część będzie przenosić obciążenia, gdzie mogą pojawić się podpory i ślady po ich usunięciu, a także które wymiary oraz powierzchnie wymagają szczególnej ochrony. Dlatego przed drukiem warto ustalić priorytet projektu: wytrzymałość, montaż, wygląd, ograniczenie kosztu czy szybkość wykonania.
orientacja modelu 3D – najważniejsze informacje
- W FDM/FFF kierunek warstw jest częścią projektu: połączenia między warstwami zwykle są słabszym kierunkiem niż płaszczyzna warstwy.
- Jedno ustawienie nie optymalizuje jednocześnie wytrzymałości, wymiarów, powierzchni widocznych, liczby podpór i czasu wykonania.
- W SLA/MSLA orientacja decyduje między innymi o działaniu sił odrywania, rozmieszczeniu podpór oraz odprowadzaniu żywicy z wnęk.
- W zleceniu warto wskazać kierunek obciążeń, powierzchnie pasowane, strony widoczne i obszary, na których ślady podpór są niedopuszczalne.
- Wysokość warstwy poprawia szczegółowość w osi Z, ale sama nie rozwiązuje problemów wynikających z niekorzystnej orientacji części.
Od czego zacząć: ustal priorytet części, a nie pozycję w slicerze
Ta sama bryła może zostać wydrukowana w kilku poprawnych orientacjach, ale każda z nich będzie kompromisem. Część ustawiona nisko może wymagać niewielu podpór i drukować się szybciej, lecz jej powierzchnia robocza może znaleźć się przy stole albo na podparciach. Model obrócony o 90 stopni może lepiej przenosić obciążenie, ale zwiększyć wysokość druku, liczbę podpór albo ryzyko odkształcenia.
Najpierw należy odpowiedzieć na jedno pytanie: co ma działać bez kompromisu? Dla uchwytu będzie to najczęściej kierunek siły i sztywność przy mocowaniu. Dla obudowy elektroniki istotniejsze mogą być płaszczyzny łączenia, otwory, zatrzaski i widoczne ścianki. Dla prototypu prezentacyjnego priorytetem bywa gładka powierzchnia frontowa. Dopiero potem dobiera się technologię, materiał, ustawienie i ewentualne wykończenie.
Jeżeli część ma kilka krytycznych cech, warto je oznaczyć w modelu, na rysunku lub w prostym opisie. Wystarczy wskazać powierzchnie pasowane, miejsca pod śruby, stronę widoczną po montażu oraz przewidywany kierunek działania siły. To ważny element przygotowania modelu do druku 3D, podobnie jak właściwe grubości ścianek i zaplanowanie tolerancji.
FDM/FFF: warstwy a wytrzymałość części
W druku FDM/FFF część powstaje z kolejnych ścieżek tworzywa i warstw. W rezultacie jej właściwości mechaniczne nie są jednakowe we wszystkich kierunkach. Szczególnie istotna jest oś Z, czyli kierunek narastania warstw: wytrzymałość zależy wtedy w dużej mierze od jakości połączeń między nimi. Dane materiałowe dla drukowanego PLA pokazują, że próbki ustawione pionowo mogą osiągać niższą wytrzymałość przy zerwaniu i mniejsze wydłużenie niż próbki badane w innych orientacjach.
Praktyczna zasada brzmi: gdy geometria na to pozwala, obciążenie rozciągające warto prowadzić w płaszczyźnie warstw, a nie rozdzielać część wzdłuż ich granic. Nie znaczy to jednak, że każdą część trzeba położyć płasko. W realnym modelu liczą się także przebieg ścianek, liczba obrysów, lokalne koncentracje naprężeń, wypełnienie, materiał, temperatura pracy oraz sposób mocowania.
Dobrym przykładem jest uchwyt przykręcany do konstrukcji. Jeżeli ramię uchwytu działa jak dźwignia, trzeba ocenić, czy naprężenia nie będą rozwarstwiały części przy podstawie. Czasem korzystniej jest obrócić model, a czasem zmienić geometrię: dodać żebro, zaokrąglenie przejścia lub zwiększyć przekrój w strefie mocowania. Sama zmiana orientacji nie zastąpi poprawnego projektu części użytkowej.
Warto też pamiętać, że ustawienie części wpływa na odkształcenia. Duża płaska powierzchnia przy stole może ułatwiać stabilne rozpoczęcie wydruku, ale w niektórych materiałach i geometriach zwiększa znaczenie skurczu oraz naprężeń. Długi, smukły detal ustawiony pionowo może z kolei wymagać oceny stabilności podczas narastania kolejnych warstw. Nie ma tu jednego ustawienia właściwego dla wszystkich modeli.
Dokładność i powierzchnie pasowane w FDM/FFF
Orientacja zmienia nie tylko wytrzymałość. Wpływa również na to, jak powstają otwory, krawędzie, powierzchnie poziome i nawisy. Otwór drukowany w płaszczyźnie pionowej może wymagać korekty projektowej, jeśli ma współpracować ze śrubą, wałkiem lub elementem wciskanym. Powierzchnia skierowana do dołu może potrzebować podpór, a ich usuwanie zwykle pozostawia ślady i może pogorszyć lokalną dokładność.
Dla powierzchni pasowanych dobrze jest ustalić, czy mają być drukowane, obrabiane po wydruku, czy pozostawione z naddatkiem. W przypadku montażu należy rozpatrywać jednocześnie technologię, tolerancje druku 3D pod montaż oraz orientację. Wymiar nominalny z pliku CAD nie jest automatycznie wymiarem gotowej części, zwłaszcza przy otworach, gwintach, zatrzaskach i połączeniach wsuwanych.
Powierzchnia przylegająca bezpośrednio do stołu może różnić się wyglądem od ścian bocznych. Z kolei górne powierzchnie poziome mają własną strukturę warstw. Jeżeli dany bok będzie widoczny w produkcie lub ma przylegać do innego elementu, warto zaznaczyć go jako powierzchnię istotną. Dzięki temu można rozważyć orientację ograniczającą podpory w tym miejscu albo zaplanować późniejsze wykończenie.
SLA/MSLA: podpory, siły odrywania i odpływ żywicy
W SLA i MSLA orientacja także ma znaczenie, lecz mechanizm decyzji jest inny niż w FDM/FFF. Model jest budowany z utwardzanych warstw żywicy, a w systemach odwróconych kolejne warstwy są oddzielane od dna zbiornika. Dlatego należy uwzględnić przekrój powstającej warstwy, działanie sił odrywania oraz sposób podparcia modelu.
Duże płaskie powierzchnie ustawione równolegle do platformy mogą być problematyczne, ponieważ w danym momencie powstaje duży przekrój. Pochylenie części może rozłożyć ten proces na mniejsze warstwy. Nie jest to automatyczna reguła dla każdego wydruku, ale dobry punkt wyjścia do analizy geometrii, zwłaszcza dla cienkich płyt, pokryw, obudów i modeli o szerokiej podstawie.
Podpory w SLA/MSLA nie służą wyłącznie podtrzymaniu nawisów. Łączą model z platformą i przenoszą obciążenia powstające podczas procesu. Ich punkty styku zostawiają ślady, dlatego nie powinny trafiać na powierzchnie uszczelniające, licowe, pasowane ani na detale o wysokich wymaganiach estetycznych, jeśli istnieje inna możliwość ustawienia.
Dla części pustych konieczne jest dodatkowo przeanalizowanie odpływu nieutwardzonej żywicy. Zamknięta wnęka bez właściwego dostępu może utrudniać mycie, a pozostała żywica może później powodować problemy. Otwory odpływowe i odpowietrzające trzeba zaplanować wraz z kierunkiem ustawienia części, a nie traktować ich jako poprawki dodawanej na końcu.
Wykończenie: wybierz powierzchnię, którą chcesz chronić
Każda technologia zostawia charakterystyczny ślad procesu. W FDM/FFF będą to widoczne warstwy, linia szwu, powierzchnie nawisu oraz ewentualne miejsca po podporach. W SLA/MSLA zwykle trzeba uwzględnić punkty podparcia, obszary po kontakcie z platformą oraz czynności mycia i utwardzania końcowego. Orientacja pozwala zdecydować, gdzie te efekty są akceptowalne.
Przy prototypie wizualnym warto skierować najbardziej eksponowaną powierzchnię tam, gdzie nie będzie wymagała podpór. Przy części technicznej pierwszeństwo może mieć natomiast strefa montażu albo kierunek pracy. Jeżeli wymagania estetyczne i funkcjonalne stoją ze sobą w sprzeczności, pomocne może być rozdzielenie modelu na elementy, zmiana miejsca łączenia lub zaplanowanie obróbki po druku.
Wysokość warstwy należy dobierać do geometrii i oczekiwanego efektu, ale nie należy traktować jej jako jedynego parametru jakości. Drobniejsza warstwa może poprawić odwzorowanie powierzchni pochylonych i szczegółów, lecz nie usunie śladów po podporach ani nie zmieni niekorzystnego kierunku przenoszenia obciążeń.
Wpływ orientacji na koszt i czas realizacji
Orientacja może zmieniać wysokość modelu, objętość podpór, liczbę operacji po wydruku oraz prawdopodobieństwo potrzeby dodatkowej obróbki. W FDM/FFF wysoki wydruk zwykle oznacza więcej warstw, a rozbudowane podpory zwiększają zużycie materiału i czas przygotowania. W SLA/MSLA istotne są między innymi liczba podpór, ich rozmieszczenie, wysokość modelu i wymagania dotyczące mycia oraz utwardzania.
Nie warto jednak wybierać najtańszego ustawienia wyłącznie dlatego, że zużywa mniej podpór. Jeśli oszczędność prowadzi do śladów na powierzchni montażowej, słabszego uchwytu albo ryzyka deformacji, koszt może wrócić jako poprawka projektu lub kolejny wydruk. Dlatego przy wycenie części z druku 3D warto przekazać informację o funkcji modelu, a nie tylko sam plik STL.
Plik STEP może być szczególnie pomocny, gdy wykonawca ma ocenić krytyczne wymiary, możliwe zmiany orientacji lub niewielkie korekty przygotowania. STL pozostaje użyteczny jako format siatkowy do przygotowania druku.
Jak przekazać wymagania przy zleceniu druku 3D
Nie trzeba samodzielnie wskazywać kąta obrotu modelu w stopniach. Znacznie cenniejsza jest informacja, której slicer nie odczyta z pliku: jak część pracuje, co do niej pasuje i które strony będą widoczne. Taki opis pozwala dobrać ustawienie do zastosowania, a nie do przypadkowego położenia modelu w programie.
W przypadku części zamiennej warto dodać zdjęcia miejsca montażu, podstawowe pomiary oraz informację o uszkodzeniu oryginału. Przy prototypie funkcjonalnym należy podać przewidywane obciążenie, temperaturę pracy i sposób montażu. Gdy potrzebne jest dopiero przygotowanie lub poprawa modelu CAD, te same informacje są podstawą do zaprojektowania geometrii, która ma sens także po wydruku.
Jak podjąć decyzję?
| Potrzeba | Na co zwrócić uwagę | Czego unikać |
|---|---|---|
| Uchwyt, wspornik lub część przenosząca siłę | Kierunek warstw możliwie zgodny z głównym rozciąganiem lub zginaniem, odpowiedni przekrój i żebra w strefie obciążenia | Ustawienia, w którym obciążenie ma rozdzielać część między warstwami przy podstawie lub przy otworze mocującym |
| Obudowa z widocznym frontem | Orientację chroniącą powierzchnię frontową przed podporami oraz ocenę szwu i warstw w mniej widocznym miejscu | Podpór na powierzchni licowej i ustawienia utrudniającego zachowanie płaszczyzn łączenia |
| Element z otworami, wciskami lub prowadzeniem | Ustawienie uwzględniające kierunek otworów, wymagane luzy i możliwość obróbki po druku | Traktowania wymiaru z CAD jako gwarantowanego wymiaru gotowego elementu |
| Duży, płaski detal z żywicy | Pochylenie ograniczające duże przekroje warstw, właściwe podpory i bezpieczne rozmieszczenie punktów styku | Dużej płaskiej powierzchni równoległej do platformy bez analizy sił odrywania |
| Model pusty w SLA/MSLA | Kierunek ułatwiający odpływ i mycie żywicy oraz zaplanowane otwory technologiczne | Zamkniętych wnęk, z których nie można usunąć nieutwardzonej żywicy |
Dobór do zastosowania
Uchwyt ścienny obciążony w dół
Najpierw określ, gdzie powstaje największe zginanie przy mocowaniu. W FDM/FFF warto tak rozważyć orientację i geometrię, aby krytyczne naprężenia nie rozdzielały części głównie między warstwami. Jeśli to niemożliwe, może pomóc zmiana przekroju lub dodanie żeber.
Pokrywa obudowy z widoczną zewnętrzną stroną
Nadaj pierwszeństwo powierzchni zewnętrznej i krawędziom styku z drugą częścią obudowy. Wybierz ustawienie ograniczające podpory na stronie widocznej, a tolerancje połączenia oceń oddzielnie od wyglądu.
Prototyp z żywicy z pustą komorą
Zaplanuj orientację razem z otworami odpływowymi i odpowietrzającymi. Ustawienie powinno umożliwiać usunięcie żywicy z wnętrza oraz ograniczać niekorzystne obciążenie dużych powierzchni podczas odrywania kolejnych warstw.
Część zamienna bez pliku CAD
Przed modelowaniem opisz funkcję elementu, jego kierunek pracy i miejsca styku z sąsiednimi częściami. To pozwala przygotować geometrię oraz orientację pod zastosowanie, zamiast odtwarzać wyłącznie zewnętrzny kształt oryginału.
Checklista
- Określ, czy priorytetem jest wytrzymałość, montaż, wygląd, minimalna liczba podpór czy czas wykonania.
- Zaznacz główny kierunek obciążenia oraz miejsca, w których część jest przykręcana, zatrzaskiwana albo wsuwana.
- Wskaż powierzchnie widoczne, pasowane, uszczelniające i takie, na których ślady podpór są niedopuszczalne.
- Podaj elementy współpracujące: średnice śrub, wałków, otworów, prowadnic oraz oczekiwane luzy.
- Dla modeli SLA/MSLA sprawdź, czy wnęki mają drogę odpływu i dostęp do skutecznego mycia.
- Przekaż plik STEP, jeśli orientacja ma być oceniona wraz z możliwą korektą geometrii; dołącz STL, gdy jest gotowy do druku.
- Przy części zamiennej dołącz zdjęcia miejsca montażu oraz podstawowe wymiary oryginału.
Przeczytaj także
- FDM czy SLA/MSLA – wybór technologii do projektu
- tolerancje w druku 3D pod montaż
- projektowanie pod druk 3D
- przygotowanie modelu do druku 3D
- druk 3D z żywicy
- uchwyty montażowe z druku 3D
Najczęściej zadawane pytania
Czy część w FDM/FFF zawsze jest najsłabsza w osi Z?
Połączenia między warstwami są zwykle krytycznym kierunkiem w częściach FDM/FFF, ale rzeczywisty wynik zależy także od materiału, ustawień procesu, liczby ścianek, wypełnienia i geometrii. Dlatego warto analizować konkretny kierunek obciążenia, a nie opierać decyzji wyłącznie na ogólnej regule.
Czy w SLA/MSLA część należy zawsze drukować pod kątem?
Nie. Pochylenie często pomaga ograniczyć duże przekroje warstw i lepiej rozmieścić podpory, ale może pogorszyć wygląd lub dokładność wybranej powierzchni. Ustawienie należy dobrać do geometrii, podpór, odpływu żywicy i funkcji części.
Którą powierzchnię najlepiej położyć na stole lub platformie?
Najczęściej tę, na której odmienna faktura po kontakcie z platformą nie będzie problemem. Nie warto bez analizy kierować tam powierzchni widocznej, pasowanej, uszczelniającej albo wymagającej wysokiej jakości wizualnej.
Czy mogę zlecić orientację wykonawcy bez własnych ustawień?
Tak, ale warto przekazać wymagania funkcjonalne. Wskaż kierunek siły, otwory i powierzchnie pasowane, stronę widoczną po montażu oraz miejsca, w których ślady podpór są niedopuszczalne.