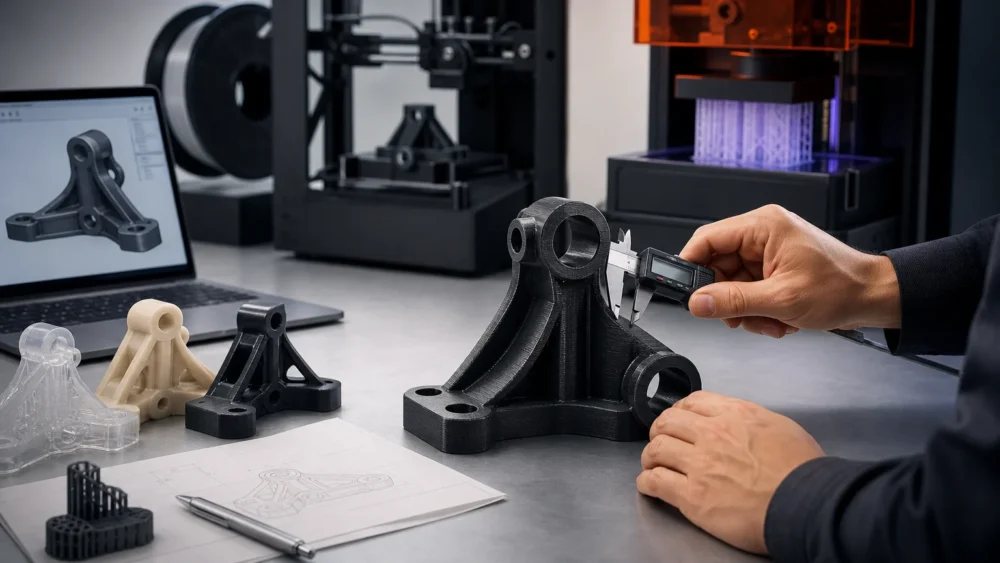
Spis treści
Kryteria odbioru wydruku 3D nie są dodatkową formalnością po złożeniu zamówienia. To krótka, praktyczna specyfikacja, która pozwala ustalić, co dokładnie ma zostać sprawdzone po wykonaniu części i według jakich zasad ocenić jej zgodność. Dobrze przygotowany opis ogranicza ryzyko sporu o wymiary, pasowanie, ślady podpór lub wygląd powierzchni, ponieważ rozdziela wymagania funkcjonalne od elementów drugorzędnych.
kryteria odbioru wydruku – najważniejsze informacje
- Kryteria odbioru powinny wynikać z funkcji części, a nie z ogólnego oczekiwania, że wydruk ma być „dokładny” lub „ładny”.
- Przed produkcją warto jednoznacznie wskazać zatwierdzoną wersję modelu, technologię, materiał, obszary krytyczne i sposób kontroli.
- Tolerancje należy przypisać do konkretnych wymiarów, baz pomiarowych i pasowań; jedna uniwersalna wartość dla całej części zwykle nie opisuje jej funkcji.
- Dla FDM/FFF oraz SLA/MSLA na wynik mogą wpływać między innymi geometria, orientacja, podpory, materiał i obróbka po druku.
- Odbiór jest łatwiejszy, gdy przed zleceniem ustalono mierzalne warunki akceptacji oraz sposób postępowania przy niezgodności.
Dlaczego kryteria odbioru trzeba ustalić przed rozpoczęciem druku
W druku 3D określenie „zgodne z modelem” bywa niewystarczające. Model może zawierać wiele wymiarów, lecz tylko część z nich ma znaczenie dla montażu, szczelności, ruchu mechanizmu albo współpracy z istniejącym elementem. Inaczej odbiera się prototyp obudowy prezentacyjnej, inaczej uchwyt przenoszący obciążenie, a jeszcze inaczej część zamienną, która ma wejść w konkretny zespół.
Specyfikacja odbiorowa powinna zamieniać ogólne oczekiwanie w możliwe do sprawdzenia warunki. Zamiast „otwory muszą pasować” warto określić, które otwory są krytyczne, z czym współpracują, jaki jest oczekiwany efekt montażu i jak zostanie sprawdzony. Zamiast „powierzchnia ma być dobra” warto wskazać stronę widoczną, strefy kontaktowe oraz to, czy dopuszczalne są ślady po podporach lub warstwach.
ISO/ASTM 52901 opisuje elementy informacji wymienianych między zamawiającym a dostawcą części wykonywanych addytywnie. Obejmują one między innymi definicję części, wymagania dotyczące materiału, wymagane właściwości końcowe, inspekcję oraz metody akceptacji. W praktyce nie trzeba tworzyć rozbudowanej dokumentacji dla każdego prostego wydruku, ale warto zachować tę samą logikę: wiadomo, co jest zamawiane, co ma spełniać i jak to potwierdzić.
Jeżeli wymagania jakościowe mają zostać przekazane w uporządkowanej formie, pomocne będzie rozwinięcie tematu przez wymagania jakościowe wydruku 3D. Taki opis ułatwia też późniejsze porównanie kolejnych partii z tymi samymi założeniami.
Od funkcji części do mierzalnych warunków akceptacji
Pierwszym punktem specyfikacji nie powinna być technologia druku, lecz zastosowanie części. Należy opisać, czy element ma służyć wyłącznie do oceny kształtu, do przymiarki, do testów mechanicznych, do pracy w urządzeniu czy do krótkiej serii użytkowej. Ta informacja porządkuje dalsze decyzje dotyczące materiału, tolerancji, wyglądu oraz kontroli.
Następnie warto rozdzielić wymagania na cztery grupy. Wymagania geometryczne dotyczą wymiarów, otworów, płaskości, osiowości albo położenia cech. Wymagania montażowe opisują luz, wcisk, gwint, zatrzask lub współpracę z innym komponentem. Wymagania wizualne odnoszą się do widocznych powierzchni, koloru, warstw i śladów podpór. Wymagania funkcjonalne określają test, który część ma przejść, na przykład złożenie z elementem współpracującym, zamknięcie obudowy albo ruch mechanizmu.
Nie każdy detal musi mieć taką samą tolerancję. Wymiary zewnętrzne osłony mogą mieć znaczenie orientacyjne, podczas gdy średnica otworu montażowego lub rozstaw dwóch punktów bazowych może decydować o użyteczności całej części. Dlatego rozsądniej jest oznaczyć kilka wymiarów krytycznych niż narzucić bardzo wymagającą tolerancję na całej geometrii.
Wymagania warto formułować jako rezultat użytkowy. Przykładowo: część ma dać się wsunąć ręcznie na element współpracujący; pokrywa ma zamknąć się bez nadmiernego naprężenia; śruba ma przejść przez otwór; zatrzask ma utrzymać dwa elementy po połączeniu. Gdy wynik funkcjonalny jest istotniejszy niż nominalna liczba, test montażowy może być ważniejszym kryterium niż sam pomiar suwmiarką.
Co powinna zawierać krótka specyfikacja odbiorowa
Dobra specyfikacja może mieścić się na jednej stronie lub w uporządkowanym opisie dołączonym do zapytania. Jej celem jest wskazanie informacji, które wykonawca ma uwzględnić przed przygotowaniem produkcji, a odbierający ma później sprawdzić. Najważniejsza jest jednoznaczność, nie objętość dokumentu.
Na początku należy wskazać nazwę części, liczbę sztuk, przeznaczenie oraz wersję pliku. Warto podać nazwę pliku, numer rewizji i datę zatwierdzenia modelu. Jeżeli do dyspozycji jest model parametryczny, plik STEP zwykle pozwala wygodniej ocenić geometrię niż sam plik siatkowy. Plik STL pozostaje przydatny do produkcji, ale nie zawsze pokazuje intencję konstrukcyjną, wymiary nominalne i cechy wymagające kontroli.
Kolejny punkt to uzgodniona technologia oraz materiał. Nie chodzi o deklarowanie parametrów, których nie da się później ocenić, lecz o potwierdzenie założenia wpływającego na zastosowanie części. Jeżeli element będzie obciążany, pracował w podwyższonej temperaturze, wymagał elastyczności albo szczegółowej powierzchni, należy to zaznaczyć przed produkcją.
Trzeba również opisać orientację części albo przynajmniej ograniczenia dotyczące orientacji. Ma to znaczenie, gdy na konkretnej powierzchni nie mogą pojawić się ślady podpór, gdy kierunek warstw może wpływać na pracę elementu albo gdy płaska powierzchnia ma pozostać możliwie równa. Szczegółowe konsekwencje takiej decyzji omawia materiał o orientacji części względem warstw.
Tolerancje, pasowania i bazy pomiarowe
Tolerancja nie jest właściwością przypisaną wyłącznie do nazwy technologii. Końcowy wynik może zależeć od wielkości i geometrii części, materiału, kierunku budowania, ustawień, stabilności procesu oraz ewentualnej obróbki po druku. W FDM/FFF istotne mogą być skurcz i odkształcenia podczas chłodzenia. W SLA/MSLA na rezultat mogą wpływać mycie, utwardzanie końcowe oraz sposób usuwania podpór. Z tego powodu wartości z katalogów lub poradników należy traktować jako punkt wyjścia do rozmowy, a nie jako uniwersalną specyfikację dla każdego zlecenia.
Dla wymiaru krytycznego zapisz wartość nominalną, dopuszczalną odchyłkę oraz miejsce pomiaru. Jeśli znaczenie ma położenie dwóch cech względem siebie, potrzebna jest także baza pomiarowa, czyli punkt, oś lub powierzchnia, od której oceniany jest wymiar. Bez niej dwie osoby mogą poprawnie zmierzyć element, ale odnieść pomiar do różnych miejsc.
Pasowanie należy opisać przez funkcję połączenia. Przydatne pytania brzmią: czy części mają poruszać się względem siebie, czy jedna ma wejść w drugą ręcznie, czy wymagany jest wcisk, czy połączenie będzie zabezpieczone śrubą albo klejem? W przypadku elementów współpracujących warto uwzględnić wykonanie próbnego test-fit, szczególnie przed zatwierdzeniem krótkiej serii. Test-fit przed zamówieniem serii może ujawnić potrzebę korekty luzu, otworu lub geometrii jeszcze przed produkcją większej liczby sztuk.
Jeżeli wymagania obejmują otwory, wcisk, zatrzaski albo połączenia śrubowe, warto opisać je oddzielnie. Szersze omówienie tej kwestii zawierają tolerancje i pasowanie części drukowanych 3D. Najważniejsze jest jednak to, aby tolerancja wynikała z funkcji danego połączenia, a nie z chęci zastosowania jednej liczby dla całego modelu.
Powierzchnia, podpory i wykończenie: co można uznać za zgodne
Jakość powierzchni należy opisać przez obszary, a nie przez ogólne stwierdzenie „bez wad”. Wydruki addytywne powstają warstwowo, dlatego na niektórych powierzchniach mogą być widoczne warstwy, a geometrie wymagające podpór mogą mieć ślady po ich usunięciu. Należy ustalić, czy są one dopuszczalne, gdzie nie powinny występować oraz czy przewidziano dodatkowe wykończenie.
Dobrym rozwiązaniem jest podział powierzchni na trzy klasy. Pierwsza to powierzchnie krytyczne, na przykład miejsce styku z uszczelką, elementem prowadzącym albo częścią widoczną od frontu. Druga obejmuje powierzchnie użytkowe, które powinny być kompletne i bez uszkodzeń ograniczających funkcję, lecz mogą zachować cechy procesu. Trzecia to obszary drugorzędne, gdzie dopuszczalne są typowe ślady technologiczne, o ile nie utrudniają montażu ani użytkowania.
Jeżeli planowane jest szlifowanie, wiercenie, gwintowanie, malowanie lub inne wykończenie, trzeba określić, czy wymiar odbiorowy ma dotyczyć stanu po druku czy po tej operacji. To ważne, ponieważ obróbka może zmienić zarówno wymiary, jak i wygląd powierzchni. Warto też zaznaczyć, kto dostarcza element współpracujący do testu lub czy test będzie wykonywany na wzorcu.
Jak zaplanować kontrolę i akceptację części
Kontrola powinna być proporcjonalna do ryzyka. Dla prostego prototypu wizualnego może wystarczyć sprawdzenie kompletności, zgodności wariantu oraz kilku kluczowych wymiarów. Dla części użytkowej lub krótkiej serii warto zdefiniować listę cech krytycznych, narzędzie pomiarowe, liczbę kontrolowanych sztuk i test funkcjonalny.
Należy rozróżnić kontrolę wymiarową, wizualną i funkcjonalną. Kontrola wymiarowa odpowiada na pytanie, czy wskazane cechy mieszczą się w ustalonych granicach. Kontrola wizualna pozwala ocenić powierzchnie, ślady podpór, pęknięcia lub deformacje widoczne bez przyrządów. Kontrola funkcjonalna potwierdza, czy część realizuje swoje zadanie w zespole. W zależności od zastosowania każda z tych metod może mieć inny priorytet.
W specyfikacji warto także określić procedurę akceptacji. Może ona obejmować przesłanie zdjęć obszarów krytycznych, raport pomiarowy dla wskazanych wymiarów, próbny montaż pierwszej sztuki albo odbiór całej partii po dostawie. Ważne, aby przed produkcją było jasne, czy akceptowana jest pierwsza sztuka, cała seria czy dokumentacja kontroli.
Przy większej liczbie sztuk pomocny będzie plan kontroli jakości części drukowanych 3D. Pozwala on ustalić, które cechy sprawdzać na każdej sztuce, a które kontrolować na próbce, bez tworzenia nadmiernej dokumentacji dla elementów o małym znaczeniu.
Typowe błędy w kryteriach odbioru
Pierwszym błędem jest brak informacji, która wersja modelu jest obowiązująca. Wysłanie kilku plików o podobnych nazwach bez wskazania rewizji może prowadzić do produkcji właściwej części według niewłaściwego wariantu. Każdy plik warto opisać jednoznacznie i dołączyć krótką informację, która wersja została zatwierdzona.
Drugim błędem jest narzucenie jednakowej, bardzo małej tolerancji na wszystkie powierzchnie. Może to podnieść wymagania kontrolne, nie rozwiązując faktycznego problemu montażowego. Lepiej wskazać wymiary krytyczne i uzasadnić ich funkcję.
Trzecim błędem jest oczekiwanie powierzchni porównywalnej z inną metodą wytwarzania bez określenia, które ślady technologiczne są akceptowalne. Warto wcześniej omówić powierzchnie widoczne, strefy podpór i ewentualne wykończenie, zamiast oceniać je dopiero po dostawie.
Czwarty błąd to brak testu funkcjonalnego dla elementu, którego działanie zależy od współpracy z istniejącą częścią. Sam zgodny wymiar nie zawsze potwierdza poprawne działanie, zwłaszcza gdy występują luzy, naprężenia, ugięcie lub nieudokumentowane cechy elementu współpracującego.
Jak podjąć decyzję?
| Potrzeba | Na co zwrócić uwagę | Czego unikać |
|---|---|---|
| Prototyp wyglądu lub ergonomii | Zatwierdzony model, ogólną zgodność kształtu, istotne powierzchnie widoczne i dopuszczalne ślady technologiczne | Rozbudowanych tolerancji dla wszystkich wymiarów bez znaczenia dla oceny prototypu |
| Część montowana z istniejącym elementem | Wymiary krytyczne, bazy pomiarowe, opis pasowania oraz test-fit z elementem współpracującym | Opisu „ma pasować” bez podania rodzaju połączenia i testu |
| Część użytkowa przenosząca obciążenie | Funkcję, kierunek obciążenia, materiał, orientację, obszary krytyczne i test funkcjonalny | Oceny opartej wyłącznie na wyglądzie zewnętrznym |
| Krótka seria | Wersję modelu, liczbę sztuk, kontrolowane cechy, zakres kontroli partii i procedurę akceptacji | Zmian pliku lub wymagań po rozpoczęciu produkcji bez nowej rewizji |
| Część z wymaganiem estetycznym | Wskazane strony widoczne, oczekiwany stan powierzchni, dopuszczalność śladów podpór i zakres wykończenia | Ogólnego wymagania „gładka powierzchnia” bez wskazania obszaru i poziomu akceptacji |
Dobór do zastosowania
Prototyp obudowy do prezentacji i sprawdzenia ergonomii
Skup kryteria na wersji modelu, kompletności geometrii, wyglądzie stron widocznych i podstawowych wymiarach zewnętrznych. Jeśli obudowa ma zostać złożona z innym elementem, dodaj kontrolę punktów montażowych.
Uchwyt lub adapter do istniejącego urządzenia
Wskaż powierzchnie bazowe, rozstaw otworów, średnice, wymagane pasowanie oraz sposób próbnego montażu. Warto przekazać informacje o obciążeniu i kierunku działania siły, ponieważ mogą wpływać na dobór materiału i orientację części.
Krótka seria części użytkowych
Przygotuj jedną zatwierdzoną rewizję modelu, listę cech krytycznych i prosty plan kontroli. Ustal, czy kontrola dotyczy każdej sztuki, próbki z partii czy pierwszego egzemplarza przed kontynuacją produkcji.
Część zamienna odtwarzana na podstawie istniejącego elementu
Poza modelem lub pomiarami opisz element współpracujący, miejsca styku, wymagane luzy i test działania po montażu. Szczególnie ważne jest odróżnienie wymiarów istotnych od tych, które nie wpływają na funkcję.
Checklista
- Określ funkcję części: wygląd, przymiarka, test, montaż, praca użytkowa lub krótka seria.
- Wskaż jeden zatwierdzony plik oraz jego nazwę, wersję i datę rewizji.
- Podaj technologię i materiał, jeśli wynikają z wymagań zastosowania.
- Oznacz wymiary, otwory, rozstawy i powierzchnie krytyczne dla montażu lub działania.
- Dla każdej cechy krytycznej podaj wartość nominalną, dopuszczalną odchyłkę i bazę pomiarową.
- Opisz wymagane pasowanie: luz, wsunięcie ręczne, wcisk, połączenie śrubowe, zatrzask lub ruch mechanizmu.
- Ustal, które powierzchnie są widoczne lub kontaktowe oraz gdzie ślady podpór są niedopuszczalne.
- Określ, czy przewidziano wykończenie i czy odbiór następuje przed czy po tej operacji.
- Wybierz metodę kontroli: pomiar, oględziny, zdjęcia, próbny montaż lub test funkcjonalny.
- Zapisz, kto i na jakim etapie akceptuje pierwszą sztukę albo całą partię.
Przeczytaj także
- checklistę pliku STL i STEP przed drukiem
- orientację części względem warstw
- zapytanie ofertowe na druk 3D
- jak czytać wycenę druku 3D
Najczęściej zadawane pytania
Czy do każdego wydruku 3D potrzebna jest formalna specyfikacja odbiorowa?
Nie. Dla prostego modelu poglądowego zwykle wystarczy wskazanie pliku, materiału, liczby sztuk i oczekiwań wizualnych. Im większe znaczenie ma montaż, obciążenie, powtarzalność lub wygląd części, tym bardziej warto opisać kryteria w uporządkowanej formie.
Czy można podać jedną tolerancję dla całego wydruku?
Można, jeśli część nie ma szczególnych wymagań montażowych. Dla części funkcjonalnej lepiej osobno wskazać cechy krytyczne, ponieważ różne wymiary mogą pełnić różne funkcje i wymagać innego sposobu kontroli.
Co jest ważniejsze: pomiar wymiaru czy test montażowy?
To zależy od funkcji części. Pomiar potwierdza zgodność konkretnej cechy z ustalonym zakresem. Test montażowy sprawdza efekt użytkowy. W przypadku części współpracujących z innym komponentem warto stosować oba kryteria, jeśli ryzyko błędnego pasowania jest istotne.
Czy ślady podpór oznaczają wadliwy wydruk?
Nie zawsze. Mogą być naturalnym skutkiem przygotowania modelu do druku, zwłaszcza przy złożonej geometrii. Należy przed produkcją wskazać powierzchnie, na których ślady są niedopuszczalne lub wymagają dodatkowego wykończenia.