Spis treści
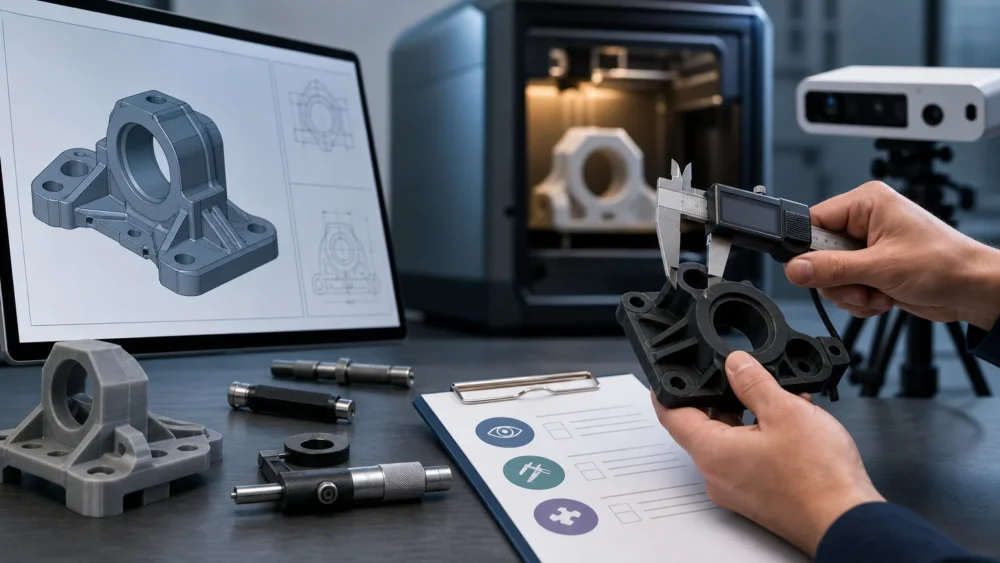
Wymiary wydruku 3D warto sprawdzać według prostego pytania: czy gotowa część spełnia funkcję przewidzianą w modelu CAD i mieści się w uzgodnionych odchyłkach? Ocena na oko może wystarczyć dla makiety, ale nie dla elementu, który ma wejść w obudowę, współpracować ze śrubą, zatrzaskiem albo istniejącym zespołem. Dlatego kryteria odbioru należy ustalić przed drukiem, wskazując nie tylko nominalne wymiary, lecz także punkty pomiaru, dopuszczalne odchyłki, stan części po obróbce oraz sposób weryfikacji.
wymiary wydruku 3D – najważniejsze informacje
- Wydruk 3D należy oceniać względem modelu CAD lub rysunku oraz uzgodnionych tolerancji, a nie wyłącznie wizualnie.
- Przed wykonaniem części warto wskazać wymiary krytyczne, bazę pomiarową, stan po obróbce i metodę sprawdzenia pasowania.
- Suwmiarka wystarcza do wielu kontroli wstępnych, lecz otwory, wcisky i wymagające powierzchnie mogą wymagać sprawdzianów, mikrometru, CMM, skanu 3D albo testu montażowego.
- Rozdzielenie odbioru wizualnego, wymiarowego i funkcjonalnego ułatwia decyzję, czy część zaakceptować, poprawić model, czy powtórzyć wykonanie.
- Rozdzielczość warstwy, wielkość piksela lub deklarowany parametr urządzenia nie są samodzielną tolerancją gotowej części.
Od czego zacząć odbiór wydruku 3D
Punktem odniesienia powinien być nominalny model CAD, plik techniczny albo rysunek z wymiarami. Sam plik STL jest przydatny do przygotowania druku, lecz nie zawsze jasno przekazuje intencję projektową: może nie zawierać wymiarów krytycznych, tolerancji, baz pomiarowych ani informacji o tym, które powierzchnie współpracują z innymi częściami.
W praktyce odbiór warto podzielić na trzy niezależne obszary. Pierwszy to kontrola wizualna, czyli ocena kompletności, pęknięć, deformacji, śladów podpór i powierzchni istotnych dla zastosowania. Drugi to kontrola wymiarowa, obejmująca porównanie wskazanych wymiarów z wartościami nominalnymi. Trzeci to odbiór funkcjonalny: montaż, ruch, szczelność, siła zatrzasku lub praca w docelowym zespole.
Taki podział pomaga uniknąć nieporozumienia. Część może wyglądać dobrze, ale nie przejść przez otwór montażowy. Może też mieć niewielką odchyłkę wymiarową, a mimo to prawidłowo spełniać funkcję w prototypie koncepcyjnym. Decyzja nie powinna więc wynikać z jednego kryterium zastosowanego do całego modelu.
Ustal wymiary krytyczne, a nie mierz wszystko bez celu
Nie każdy wymiar ma jednakowe znaczenie. Wymiary krytyczne to te, które wpływają na montaż, współpracę z elementem kupowanym, bezpieczeństwo użytkowania, ruch mechanizmu albo wygląd widocznej powierzchni. Mogą to być średnice otworów, rozstawy otworów, pozycje zaczepów, grubości ścianek, wysokości stopni, płaszczyzny przylegania lub gabaryt części.
Dla każdego takiego wymiaru warto zapisać wartość nominalną, dopuszczalną odchyłkę i kierunek pomiaru. Przykładowo rozstaw dwóch otworów należy mierzyć między ich osiami, a nie między przypadkowymi krawędziami. Średnicę otworu trzeba odnieść do jego rzeczywistej funkcji: przejścia śruby, prowadzenia trzpienia czy połączenia wciskowego. W przeciwnym razie wynik może być poprawny liczbowo, ale nie odpowiadać warunkowi pracy części.
Przed pomiarem należy też określić stan wyrobu. Inne wymiary może mieć część bezpośrednio po wydruku, a inne po usunięciu podpór, myciu, utwardzaniu, szlifowaniu, malowaniu lub rozwiercaniu otworów. Kryterium odbioru powinno dotyczyć tego etapu, na którym część ma być używana lub przekazana dalej.
Dlaczego parametr drukarki nie wyznacza tolerancji gotowej części
Rozdzielczość w osi Z, średnica dyszy, wielkość piksela LCD czy rozmiar plamki lasera opisują tylko wybrany element procesu. Nie są automatycznym potwierdzeniem, że każdy wymiar gotowego detalu zostanie odwzorowany z identyczną odchyłką. W ocenie geometrii liczy się rezultat całego procesu, a nie pojedynczy parametr urządzenia.
Na wynik mogą wpływać między innymi technologia druku, zachowanie materiału, geometria części, orientacja na platformie, podpory, temperatura procesu, skurcz, chłodzenie oraz obróbka po wydruku. W technologiach żywicznych znaczenie może mieć także mycie i utwardzanie końcowe. W FDM lub FFF warto uwzględnić kierunek układania warstw, lokalne naprężenia i ryzyko odkształcenia przy geometrii o dużych, płaskich powierzchniach.
Z tego powodu tolerancji nie należy kopiować mechanicznie z ogólnych przykładów albo materiałów marketingowych. Wymaganie dla konkretnej części warto potwierdzić dla wybranej technologii, materiału, geometrii, orientacji i przewidzianego postprocessingu. Szczególnie ważne jest to przy otworach, gniazdach, cienkich elementach, płaszczyznach uszczelniających oraz połączeniach wciskowych.
Jak dobrać narzędzie pomiarowe do wymiaru
Suwmiarka jest praktycznym narzędziem do kontroli gabarytów, grubości, prostych stopni, rozstawów i wielu średnic zewnętrznych. Aby wynik był porównywalny, należy mierzyć w ustalonych miejscach, prostopadle do badanej powierzchni i bez nadmiernego docisku. Przy elastycznych lub cienkościennych detalach zbyt mocne ściśnięcie szczęk może zafałszować wynik.
Mikrometr może być właściwy tam, gdzie potrzebna jest większa rozdzielczość odczytu dla określonej grubości lub średnicy zewnętrznej. Do otworów i gniazd przydatne bywają sprawdziany trzpieniowe, ponieważ pozwalają szybko sprawdzić warunek przejścia albo nieprzejścia. Takie sprawdzenie może być użyteczne, gdy element ma współpracować z wałkiem, śrubą lub tuleją.
W przypadku bardziej złożonej geometrii można rozważyć maszynę współrzędnościową, skan 3D albo porównanie z wzorcem. Skan sprawdza się zwłaszcza wtedy, gdy istotna jest zgodność większej liczby powierzchni lub kształt swobodny, ale wynik zależy również od strategii skanowania, przygotowania powierzchni i dopasowania danych do modelu. Dla części montażowej równie ważnym narzędziem kontroli może być test w docelowym zespole.
Pomiary wymagają baz, warunków i świadomości niepewności
Dwa pomiary tej samej części mogą dać różne wyniki, jeśli wykonano je w innych punktach, względem innych baz lub innym przyrządem. Dlatego plan kontroli powinien wskazywać, od jakiej powierzchni lub osi rozpoczyna się pomiar. Dla rozstawu otworów przydatną bazą może być krawędź montażowa, a dla elementu obrotowego oś wałka lub otworu.
Warto też określić warunki pomiaru. Temperatura części i przyrządu, zabrudzenia, pozostałości po podporach, chropowatość oraz dostęp do powierzchni mogą wpływać na odczyt. Przy wymaganiach bliskich możliwości zastosowanego narzędzia warto sprawdzić, czy niepewność pomiaru nie jest zbyt duża, aby wiarygodnie rozstrzygnąć zgodność z tolerancją.
Jeżeli część ma kilka wymiarów krytycznych, pomocny jest prosty protokół. Można w nim zapisać identyfikator części, rewizję modelu, metodę pomiaru, wynik, odchyłkę od nominału, osobę wykonującą kontrolę oraz decyzję. Taki zapis ułatwia porównanie kolejnych iteracji prototypu i ogranicza ryzyko pomylenia wersji.
Odbiór wizualny, wymiarowy i funkcjonalny — praktyczna kolejność
Najpierw obejrzyj część bez przyrządów. Sprawdź, czy jest kompletna, czy nie występują widoczne pęknięcia, ubytki, rozwarstwienia, nieusunięte podpory, nadmierne wygięcie albo ślady obróbki na powierzchniach ważnych dla funkcji. Ocena wizualna nie zastępuje pomiaru, ale może ujawnić problem, który czyni dalszą kontrolę bezcelową.
Następnie zmierz wymiary krytyczne według wcześniej ustalonej listy. Nie ograniczaj kontroli do jednego odczytu, gdy wymiar może zmieniać się wzdłuż elementu. Przykładowo otwór warto sprawdzić w kilku kierunkach, a długą płaszczyznę w kilku punktach, jeżeli jej prostoliniowość lub płaskość ma znaczenie dla montażu.
Na końcu przeprowadź test funkcjonalny w warunkach możliwie zbliżonych do docelowego zastosowania. Może to być próbny montaż, wsunięcie elementu współpracującego, ruch zawiasu, założenie pokrywy, weryfikacja zatrzasku albo użycie prostego sprawdzianu montażowego. Test warto wykonywać bez wymuszania nadmiernej siły, ponieważ trwałe odkształcenie prototypu może ukryć rzeczywisty problem z pasowaniem.
Co zrobić, gdy wynik nie mieści się w wymaganiu
Niezgodność nie musi od razu oznaczać, że cała część jest bezużyteczna. Najpierw warto ustalić, czy błąd dotyczy modelu, sposobu pomiaru, przygotowania procesu, postprocessingu czy samej funkcji projektu. Część może być poprawna dla kontroli koncepcji, ale niewystarczająca dla montażu końcowego.
Jeżeli problem dotyczy pojedynczego otworu, powierzchni roboczej lub gniazda, możliwa bywa zaplanowana obróbka końcowa. Trzeba jednak ustalić ją przed odbiorem, ponieważ ręczne szlifowanie albo rozwiercanie zmienia stan części i może nie być powtarzalne w krótkiej serii. Gdy odchyłka wynika z konstrukcji, bezpieczniej może być zmienić nominalny wymiar, luz montażowy, geometrię podpór lub orientację modelu.
W prototypowaniu wartościowe jest zapisanie decyzji po kontroli: zaakceptowano, zaakceptowano warunkowo, poprawiono model albo wykonano ponownie. Wraz z wynikiem pomiarów tworzy to podstawę do kolejnej iteracji i pozwala oddzielić pojedynczy problem procesu od rzeczywistej potrzeby zmiany projektu.
Jak podjąć decyzję?
| Potrzeba | Na co zwrócić uwagę | Czego unikać |
|---|---|---|
| Szybka kontrola gabarytu prototypu | Wymiary zewnętrzne, wysokości, grubości i rozstawy wskazane jako krytyczne; pomiar suwmiarką w zdefiniowanych punktach. | Oceny wyłącznie na oko oraz pomiaru względem przypadkowych krawędzi. |
| Otwór pod śrubę, trzpień lub tuleję | Średnicę i położenie osi otworu, stan po usunięciu podpór oraz sprawdzenie odpowiednim elementem współpracującym lub sprawdzianem. | Wnioskowania o pasowaniu tylko z jednego pomiaru szczękami suwmiarki. |
| Zatrzask, wcisk lub ruchome połączenie | Ustalony luz albo interferencję, materiał części, kierunek warstw i test-fit z docelowym elementem. | Przenoszenia wartości z innego materiału, technologii lub geometrii bez próby. |
| Element o złożonym kształcie lub powierzchni swobodnej | Punkty bazowe, przekroje kontrolne, porównanie z CAD oraz w razie potrzeby skan 3D lub CMM. | Kontroli pojedynczego wymiaru, gdy funkcję determinuje kształt całej powierzchni. |
| Krótka seria części użytkowych | Protokół pierwszej sztuki, powtarzalne punkty pomiaru, stan po obróbce i jasną decyzję akceptacyjną. | Zmiany kryteriów między kolejnymi sztukami bez aktualizacji dokumentacji. |
Dobór do zastosowania
Prototyp obudowy dopasowywany do istniejącego urządzenia
Priorytetem są zewnętrzne gabaryty, rozstawy otworów, pozycje zaczepów i rzeczywisty montaż z urządzeniem. Warto oddzielić powierzchnie widoczne od powierzchni funkcjonalnych oraz określić, czy ślady po podporach są dopuszczalne.
Uchwyt lub przyrząd montażowy do pracy warsztatowej
Najpierw warto zdefiniować bazy montażowe, rozstawy otworów i powierzchnie przylegania. Po pomiarze wymiarów krytycznych należy sprawdzić część w rzeczywistym stanowisku, z uwzględnieniem obciążenia i kierunku działania sił.
Część zamienna bez kompletnej dokumentacji CAD
Należy zmierzyć element współpracujący, określić jego funkcję i wybrać cechy, których zgodność jest konieczna. Warto zachować dokumentację pomiarów, ponieważ może być potrzebna przy przygotowaniu modelu CAD oraz kolejnych iteracjach.
Krótka seria elementów składanych z innymi częściami
Warto odebrać pierwszą sztukę według ustalonego planu kontroli, a dopiero potem stosować te same kryteria do kolejnych egzemplarzy. Przy pasowaniach istotne są zarówno wyniki pomiarów, jak i powtarzalny test montażowy.
Checklista
- Przygotuj model CAD, rysunek albo jednoznaczną listę wymiarów nominalnych.
- Wskaż wymiary krytyczne dla montażu, ruchu, szczelności, wyglądu lub współpracy z elementem kupowanym.
- Dla każdego wymiaru ustal tolerancję oraz punkty i kierunek pomiaru.
- Określ stan części podlegający odbiorowi: po wydruku, po usunięciu podpór czy po pełnej obróbce.
- Dobierz przyrząd do rodzaju wymiaru i oczekiwanej dokładności odczytu.
- Sprawdź wizualnie kompletność, deformacje, ślady podpór i powierzchnie funkcjonalne.
- Zmierz kluczowe cechy i zapisz wynik wraz z odchyłką od wymiaru nominalnego.
- Wykonaj test montażowy lub funkcjonalny, jeśli część współpracuje z innym elementem.
- Zapisz decyzję odbiorową oraz informacje potrzebne do ewentualnej poprawy modelu lub procesu.
Przeczytaj także
- kontrola jakości druku 3D przy odbiorze prototypów i krótkich serii
- tolerancje druku 3D i projektowanie pasowania części
- test-fit przed zamówieniem serii części
- opis wymagań jakościowych wydruku 3D
- wpływ orientacji modelu na dokładność i wykończenie
- checklista pliku STL i STEP przed drukiem 3D
Najczęściej zadawane pytania
Czy suwmiarka wystarczy do odbioru wydruku 3D?
Do wielu wymiarów zewnętrznych i prostych gabarytów tak, pod warunkiem że sposób pomiaru jest ustalony. Dla otworów, wcisków, małych odchyłek lub złożonych powierzchni może być potrzebny inny przyrząd albo test montażowy.
Czy mała wysokość warstwy oznacza większą dokładność wymiarową?
Nie musi. Mniejsza wysokość warstwy może poprawić odwzorowanie powierzchni w określonych obszarach, lecz na dokładność gotowej części wpływają również materiał, geometria, orientacja, podpory, temperatura, przygotowanie procesu i obróbka po wydruku.
Jak określić tolerancję, jeśli nie ma rysunku technicznego?
Warto najpierw opisać funkcję części i wskazać wymiary krytyczne. Następnie można ustalić nominalne wartości, dopuszczalne odchyłki, wymagane luzy lub wcisky oraz sposób sprawdzenia. Dla istniejącego elementu współpracującego pomocne będą jego rzeczywiste pomiary i test-fit.
Kiedy test montażowy jest ważniejszy niż sam pomiar?
Gdy część ma współpracować z drugim elementem, a funkcja zależy od wielu powierzchni jednocześnie. Dotyczy to między innymi obudów, zatrzasków, prowadnic, zawiasów, uchwytów i części zamiennych. Test montażowy nie zwalnia jednak z kontroli kluczowych wymiarów.