Spis treści
Orientacja części do druku 3D nie jest wyłącznie ustawieniem modelu na stole roboczym. To decyzja technologiczna, która może zmienić sposób przenoszenia obciążeń, jakość ścian, położenie śladów po podporach, stabilność podczas druku i późniejsze pasowanie w zespole. Dlatego model warto ustawiać od funkcji części, a nie od tego, która pozycja wygląda najprościej w programie do przygotowania wydruku.
orientacja części 3D – najważniejsze informacje
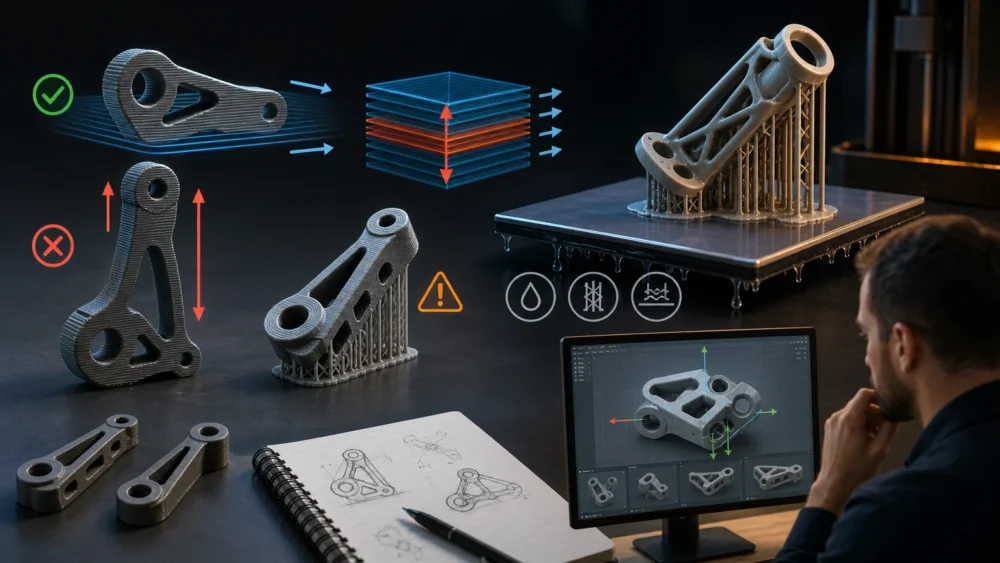
- W FDM/FFF kierunek warstw ma znaczenie dla części obciążanych mechanicznie. Warto dążyć do tego, aby krytyczne obciążenia działały raczej w płaszczyźnie warstw niż prostopadle do ich połączeń.
- Orientacja wpływa na jakość powierzchni, ponieważ dół modelu, nawisy i miejsca styku z podporami zwykle wymagają odmiennego podejścia niż powierzchnie budowane pionowo.
- W SLA/MSLA pozycję modelu dobiera się przede wszystkim pod kątem sił odrywania, rozmieszczenia podpór, odpływu żywicy i ryzyka odkształcenia dużych przekrojów.
- Jedna pozycja rzadko maksymalizuje wszystkie parametry. Najpierw należy wskazać powierzchnie funkcjonalne i kierunek obciążenia, a dopiero potem oceniać podpory, czas oraz wygląd.
- Informacja o funkcji części, obciążeniach, pasowaniach i powierzchniach widocznych pozwala ustalić orientację już na etapie przygotowania pliku CAD, STL lub STEP.
Od czego zacząć dobór orientacji części
Przed ustawieniem modelu warto odpowiedzieć na cztery pytania: gdzie część będzie obciążana, które powierzchnie współpracują z innym elementem, które miejsca są widoczne oraz czy geometria wymaga podpór. Te informacje są ważniejsze niż sama wielkość modelu lub przewidywany czas wykonania.
Dla części użytkowej najpierw należy zaznaczyć obszary krytyczne. Mogą to być otwory pod śruby, zaczepy, cienkie ramiona, gniazda montażowe, powierzchnie ślizgowe albo płaszczyzny przylegające do innego komponentu. W prototypie wizualnym priorytetem może być wygląd powierzchni zewnętrznej. W uchwycie lub przyrządzie ważniejsza będzie odporność na powtarzalne obciążenia.
Orientacja jest więc kompromisem. Ustawienie korzystne dla wytrzymałości może wymagać większej liczby podpór. Pozycja ograniczająca podpory może natomiast przenieść widoczne warstwy na powierzchnię, która ma być gładka albo wymiarowo istotna. Dobrze przygotowany model nie rozwiązuje wszystkich takich konfliktów automatycznie, ale daje więcej możliwości ich świadomego rozstrzygnięcia.
FDM i FFF: ustaw warstwy względem kierunku obciążenia
W druku FDM/FFF część powstaje przez układanie kolejnych ścieżek materiału i kolejnych warstw. Z tego powodu właściwości mechaniczne wydruku mogą różnić się zależnie od kierunku działania siły. Połączenia między warstwami bywają bardziej wrażliwe niż materiał pracujący w płaszczyźnie pojedynczej warstwy.
Jeśli element ma być rozciągany, zginany lub wielokrotnie obciążany, warto przeanalizować, czy największa siła nie będzie próbowała rozdzielać warstw. Przykładowo długie ramię uchwytu ustawione pionowo może przenosić zginanie inaczej niż ten sam element ułożony bokiem. Nie oznacza to, że pozycja pozioma zawsze będzie właściwa. Zmieni ona jednocześnie liczbę podpór, jakość dolnej powierzchni i ryzyko deformacji.
Szczególnie ostrożnie warto traktować smukłe elementy budowane wysoko w osi Z. Ich duża wysokość względem niewielkiej podstawy może zwiększać podatność na drgania lub pogarszać stabilność procesu. Czasem lepszym rozwiązaniem będzie obrócenie modelu, podział części na segmenty do późniejszego montażu albo zmiana geometrii przez dodanie żeber i zaokrągleń.
Dobór pozycji należy rozpatrywać razem z materiałem, liczbą obrysów, grubością ścianek, wypełnieniem i geometrią przejść. Sama zmiana orientacji nie zastąpi prawidłowo zaprojektowanego przekroju w miejscu koncentracji naprężeń. Więcej o tym, jak łączyć geometrię z funkcją elementu, wyjaśnia materiał o projektowaniu części użytkowych pod kątem obciążeń.
Powierzchnie funkcjonalne, podpory i dokładność wymiarowa w FDM
Wydruk FDM ma zwykle inne warunki powstawania powierzchni górnych, bocznych i dolnych. Dolna strona przylega do platformy, powierzchnie boczne pokazują przebieg warstw, a nawisy i mosty mogą wymagać dodatkowego podparcia. Dlatego powierzchnie odpowiedzialne za szczelność, montaż lub wygląd trzeba świadomie umieszczać w modelu.
Jeżeli płaska powierzchnia ma dobrze współpracować z drugim elementem, warto sprawdzić, czy nie będzie zbudowana na podporach. Usuwanie podpór może pozostawić ślady, a miejscowe czyszczenie lub szlifowanie może wpłynąć na wymiar. Podobnie otwory, gniazda i rowki wymagające powtarzalnego pasowania powinny być ocenione pod kątem ich położenia względem warstw oraz dostępu do ewentualnej obróbki po druku.
Duża powierzchnia styku z platformą zwykle poprawia stabilność modelu, ale może też przenieść charakterystyczną fakturę pierwszej warstwy na istotną płaszczyznę. Gdy ta powierzchnia ma znaczenie wizualne lub funkcjonalne, warto rozważyć inną stronę oparcia, niewielki naddatek do późniejszego wykończenia albo zmianę konstrukcji.
Nie należy zakładać jednej uniwersalnej wartości tolerancji dla każdego położenia modelu i materiału. W częściach współpracujących zalecane jest określenie funkcji połączenia, wymaganego luzu lub wcisku oraz miejsc krytycznych. Pomocne będzie także zestawienie zasad opisujących tolerancje w druku 3D pod montaż.
SLA i MSLA: orientacja pod kątem odrywania, podpór i odpływu żywicy
W druku żywicznym pozycja części wpływa na obciążenia występujące podczas oddzielania warstw, liczbę i rozmieszczenie podpór oraz ryzyko odkształcenia delikatnych obszarów.
Duże płaskie przekroje ustawione równolegle do platformy mogą zwiększać obciążenie podczas procesu odrywania. Z tego powodu często warto przechylić model, aby zmniejszać powierzchnię przekroju powstającą jednocześnie. Dokładny kąt zależy jednak od geometrii, materiału i rozmieszczenia podpór, więc nie należy traktować pojedynczej wartości jako reguły dla wszystkich modeli.
Punkty styku podpór pozostawiają ślady. Powierzchnie estetyczne, miejsca styku z uszczelką, powierzchnie prowadzące lub elementy optyczne warto w miarę możliwości odsunąć od tych punktów. Jednocześnie podpory muszą utrzymać część w stabilnej pozycji. Zbyt mała ich liczba albo niewłaściwe rozmieszczenie może zwiększać ryzyko deformacji.
Modele puste wymagają szczególnej uwagi. Należy przewidzieć otwory umożliwiające odpływ nieutwardzonej żywicy oraz późniejsze skuteczne mycie wnętrza. Otwory powinny być umieszczone tak, aby działały w wybranej orientacji, a nie tylko dobrze wyglądały w widoku CAD. W przeciwnym razie w środku mogą pozostać resztki żywicy, które utrudnią obróbkę i ocenę gotowej części.
Jak rozstrzygać konflikt między wytrzymałością a wyglądem
Jednym z błędów może być wybór orientacji wyłącznie według jednego kryterium, na przykład minimalnej liczby podpór.
Dobrym podejściem jest ustalenie hierarchii wymagań. Najpierw określ funkcję i obciążenie, następnie powierzchnie krytyczne dla montażu, później wymagania wizualne. Dopiero na końcu porównaj zużycie materiału podporowego, czas przygotowania oraz ewentualne czynności wykończeniowe. Taka kolejność pomaga uniknąć pozornej oszczędności, która później wymaga poprawek projektu lub dodatkowego testu pasowania.
Jeżeli część ma pracować w zespole, a konsekwencja błędu jest istotna, warto zacząć od próbnego wydruku obszaru krytycznego. Może to być fragment uchwytu, odcinek zatrzasku, próbka otworu albo krótki odcinek prowadnicy. Taki test nie zastępuje pełnej oceny konstrukcji, ale może pomóc zweryfikować przyjętą orientację oraz założenia dotyczące pasowania.
Co przekazać razem z plikiem do wyceny i przygotowania druku
Plik STL pokazuje geometrię, ale zwykle nie pokazuje intencji projektowej. Dlatego razem z modelem warto przesłać informację o zastosowaniu części: czy ma być prototypem wizualnym, elementem obudowy, uchwytem, częścią zamienną czy krótką serią użytkową. Należy również wskazać kierunek obciążeń oraz powierzchnie, których nie powinny dotykać podpory.
Jeśli dostępny jest plik STEP lub źródłowy model CAD, może ułatwić ocenę wymiarów, korektę cech konstrukcyjnych oraz przygotowanie wariantu do wykonania. Przy częściach montażowych warto podać wymiary współpracujących elementów, rodzaj połączenia i oczekiwany charakter pasowania. Przy modelach żywicznych trzeba dodatkowo zaznaczyć, czy część ma pozostać pełna, czy może być opróżniona.
Przed wysłaniem modelu przydaje się checklista pliku STL i STEP przed wyceną. Im konkretniej opisane są wymagania funkcjonalne, tym łatwiej ocenić, czy wybrana orientacja, technologia i materiał odpowiadają faktycznej roli części.
Jak podjąć decyzję?
| Potrzeba | Na co zwrócić uwagę | Czego unikać |
|---|---|---|
| Uchwyt, ramię lub element przenoszący siłę | Ustawienie ograniczające działanie głównego obciążenia prostopadle do połączeń między warstwami FDM/FFF; odpowiedni przekrój w miejscu zginania. | Doboru pozycji wyłącznie według najkrótszego czasu druku lub najmniejszej liczby podpór. |
| Widoczna obudowa lub prototyp prezentacyjny | Umieszczenie powierzchni reprezentacyjnych z dala od podpór, spodu modelu i trudnych nawisów. | Podpór na powierzchniach, które po montażu będą najbardziej widoczne. |
| Otwory, gniazda i płaszczyzny montażowe | Pozycję pozwalającą ograniczyć wpływ podpór oraz ułatwić zachowanie wymaganych wymiarów i późniejszą obróbkę. | Traktowania wszystkich otworów i pasowań identycznie niezależnie od kierunku warstw. |
| Duży model SLA/MSLA z płaskimi powierzchniami | Przechylenie i rozmieszczenie podpór uwzględniające siły odrywania oraz stabilne podparcie geometrii. | Budowania dużej płaskiej powierzchni równolegle do platformy bez oceny ryzyka deformacji. |
| Pusta część z żywicy | Otwory drenażowe i odpowietrzające działające w wybranej orientacji oraz możliwość skutecznego mycia wnętrza. | Zamkniętych komór, w których może pozostać nieutwardzona żywica. |
Dobór do zastosowania
Uchwyt mocowany śrubami, który będzie okresowo obciążany
Najpierw określ kierunek zginania między punktami mocowania a miejscem działania siły. W FDM/FFF warto tak rozważyć orientację i geometrię, aby krytyczne naprężenia nie skupiały się na połączeniach między warstwami. Sprawdź też, czy otwory montażowe nie wymagają korekty wymiarowej.
Obudowa urządzenia z widocznym frontem
Priorytetem może być jakość frontu i krawędzi widocznych po montażu. Wybierz pozycję, która ogranicza podpory na tych powierzchniach, a wymagania mechaniczne i montażowe zweryfikuj osobno.
Mała seria detali z żywicy z gładką powierzchnią zewnętrzną
Przeanalizuj, które strony będą eksponowane, i przenieś punkty styku podpór na mniej widoczne obszary. Duże płaszczyzny warto ocenić pod kątem przechylenia oraz stabilnego podparcia.
Pusta część SLA/MSLA o złożonym wnętrzu
Zaplanuj orientację razem z otworami drenażowymi. Otwory muszą umożliwiać odpływ żywicy i mycie wnętrza w realnym położeniu podczas druku, a nie tylko odpowiadać estetyce modelu CAD.
Checklista
- Określ, czy część jest prototypem wizualnym, elementem montażowym czy częścią użytkową.
- Zaznacz kierunek największych i najczęściej powtarzanych obciążeń.
- Wskaż powierzchnie widoczne, szczelne, ślizgowe lub współpracujące z inną częścią.
- Sprawdź, czy kluczowe miejsca nie będą budowane na podporach albo bezpośrednio na platformie.
- Oceń długie, cienkie i wysokie fragmenty pod kątem stabilności podczas druku.
- Dla FDM/FFF porównaj przebieg warstw z kierunkiem zginania, rozciągania lub skręcania.
- Dla SLA/MSLA sprawdź duże przekroje, rozmieszczenie podpór oraz odpływ żywicy z wnętrza.
- Dołącz opis pasowań, wymiarów krytycznych i oczekiwanego wykończenia razem z plikiem STL lub STEP.
Przeczytaj także
- projektowanie części użytkowych pod kątem obciążeń
- przygotowanie modelu do druku 3D
- wybór druku FDM z filamentu
- porównanie FDM i SLA/MSLA
- czynniki wpływające na wycenę części z druku 3D
- przygotowanie projektu CAD do druku 3D
Najczęściej zadawane pytania
Czy część w FDM zawsze należy drukować na płasko?
Nie. Pozycja płaska może zwiększyć powierzchnię styku z platformą i ograniczyć wysokość modelu, ale może też umieścić podpory lub fakturę pierwszej warstwy na ważnej powierzchni. W części użytkowej trzeba przede wszystkim sprawdzić kierunek obciążeń i jakość powierzchni funkcjonalnych.
Czy pionowy druk FDM zawsze jest słabszy?
Nie każda pionowo ustawiona część będzie niewystarczająco wytrzymała. Jednak przy obciążeniu rozdzielającym warstwy ryzyko uszkodzenia może być większe niż wtedy, gdy siła działa w płaszczyźnie warstw. Ocenę warto połączyć z geometrią, materiałem i przekrojem elementu.
Dlaczego model SLA/MSLA ustawia się pod kątem?
Przechylenie może zmniejszać powierzchnię przekroju odrywaną jednocześnie podczas tworzenia kolejnej warstwy i ułatwiać kontrolę podpór.
Gdzie umieścić otwory drenażowe w pustym modelu żywicznym?
Otwory powinny umożliwiać odpływ żywicy i przepływ środka myjącego w rzeczywistej pozycji druku. Należy ocenić ich rozmieszczenie razem z orientacją modelu, grubością ścianek oraz dostępem do wnętrza po wydruku.